商机详情 -
耐用丝锥哪里买
螺旋丝攻特点:苏氏螺旋丝攻的螺旋槽设计是其一行特性。在切削过程中,切屑会沿着螺旋槽向上或向下排出(根据螺旋方向而定),这种排屑方式能够将切屑从加工区域带出,特别适合盲孔加工,因为在盲孔中,切屑无法像通孔那样直接排出,苏氏螺旋丝攻的排屑方式解决了这一问题。同时,螺旋槽的设计还能增加丝攻的切削刃长度,有助于提高切削效率。在加工一些粘性较大的材料时,苏氏螺旋丝攻能够较好地将切屑排出,避免切屑粘附在丝锥上,影响加工质量和丝锥寿命。淬火钢的硬度较高,而苏氏TiCN丝攻能依靠含钴高速钢材质和TiCN涂层的组合,能够完成淬火钢的螺纹加工任务。耐用丝锥哪里买
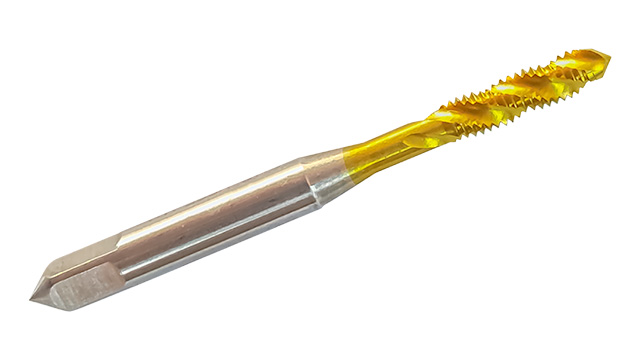
丝锥的制造工艺包括材料选择、锻造、轧制、切削加工、热处理、表面处理等多个环节。每个环节都对丝锥的质量和性能有着重要影响。材料选择是丝锥制造的基础,应根据丝锥的使用要求和加工材料选择合适的材料。常见的丝锥材料有高速钢、硬质合金、粉末冶金高速钢等。锻造和轧制是丝锥制造的关键环节,通过锻造和轧制可以改善材料的组织结构,提高材料的强度和韧性。切削加工是形成丝锥几何形状的重要环节,包括车削、铣削、磨削等工艺。热处理可以提高丝锥的硬度和耐磨性,常见的热处理工艺有淬火、回火等。表面处理可以改善丝锥的表面性能,如涂层处理可以提高丝锥的耐磨性和抗粘附性。丝锥的质量控制贯穿于整个制造过程,包括原材料检验、半成品检验和成品检验。原材料检验主要检查材料的化学成分、硬度、金相组织等是否符合要求。半成品检验主要检查锻造、轧制、切削加工等工序的加工质量,如尺寸精度、形状精度、表面粗糙度等。成品检验主要检查丝锥的质量,如螺纹尺寸精度、表面硬度、涂层质量等。常见的检验方法有显微镜观察、硬度测试、螺纹量规检测、涂层厚度检测等。通过严格的质量控制,可以确保丝锥的质量和性能符合要求,提高丝锥的可靠性和使用寿命。江西TICN丝锥苏氏先端丝攻在加工大直径通孔螺纹时兼顾了刚性高和稳定性好,能够抵抗较大切削力确保加工过程的平稳进行。
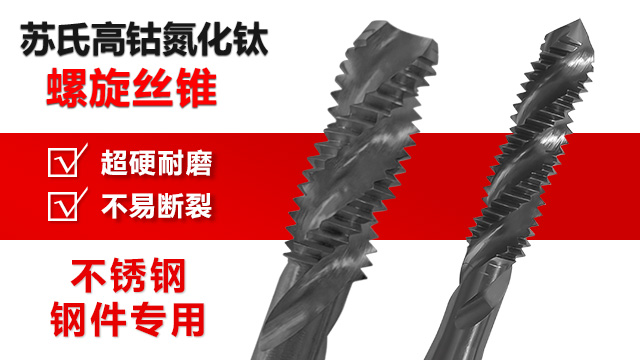
难加工材料适应性:凭借含钴高速钢材质的优势以及数控精密磨制的锋利刃口,苏氏丝锥对于不锈钢等难加工材料具有一定的适应性。不锈钢材料具有较高的强度和韧性,加工过程中容易出现刀具磨损快、切削阻力大等问题。苏氏丝锥的含钴高速钢基材能够承受较大的切削力,而数控磨制锋利的刃口则能够切入不锈钢材料,减少切削力的同时有助于提高切削效率。无论是镀钛还是氮化钛涂层,都能提升苏氏丝锥在加工不锈钢时的耐磨性能和切削性能,确保加工出高质量的螺纹。
氮化钛涂层优势:氮化钛涂层以其高硬度受到关注,苏氏丝锥上的氮化钛涂层为丝锥提供了保护。高硬度的涂层使得丝锥在加工过程中能够较好地抵抗磨损,尤其是在加工硬度较高的材料时,氮化钛涂层能够保持丝锥刃口的锋利度,确保加工的顺利进行。氮化钛涂层还具有良好的热稳定性,在高速切削产生高温的情况下,依然能够保持其性能,不会因温度升高而发生软化或脱落。此外,氮化钛涂层的化学稳定性较好,能够抵抗一些化学物质的侵蚀,有助于提高苏氏氮化钛丝锥的耐用性和可靠性。先端丝攻的排屑方向在加工通孔时,切屑能直接从孔的另一端排出,适合加工长通孔或需要贯穿螺纹的工件。
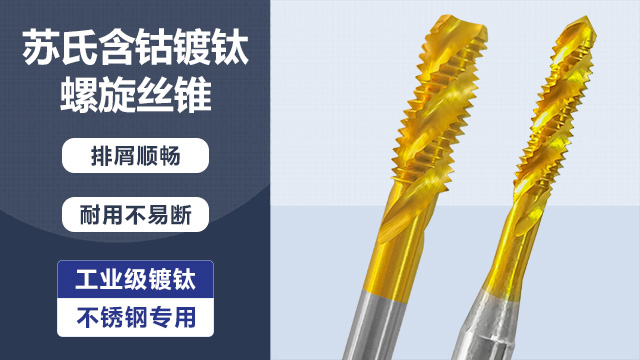
深孔加工时总遇丝攻长度不足、排屑困难的难题?苏氏加长镀钛直槽丝攻完美适配特殊工况!加长设计精确延伸加工范围,长度可满足90-160mm 深度的加工需求,轻松应对深孔、凹槽、台阶孔等常规丝攻无法覆盖的场景,无需额外改装设备或分段加工。镀钛涂层不*增强表面硬度,更提升顺滑度,大幅减少深孔内切削阻力,直槽排屑通道顺畅,能较快排出铁屑,避免堆积导致的卡刀、断锥问题。加工精度长期稳定,螺纹尺寸精确,单支使用寿命足以支撑批量生产需求,能够降低换刀频次与工具损耗成本。支持非标准长度定制,可根据加工深度、设备型号灵活调整,适配汽车零部件、机械箱体、模具配件等多行业深孔加工。工厂直供价格透明,技术团队提供选型指导与加工方案优化,深孔加工从此无瓶颈!丝锥的切削液选择需根据材料类型和加工要求进行,对于铝合金加工,可选用乳化液。。湛江丝锥哪家好
丝锥的切削速度和进给量需根据材料硬度、丝锥直径和机床性能合理选择,过高的参数易导致丝锥磨损加剧。耐用丝锥哪里买
氮化钛先端丝攻:氮化钛先端丝攻选用含钴高速钢作为基材,可保证自身的强度和耐磨性。氮化钛涂层具有较高的硬度,能够为丝攻提供保护,使其在较恶劣的加工条件下依然能够保持良好的性能。先端丝攻的设计配合大容量排屑槽,在通孔攻牙时,排屑顺畅,能减少切屑对加工的干扰。数控精密磨制的刃口较为锋利,对于不锈钢等难加工材料具有一定的切削能力。氮化钛涂层的热稳定性较好,在高速切削过程中能够抵抗高温,有助于保证丝攻的使用寿命和加工精度。耐用丝锥哪里买