商机详情 -
潮州含钴镀钛丝锥
硬质合金丝锥是以硬质合金为材料制造的丝锥,具有硬度高、耐磨性好、热硬性强等特点。硬质合金丝锥的硬度可达 HRA90 以上,在高温下仍能保持良好的切削性能,适用于加工不锈钢、钛合金、镍基合金等难加工材料。与高速钢丝锥相比,硬质合金丝锥的使用寿命可提高数倍甚至数十倍,加工效率也显著提高。硬质合金丝锥的缺点是脆性较大,抗冲击性能较差,因此在使用时需注意避免剧烈的冲击和振动。硬质合金丝锥通常采用整体硬质合金或硬质合金涂层的结构形式。整体硬质合金丝锥适用于高精度、高效率的螺纹加工;硬质合金涂层丝锥则是在高速钢或硬质合金基体上涂覆一层硬质合金涂层,以提高丝锥的耐磨性和切削性能。当加工材料为韧性较大的金属时,如铝合金等,螺旋丝攻的螺旋槽能够卷取切屑,防止切屑堵塞,确保切削顺畅。潮州含钴镀钛丝锥
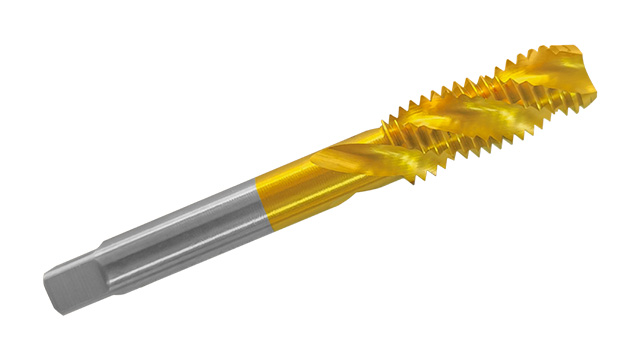
在模具模板的深盲孔加工中,苏氏含钴镀钛加长直槽丝攻解决了传统工具的痛点。其含钴基材的抗疲劳性,配合工业级镀钛工艺形成的坚硬表层,能承受不锈钢加工时的反复冲击。苏氏含钴镀钛加长直槽丝攻搭配刃口经数控精密磨制,其锋利度能够在长时间加工下保持完整性能,切削时无需频繁退刀磨制刃口。苏氏含钴镀钛加长直槽丝攻相较于螺旋槽丝攻在盲孔中排屑易缠绕的问题,直槽结构能够让切屑直接坠落,配合加长尺寸,轻松应对 60mm 以上的深孔,减少因排屑不畅导致的丝攻折断,提升苏氏含钴镀钛加长直槽丝攻在模具加工的连续性。湛江高速钢丝锥攻丝过程中的切屑形态可反映加工状态,理想的切屑形态应为短卷状,过长或过碎的切屑都可能导致加工问题。
丝锥柄部与机床主轴的连接方式直接影响丝锥的定位精度、切削稳定性和加工质量。常见的丝锥柄部与机床主轴的连接方式有以下几种:① 直柄夹紧:直柄丝锥通过弹簧夹头、液压夹头或热装夹头等方式与机床主轴连接。直柄夹紧方式结构简单、安装方便,适用于小直径丝锥和高速切削。但直柄夹紧方式的定位精度相对较低,切削稳定性较差,适用于一般精度要求的螺纹加工。② 莫氏锥柄连接:莫氏锥柄丝锥通过莫氏锥度与机床主轴的莫氏锥孔配合连接。莫氏锥柄连接方式具有较高的定位精度和连接刚度,适用于高精度螺纹加工。但莫氏锥柄连接方式的安装和拆卸相对复杂,需要使用对应工具。③ 圆柱柄端面键连接:圆柱柄端面键丝锥通过端面键与机床主轴的键槽配合连接。圆柱柄端面键连接方式具有较高的扭矩传递能力和定位精度,适用于大直径丝锥和高扭矩切削。但圆柱柄端面键连接方式的结构复杂,制造成本较高。④ 侧固式夹紧:侧固式丝锥通过侧面的螺钉与机床主轴的侧固槽配合连接。侧固式夹紧方式具有较高的扭矩传递能力和定位精度,适用于大直径丝锥和高扭矩切削。但侧固式夹紧方式的安装和拆卸相对复杂,需要使用**工具。
硬质合金丝锥的缺点是脆性较大,抗冲击性能较差,因此在使用时需注意避免剧烈的冲击和振动。粉末冶金高速钢是通过粉末冶金工艺制造的高速钢,具有均匀的组织结构和优异的性能。粉末冶金高速钢的硬度和耐磨性高于普通高速钢,韧性和抗疲劳性能也较好。粉末冶金高速钢丝锥适用于加工强度高的材料和进行高速切削。与硬质合金丝锥相比,粉末冶金高速钢丝锥的成本较低,韧性较好,但硬度和耐磨性稍逊一筹。在选择丝锥材料时,需根据加工材料的特性、加工要求和成本等因素进行综合考虑。例如,对于一般材料的加工,可选择高速钢丝锥;对于难加工材料的加工,可选择硬质合金丝锥或粉末冶金高速钢丝锥。在数控加工中心等自动化设备上,苏氏镀钛丝攻能够实现自动化的螺纹加工,提高生产效率和加工质量的稳定性。
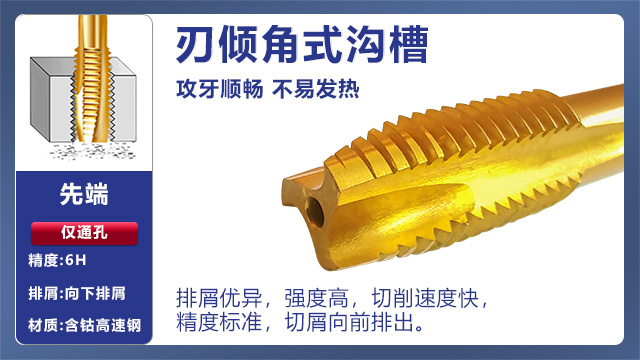
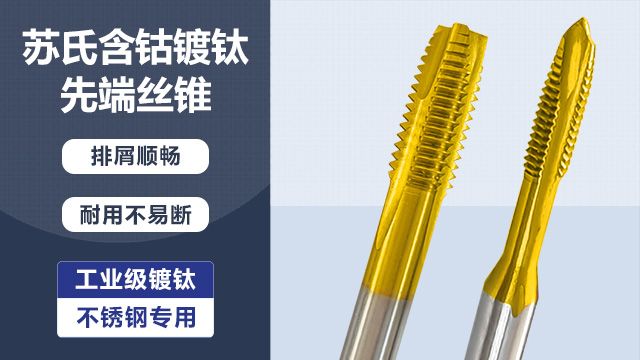
攻丝过程中扭矩异常增大是常见的问题之一,可能导致丝锥折断、螺纹表面质量下降等后果。扭矩异常的原因主要有以下几个方面:① 底孔直径过小:底孔直径过小会增加攻丝时的切削阻力,导致扭矩增大。解决方法是检查底孔直径是否符合要求,必要时调整钻头直径。② 丝锥磨损:丝锥切削刃磨损会导致切削力增大,扭矩升高。解决方法是及时更换磨损的丝锥,或对丝锥进行修磨。③ 切削参数不当:切削速度过高、进给量过大或切削深度过深都会导致扭矩增大。解决方法是调整切削参数,降低切削速度和进给量,减小切削深度。④ 切削液不足或选择不当:切削液不足会导致冷却和润滑效果不佳,增加摩擦阻力;切削液选择不当会影响其润滑性能。解决方法是增加切削液的供应量,选择合适的切削液。⑤ 材料硬度不均匀:材料硬度不均匀会导致切削力波动,引起扭矩异常。解决方法是对材料进行预处理,如退火、调质等,使材料硬度均匀。⑥ 丝锥与底孔不同轴:丝锥与底孔不同轴会导致切削力不均匀,增加扭矩。解决方法是检查丝锥和底孔的同轴度,调整机床或夹具。加工脆性较大的金属时,苏氏TiCN先端丝攻其螺尖设计和TiCN涂层的低摩擦特性,能够排屑顺畅,提高加工质量。浙江耐用丝锥
在加工硬度较高的一些难加工材料时,苏氏TiCN丝攻的材质与涂层优势能够,使得丝攻轻松加工一些难加工材料。潮州含钴镀钛丝锥
难加工材料如不锈钢、钛合金、高温合金等的攻丝是机械加工中的难点之一。这些材料硬度高、韧性大、导热性差,攻丝时容易出现丝锥磨损快、折断、螺纹表面质量差等问题。为解决这些问题,可采用分步攻丝工艺。分步攻丝工艺是指将螺纹加工分成多个步骤进行,每个步骤使用不同的丝锥或加工参数,逐步完成螺纹加工。分步攻丝工艺的主要优点是可以减小每次切削的切削力和扭矩,降低丝锥的磨损和折断风险,提高螺纹加工质量。分步攻丝工艺通常包括以下几个步骤:① 预钻孔:使用比丝锥直径略小的钻头预钻孔,以确定螺纹的位置和方向。预钻孔的直径应根据材料的特性和丝锥的类型来确定,一般为螺纹小径的 0.9~0.95 倍。② 初攻:使用初攻丝锥进行初次攻丝。初攻丝锥的切削锥长度较长,锥度较小,便于切入材料。初攻时,应采用较低的切削速度和进给量,以减小切削力和扭矩。③ 复攻:使用复攻丝锥进行第二次攻丝。复攻丝锥的切削锥长度较短,锥度较大,用于进一步加工螺纹,提高螺纹的尺寸精度和表面质量。复攻时,可适当提高切削速度和进给量。④ 精攻:对于精度要求较高的螺纹,可使用精攻丝锥进行第三次攻丝。潮州含钴镀钛丝锥