商机详情 -
湖北丝锥现货
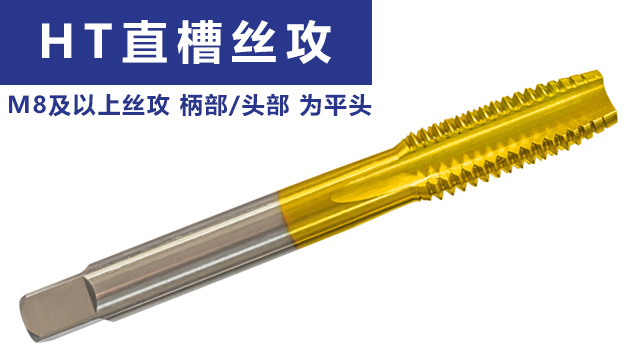
模具顶针的深孔螺纹加工,这款苏氏含钴镀钛加长直槽丝攻很适用。含钴基材的韧性在加工小直径深孔时不易崩刃,镀钛涂层能够隔阻摩擦热传递到攻丝基体,延长刃口寿命。苏氏含钴镀钛加长直槽丝攻数控精磨的刃口在加工直径 5mm、深度 50mm 的孔时,精度误差能够在 0.01mm 内。苏氏含钴镀钛加长直槽丝攻在对比普通直槽丝攻在小深孔中排屑易卡滞的问题,它的直槽设计更适合细长孔排屑,加长设计的长度使得丝攻在深孔加工时,无需中途换刀,提升顶针的加工效率。苏氏氮化钛螺旋丝攻,表面氮化钛涂层硬度较高,数控磨制刃口锋利,轻松切削不锈钢、钛合金等难切削材料。湖北丝锥现货
丝锥的切削参数包括切削速度、进给量和切削深度等,合理选择切削参数是保证螺纹加工质量和提高生产效率的关键。切削速度的选择主要取决于工件材料的硬度和丝锥的材料。一般来说,工件材料硬度越高,切削速度应越低;硬质合金丝锥的切削速度可比高速钢丝锥提高 30%~50%。例如,加工铝合金时,切削速度可选择 50~80m/min;加工不锈钢时,切削速度可选择 10~20m/min。进给量的选择应与螺纹的螺距相匹配,即每转进给量等于螺纹的螺距。在实际加工中,为避免因机床精度误差导致的螺纹尺寸偏差,进给量可适当调整,但调整范围一般不超过螺距的 ±5%。切削深度即丝锥的吃刀量,对于普通螺纹,切削深度一般为 0.6~0.8P(P 为螺距)。在选择切削参数时,还需考虑机床的功率、刚性和丝锥的几何参数等因素。例如,在功率较小的机床上加工时,应选择较低的切削速度和进给量;对于螺旋槽丝锥,由于其排屑性能较好,可适当提高切削速度和进给量。河源丝锥厂家直销苏氏镀钛直槽丝攻,直槽对称分布让刃口受力均匀,盲孔加工时底部残留少,含钴材质耐磨,适合断续切削工况。

在汽车发动机制造中,发动机缸体、缸盖等零部件上的螺纹精度要求较高。使用苏氏含钴镀钛丝锥进行加工,能够保证螺纹的精度符合发动机的设计标准,确保发动机各部件之间的紧密连接和良好密封,提高发动机的性能和可靠性。精密仪器制造行业对零部件的精度要求近乎苛刻。苏氏含钴镀钛丝锥能够在精密仪器零部件上加工出高精度的螺纹,保证了仪器内部零件之间的精确配合,为精密仪器的高灵敏度和稳定性提供了保证。不同规格的苏氏含钴镀钛丝锥满足了多样化的加工需求。从小尺寸的 M2 丝锥用于微小零件的螺纹加工,到大尺寸的 M30 丝锥适用于大型机械部件的螺纹制造,苏氏丝锥提供了多种规格选择。
盲孔攻丝是指在不通孔中加工螺纹的工艺,与通孔攻丝相比,盲孔攻丝的难度更大,需要注意以下工艺要点:① 底孔深度控制:盲孔的底孔深度应比螺纹深度大 3~5mm,以确保丝锥的切削部分能够完全进入底孔,避免丝锥与孔底碰撞。② 丝锥选择:应选择合适的丝锥类型,如螺旋槽丝锥或螺尖丝锥,以保证切屑能够顺利排出。对于深盲孔,可采用分段攻丝的方法,即先用较短的丝锥攻到一定深度,再用较长的丝锥继续攻丝。③ 切削参数调整:盲孔攻丝时,切削速度和进给量应适当降低,以减少切削力和扭矩,防止丝锥折断。同时,应增加切削液的供应量,以提高冷却和润滑效果。④ 排屑方式:盲孔攻丝的排屑困难,可采用以下方法改善排屑:定期退出丝锥,清理切屑;采用高压切削液冲洗切屑;使用具有内冷功能的丝锥,将切削液直接输送到切削区域。⑤ 螺纹深度控制:可使用深度规或限位装置来控制丝锥的攻丝深度,确保螺纹深度符合要求。在盲孔攻丝过程中,还需注意观察加工状态,如切削声音、加工扭矩等,发现异常情况应及时停机检查,排除故障后再继续加工。丝锥的表面处理技术除涂层外,还包括氮化、镀钛等工艺,可进一步提高其耐磨性和抗腐蚀性。
在分步攻丝过程中,还需注意以下几点:① 选择合适的丝锥材料和涂层:对于难加工材料,应选择硬质合金、粉末冶金高速钢等高性能材料的丝锥,并采用 TiAlN、CrN 等涂层,以提高丝锥的耐磨性和抗粘附性。② 合理使用切削液:使用极压切削油或含有硫、氯等极压添加剂的切削液,提高冷却和润滑效果,减少丝锥磨损。③ 控制加工温度:难加工材料的导热性差,攻丝时容易产生大量的热量,导致丝锥磨损加剧。因此,需控制加工温度,可采用间歇攻丝、增加切削液供应量等方法。④ 定期检查丝锥的磨损情况:在分步攻丝过程中,需定期检查丝锥的磨损情况,及时更换磨损的丝锥,以保证螺纹加工质量。螺旋丝锥非常适合加工韧性材料,如不锈钢,铸铁铜合金等。碎屑加工进行从上方排出,避免碎屑堵住牙孔。惠州丝锥什么牌子好
螺旋丝攻是苏氏TiCN丝攻的样式之一,螺旋形槽型设计在加工盲孔时能够将切屑向上排出,避免切屑在孔底堆积。湖北丝锥现货
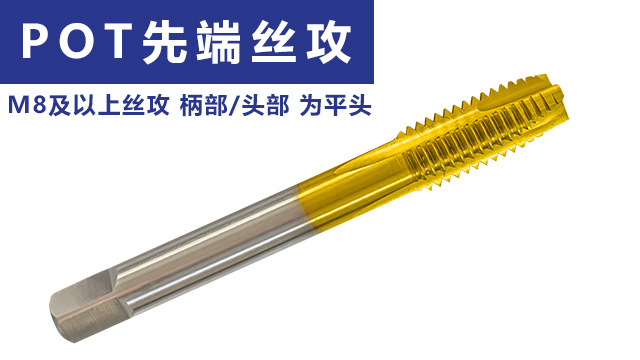
镀钛先端丝攻在薄壁件加工中的优势:镀钛先端丝攻在处理薄壁管件、薄板等易变形工件时,表现出较好的适应性。这类工件壁薄,往往只有几毫米厚,受力后很容易发生形变,而先端丝攻的切削方式较为平缓,不像其他丝攻那样容易产生剧烈的冲击力,配合镀钛涂层带来的低摩擦特性,能够减少对工件的挤压。在加工过程中,丝攻刃口均匀切入材料,从接触工件到完成切削,力量逐渐施加,避免因局部受力过大导致薄壁件出现凹陷或褶皱。例如在空调铜管的连接螺纹加工中,铜管本身质地较软且壁薄,镀钛先端丝攻能在保证螺纹完整的同时,维持铜管的原有形状,不会让铜管出现变形,确保后续装配时的密封性,避免冷媒泄漏。湖北丝锥现货