商机详情 -
进口丝锥大概价格
氮化处理是通过将丝锥置于含氮的气氛中,在一定温度下使氮原子渗入丝锥表面,形成一层硬度高、耐磨性好的氮化层。氮化处理可以提高丝锥的表面硬度和耐磨性,同时还能改善丝锥的抗疲劳性能和耐腐蚀性。氮化处理适用于各种类型的丝锥,特别是高速钢丝锥。镀钛处理是通过物理的气相沉积(PVD)或化学气相沉积(CVD)等方法,在丝锥表面沉积一层钛或钛合金薄膜。镀钛处理可以提高丝锥的表面硬度、耐磨性和抗粘附性,延长丝锥的使用寿命。镀钛处理适用于各种类型的丝锥,特别是硬质合金丝锥。除了上述表面处理技术外,还有一些其他的表面处理方法,如氧化处理、磷化处理等。这些表面处理方法可以改善丝锥的表面性能,提高丝锥的切削性能和使用寿命。在选择丝锥的表面处理技术时,需根据加工材料的特性、加工要求和丝锥的材料等因素进行综合考虑,选择合适的表面处理方法。苏氏直槽丝攻其高精度的直槽能够确保切削液的均匀分布和切屑的顺利排出,提高丝攻的整体切削性能和耐用度。进口丝锥大概价格
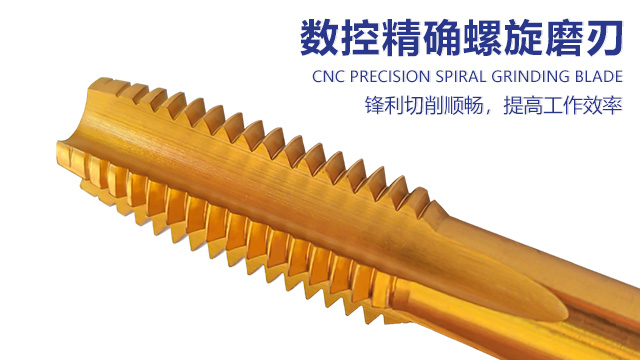
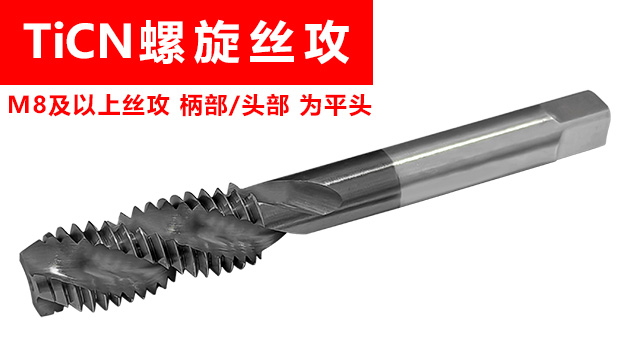
这款苏氏TiCN 螺旋丝攻能够在不锈钢等一些难加工材料领域上展现出色的实力。含钴高速钢材为苏氏TiCN 螺旋丝攻提供坚实的结构支撑,TiCN 涂层其赋予苏氏TiCN 螺旋丝攻表面耐磨性与抗粘结性能,适合不锈钢、钛合金等一些难加工材料加工。苏氏TiCN 螺旋丝攻刃口经数控精密磨制,锋利度高,切削快,轻松省力,加工出来的螺纹表面光洁。苏氏TiCN 螺旋丝攻的螺旋排屑槽设计科学,排屑流畅且不堵塞,能够避免因积屑导致的丝攻过热与折断,延长了苏氏TiCN 螺旋丝攻的使用寿命。茂名加长丝锥对于需要进行连续通孔螺纹加工的批量生产,苏氏TiCN先端丝攻能凭借韧性和耐磨性,来满足长时间加工的需求。
直槽丝锥是结构比较简单、应用比较广的丝锥类型之一。其排屑槽为直线形,与丝锥轴线平行。直槽丝锥的优点是结构简单、制造容易、成本低,适用于各种材料的浅孔攻丝和通孔攻丝。直槽丝锥的缺点是排屑性能较差,切屑容易在容屑槽内堆积,导致丝锥折断或螺纹表面质量下降。因此,直槽丝锥不适用于深孔攻丝和盲孔加工。在使用直槽丝锥时,需注意控制切削参数,避免产生过长的切屑。对于脆性材料,如铸铁、黄铜等,直槽丝锥的排屑问题相对较小,因为脆性材料的切屑容易折断。对于韧性材料,如钢、铝合金等,可采用较小的进给量和较高的切削速度,以减少切屑的长度,提高排屑性能。
手用丝锥是比较常见的丝锥类型之一,通常由头锥、二锥和三锥组成一套。头锥的切削部分较长,锥角较小,便于引导丝锥切入工件;二锥的切削部分较短,锥角较大,用于进一步加工螺纹;三锥的切削部分比二锥还要短,锥角比较大,用于后面修整螺纹。手用丝锥的柄部为方榫结构,便于与丝锥扳手配合使用。使用手用丝锥时,需先将工件固定牢固,然后用丝锥扳手夹住丝锥的方榫,缓慢旋转并施加适当的轴向力,使丝锥切入工件。每旋转半圈至一圈,需反向旋转约四分之一圈,以折断切屑,防止切屑堵塞容屑槽。攻丝过程中,需定期加注切削液,以降低切削温度,提高螺纹表面质量。苏氏镀钛直槽丝攻,含钴材质抗磨损,镀钛层表面耐磨,盲孔加工时强度充足,适合加工薄壁件螺纹。
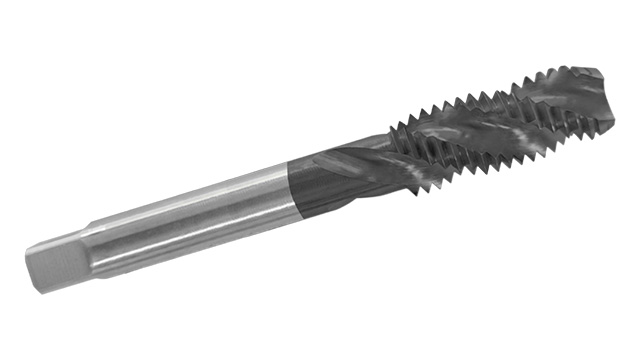
排屑设计:苏氏丝锥采用了大容量排屑槽设计,这一设计对于保证加工过程的顺利进行较为重要。在螺纹加工过程中,会产生大量的切屑,如果不能及时排出,切屑容易堆积在丝锥的沟槽内,可能导致丝锥折断、加工精度下降等问题。大容量排屑槽能够容纳更多的切屑,并为切屑的排出提供足够的空间,使切屑能够顺畅地排出工件。不同类型的丝锥,如先端丝攻向前排屑、螺旋丝攻沿螺旋槽排屑、直槽丝攻通过直槽排屑,都能根据自身的特点,发挥排屑槽的作用,能够满足一些对加工稳定性和工作效率较高的要求。螺旋丝攻是苏氏TiCN丝攻的样式之一,螺旋形槽型设计在加工盲孔时能够将切屑向上排出,避免切屑在孔底堆积。TICN丝锥按需定制
丝锥的磨损检测是保证加工质量的关键,可通过观察切削刃的磨损程度、测量螺纹尺寸等方式进行判断。进口丝锥大概价格
氮化钛涂层优势:氮化钛涂层以其高硬度受到关注,苏氏丝锥上的氮化钛涂层为丝锥提供了保护。高硬度的涂层使得丝锥在加工过程中能够较好地抵抗磨损,尤其是在加工硬度较高的材料时,氮化钛涂层能够保持丝锥刃口的锋利度,确保加工的顺利进行。氮化钛涂层还具有良好的热稳定性,在高速切削产生高温的情况下,依然能够保持其性能,不会因温度升高而发生软化或脱落。此外,氮化钛涂层的化学稳定性较好,能够抵抗一些化学物质的侵蚀,有助于提高苏氏氮化钛丝锥的耐用性和可靠性。进口丝锥大概价格