商机详情 -
江苏高速钢丝锥
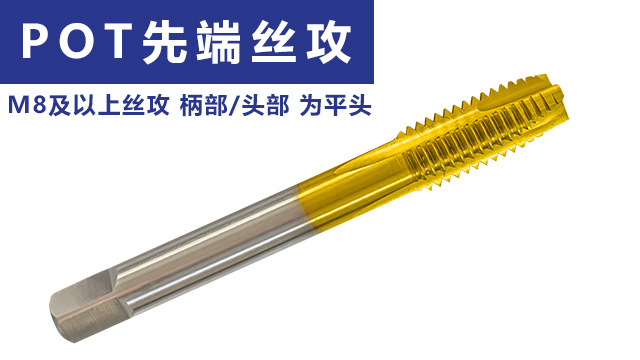
镀钛先端丝攻的加工适配性:镀钛先端丝攻在处理铝合金、铜等有色金属时,展现出良好的适配性。这类有色金属质地较软,加工时容易出现粘刀现象,而镀钛涂层的低摩擦特性减少了与材料的粘连,避免了螺纹表面出现毛刺或划痕。先端排屑结构与大容量排屑槽的配合,能在连续加工过程中及时将细碎切屑排出,保持螺纹表面的整洁度。数控磨制的刃口角度经过针对性优化,在切削铝合金时,刃口的锋利度可降低材料因挤压产生的变形,尤其适合对表面光洁度有一定要求的通孔加工场景,如汽车发动机缸体的铝制螺纹孔加工,能满足装配时的密封和连接需求。苏氏TiCN丝攻的 TiCN 涂层与含钴高速钢形成协同作用,能在加工一些难加工材料时展现出强大的耐磨性与切削力。江苏高速钢丝锥
丝锥的切削锥长度是指丝锥前端切削部分的长度,通常用锥度表示。切削锥长度的选择直接影响丝锥的切入性能、切削力和螺纹加工质量。根据切削锥长度的不同,丝锥可分为短锥丝锥、中锥丝锥和长锥丝锥。短锥丝锥的切削锥长度较短,锥度较大,一般为 4°~6°。短锥丝锥的切入性能较差,但切削力较小,适用于通孔攻丝和对螺纹起始部分要求不高的场合。中锥丝锥的切削锥长度适中,锥度一般为 8°~10°。中锥丝锥的切入性能和切削力都比较适中,适用于大多数场合的螺纹加工。长锥丝锥的切削锥长度较长,锥度较小,一般为 12°~14°。长锥丝锥的切入性能好,适用于盲孔攻丝和对螺纹起始部分要求较高的场合。高速钢丝锥厂家丝锥的刃口锋利度对攻丝力和螺纹表面质量有影响,新丝锥使用前可进行适当的刃口钝化处理,以提高抗崩刃力。
氮化钛先端丝攻的高温加工适应:氮化钛先端丝攻在加工高温合金、耐热钢等材料时,涂层的耐高温特性发挥重要作用。这类材料在切削过程中会产生大量热量,导致切削区域温度急剧升高,普通涂层可能因高温发生软化,而氮化钛涂层在 300℃以上的环境中仍能维持结构稳定,减少因热膨胀导致的丝攻尺寸偏差。先端排屑设计在高温环境下,能较快的将因受热软化的切屑向前排出,避免切屑粘附在刃口形成积屑,确保连续加工的顺畅性。在航空发动机的高温合金零件加工中,氮化钛先端丝攻能在持续的高温切削环境下,保持刃口的锋利度,加工出的螺纹精度可满足零件在高温工况下的连接可靠性要求。
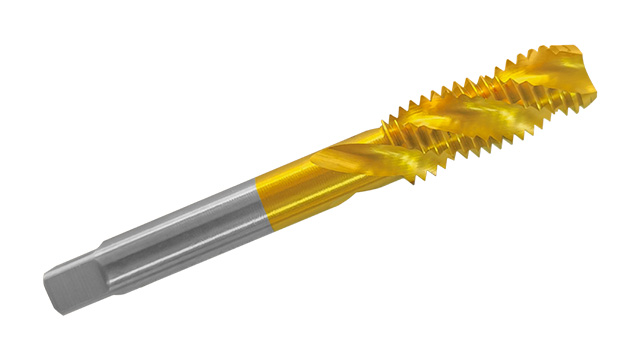
挤压丝锥适用于延展性好的材料,如铝、铜、低碳钢、不锈钢等。这些材料在受到挤压时能够发生塑性变形而不破裂,从而形成完整的螺纹。挤压丝锥的加工优势主要体现在以下几个方面:① 螺纹强度高:挤压丝锥加工出的螺纹由于材料纤维未被切断,而是被连续地挤压在一起,因此螺纹的强度比切削丝锥加工出的螺纹高 30%~50%。② 表面质量好:挤压过程中,材料表面被挤压得更加致密,表面粗糙度低,抗疲劳性能和耐腐蚀性强。③ 无切屑产生:挤压丝锥加工时不产生切屑,避免了切屑堵塞和排屑困难的问题,特别适用于盲孔和深孔加工。④ 加工效率高:挤压丝锥的切削力小,可采用较高的切削速度和进给量,加工效率比切削丝锥提高 30%~50%。⑤ 刀具寿命长:挤压丝锥的磨损主要是由于摩擦引起的,而不是切削力,因此刀具寿命比切削丝锥长 2~3 倍。挤压丝锥的缺点是对材料的延展性要求较高,不适用于脆性材料;同时,挤压丝锥的成本相对较高,需要对应的设备和工艺支持。苏氏镀钛含钴螺旋丝攻在盲孔加工中能够将切屑向上排出,能够避免切屑在孔底堆积,提高加工质量和丝攻寿命。
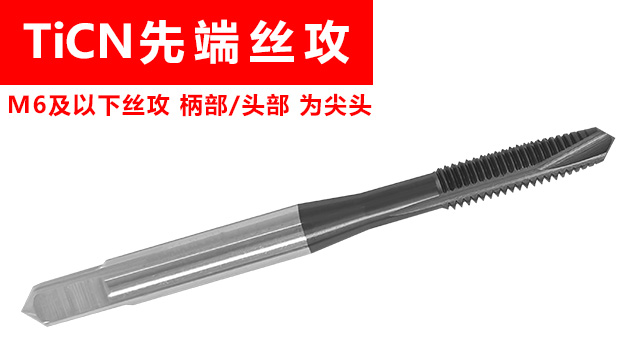
强度高得材料如淬火钢、钛合金、镍基合金等的攻丝是机械加工中的难点之一。这些材料硬度高、强度大、韧性好,攻丝时容易出现丝锥磨损快、折断、螺纹表面质量差等问题。为优化强度高材料的攻丝工艺,可采取以下措施:① 选择合适的丝锥材料:应选用硬质合金、粉末冶金高速钢等高性能材料的丝锥,这些材料具有较高的硬度和耐磨性,能够承受强度高的材料的切削力。② 优化丝锥几何参数:适当增大丝锥的前角和后角,以减小切削力;采用螺旋槽或螺尖设计,改善排屑性能;增加丝锥的倒锥量,减少丝锥与螺纹孔壁的摩擦。③ 合理选择切削参数:降低切削速度,一般为 5~10m/min;减小进给量,一般为 0.5~1.0mm/r;采用较小的切削深度,避免一次切除过多材料。④ 采用合适的冷却润滑方式:使用极压切削油或含有硫、氯等极压添加剂的切削液,提高冷却和润滑效果,减少丝锥磨损。⑤ 预处理材料:对强度高的材料进行适当的预处理,如退火、调质等,降低材料硬度,改善加工性能。⑥ 分步攻丝:对于大直径螺纹或深孔攻丝,可采用分步攻丝的方法,先用较小直径的丝锥预攻,再用标准丝锥进行后续加工,以减小切削力。加工脆性较大的金属时,苏氏TiCN先端丝攻其螺尖设计和TiCN涂层的低摩擦特性,能够排屑顺畅,提高加工质量。HSE 丝锥按需定制
攻丝的进给运动必须与主轴旋转严格同步,否则会导致螺纹乱扣或丝锥折断,数控机床上可通过 G 指令实现同步。江苏高速钢丝锥
在风电设备深孔攻丝中,苏氏含钴镀钛加长直槽丝攻优势明显。苏氏含钴镀钛加长直槽丝攻的含钴高速钢材质提供高刚性,工业级镀钛涂层耐磨损,延长丝攻使用寿命。数控磨制的刃口锋利,使得苏氏含钴镀钛加长直槽丝攻切削阻力小,相比其他普通丝攻加工速度快。普通加长丝攻在深孔加工不锈钢时排屑困难,易导致丝攻折断,而苏氏含钴镀钛加长直槽丝攻的高刚性和镀钛涂层的润滑性搭配直槽设计,使得丝攻在加工一些不锈钢等一些难加工材料能够排屑顺畅,能稳定加工大深度螺纹,减少停机换丝攻次数,提高工作效率。江苏高速钢丝锥