-
 江门高钴丝锥
发布时间:2026.11.12
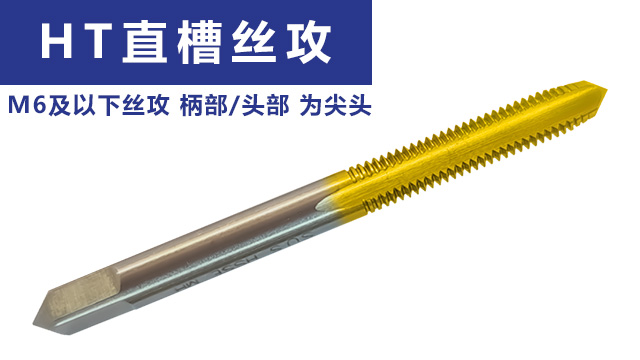
深孔加工效率低、工具损耗快,导致生产成本居高不下?苏氏加长镀钛直槽丝攻轻松不费力提效降本!镀钛层大幅减少深孔内切削摩擦,攻牙速度较快,同时降低设备能耗,相较于普通加长丝攻,加工效率提升 30% 以上。...
-
 广州丝锥专卖店
发布时间:2026.11.12
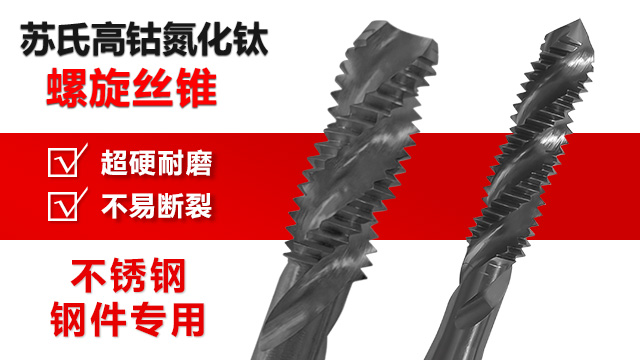
氮化钛螺旋丝攻的硬质合金加工:面对硬度较高的硬质合金、淬火钢等材料,氮化钛螺旋丝攻的高硬度涂层能提供切削支撑。这类材料的硬度通常在 HRC50 以上,普通丝锥难以切入,而氮化钛涂层的硬度可达 HV20...
-
 珠海丝锥销售
发布时间:2026.11.11
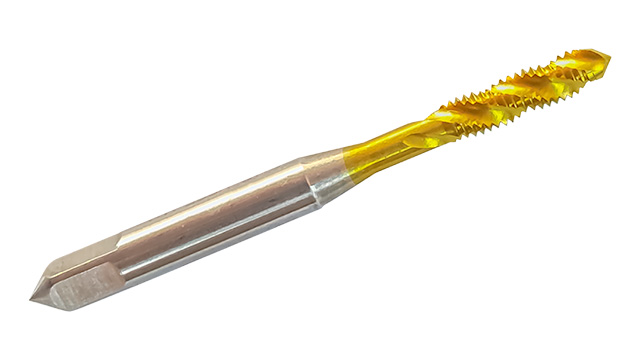
螺旋丝攻特点:苏氏螺旋丝攻的螺旋槽设计是其一行特性。在切削过程中,切屑会沿着螺旋槽向上或向下排出(根据螺旋方向而定),这种排屑方式能够将切屑从加工区域带出,特别适合盲孔加工,因为在盲孔中,切屑无法像通...
-
 高速钢丝锥大概价格
发布时间:2026.11.11
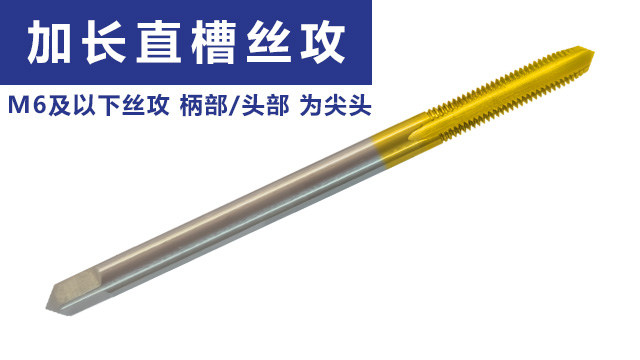
螺旋槽丝锥是一种排屑性能优异的丝锥,其排屑原理基于螺旋槽的导向作用。当丝锥旋转时,螺旋槽将切屑沿螺旋方向排出,避免了切屑在容屑槽内堆积,从而减少了切屑堵塞和丝锥折断的风险。螺旋槽丝锥的螺旋角通常为 4...
-
湖北不锈钢丝锥
发布时间:2026.11.11
硬质合金丝锥的缺点是脆性较大,抗冲击性能较差,因此在使用时需注意避免剧烈的冲击和振动。粉末冶金高速钢是通过粉末冶金工艺制造的高速钢,具有均匀的组织结构和优异的性能。粉末冶金高速钢的硬度和耐磨性高于普通...
-
 阳江含钴镀钛丝锥
发布时间:2026.11.10
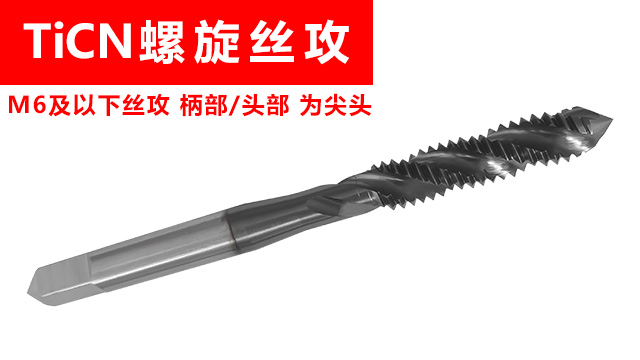
镀钛涂层优势:苏氏镀钛机用丝锥采用的工业级镀钛工艺在丝锥表面形成了一层镀钛涂层。这层涂层具有多项优势,首先,镀钛涂层能够提高丝锥的表面硬度,使苏氏镀钛机用丝锥更耐磨,增强抵抗切削过程中的磨损能力。其次...
-
 茂名高钴麻花钻头招商加盟
发布时间:2026.11.10
专为重载钻孔作业设计,苏氏高钴钻的高钴材质提升了刀体的承载能力与抗磨损性能,能应对大直径、高负荷的金属钻孔需求。刀体截面尺寸优化,刚性更强,在重载切削时不易出现弯曲或断裂,确保作业安全与加工精度。 切...
-
 国产丝锥专卖店
发布时间:2026.11.10
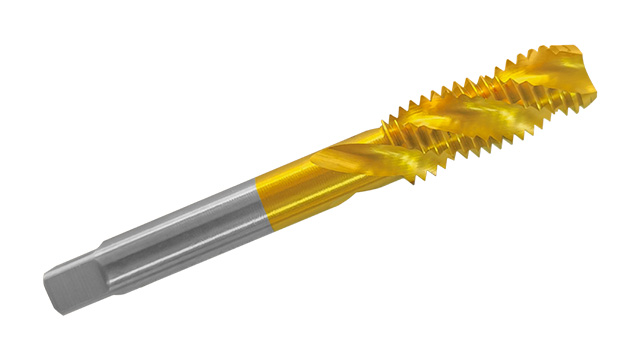
挤压丝锥适用于延展性好的材料,如铝、铜、低碳钢、不锈钢等。这些材料在受到挤压时能够发生塑性变形而不破裂,从而形成完整的螺纹。挤压丝锥的加工优势主要体现在以下几个方面:① 螺纹强度高:挤压丝锥加工出的螺...
-
 浙江合资麻花钻头价格
发布时间:2026.11.09
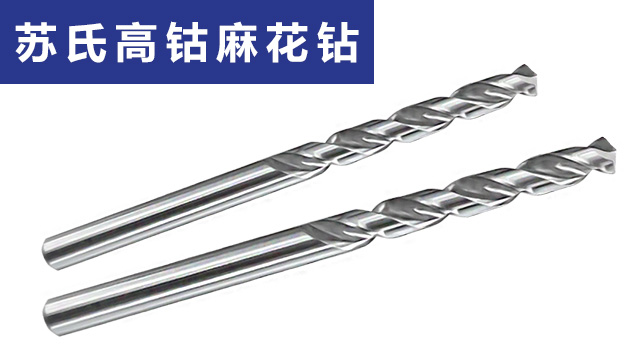
航空配件厂在加工高硬度合金零件时,普通钻头显得力不从心。这类零件材质特殊,硬度较高,普通钻头要么根本无法钻动,要么在钻削过程中极易出现崩刃现象,一旦崩刃,零件就会报废,造成巨大损失。苏氏高钴麻花钻通过...
-
 佛山铝用麻花钻头哪家好
发布时间:2026.11.09
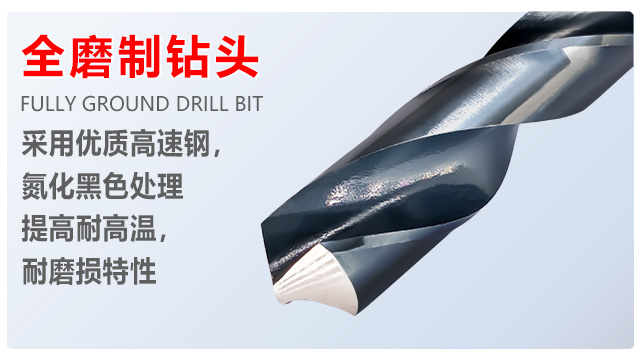
专为狭窄空间、不易触及位置设计的苏氏加长钻,凭借修长的刀体优势,可深入常规钻头无法到达的区域进行钻孔。刀体采用高速钢材质,经淬火处理,刚性充足,即使在远距离作业时也能保持良好的稳定性,避免抖动影响钻孔...
-
 茂名高钴麻花钻头价格
发布时间:2026.11.09
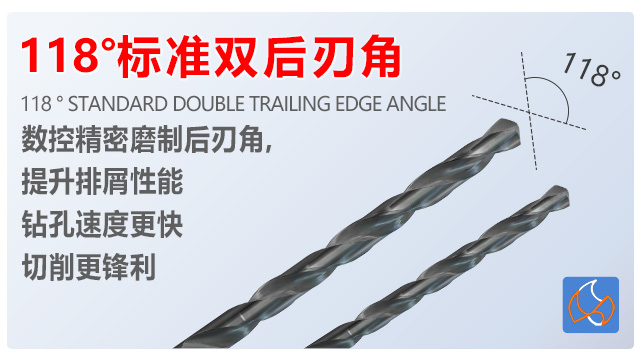
采购多种规格加长钻担心兼容性差、质量参差不齐?苏氏加长钻涵盖全系列常用孔径规格,采用标准化生产工艺,确保不同规格产品尺寸精确、性能一致,适配市面上多数常规钻夹头,无需额外更换设备。刀体统一选用高速钢,...
-
 上海苏氏麻花钻头电话
发布时间:2026.11.09
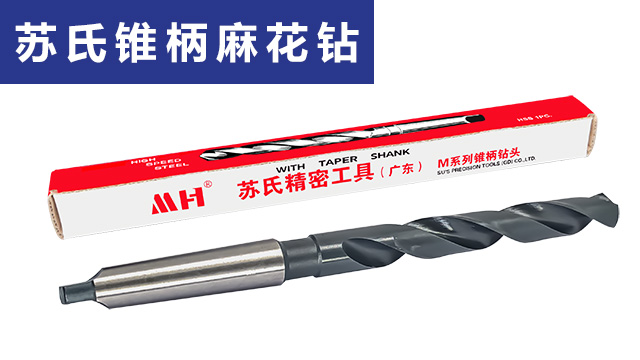
不锈钢制品厂批量生产不锈钢厨具时,普通钻头的磨损速度快得让人头疼。不锈钢厨具的材质硬度不低,普通钻头钻不了几个锅具或刃具的安装孔,刃口就会被严重磨损,钻出的孔不*不光滑,还可能出现尺寸偏差。为了保证产...
-
 湖南高速钢钻头
发布时间:2026.11.08
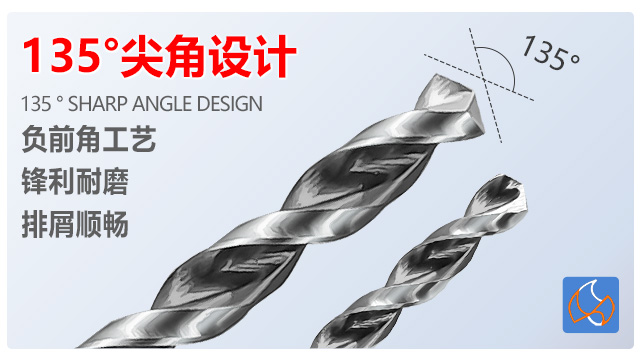
强调加工精度:光洁度优,减少后续工序 批量生产中,加工精度直接决定产品品质,苏氏镀钛钻从涂层到刃口设计能够确保精度。镀钛层表面光滑,切削时与工件摩擦小,能减少毛刺和划痕,孔壁表面粗糙度 Ra...
-
 湖南特点钻头专卖店
发布时间:2026.11.08
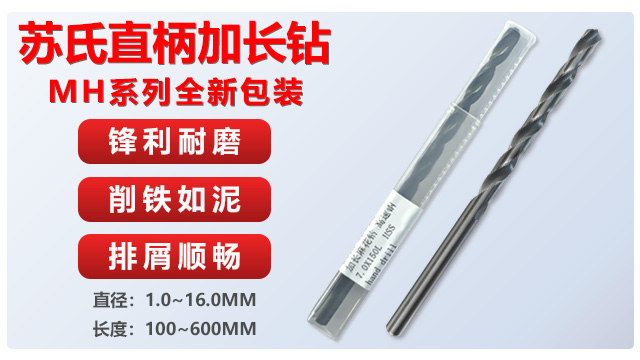
普通加长钻头因钻身较长,刚性不足,在钻孔过程中容易出现弯曲变形,导致孔径偏差或孔位偏移,尤其是在加工硬度稍高的金属材质时,问题更为明显。苏氏加长钻选用高硬度材质制作钻身,经过特殊工艺处理,提升了钻身的...
-
 北京合资钻头哪家好
发布时间:2026.11.08
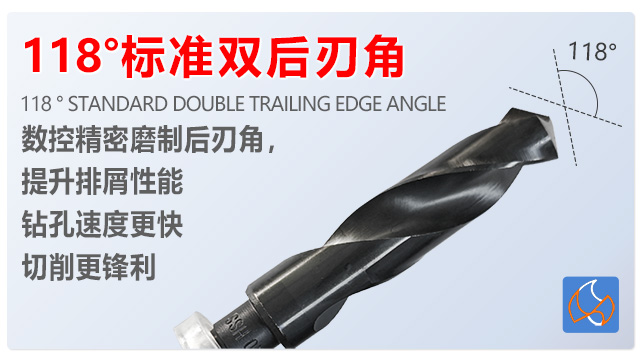
侧重作业便捷性:轻松便捷省力,适配多场景 加工老师傅日常作业中,工具的便捷性直接影响效率,苏氏1/2柄钻从操作细节出发优化设计。柄部采用滚花工艺处理,装卸时不易打滑,即使在高空作业或单手操作...
-
红桥区耐用钻头
发布时间:2026.11.08
苏氏高钴钻的标准化设计,让采购和老师傅都无需为适配问题烦恼。HSSE 5% 含钴材质兼具高硬度与韧性,适配手钻、台钻、加工中心等多种设备,装夹牢固不打滑,无需额外配备刃具夹头规格夹具。从采购角度,其标...
-
房山区TICN钻头电话
发布时间:2026.11.08
对于需要加工不同深度、不同硬度材质的五金从业者来说,频繁更换不同类型的钻头会增加作业复杂度和时间成本。苏氏高钴加长钻具备良好的适用性,既能应对不同深度的深孔加工,又能处理多种高硬度金属材质。无论是加工...
-
 北辰区HSSE钻头哪里买
发布时间:2026.11.08
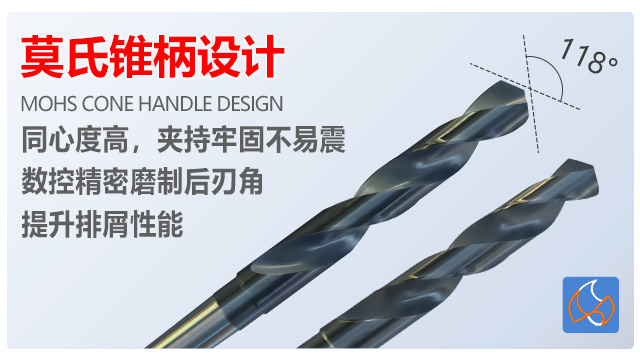
强调加工精度:光洁度优,减少后续工序 批量生产中,加工精度直接决定产品品质,苏氏镀钛钻从涂层到刃口设计能够确保精度。镀钛层表面光滑,切削时与工件摩擦小,能减少毛刺和划痕,孔壁表面粗糙度 Ra...
-
山西HSSE钻头现货
发布时间:2026.11.08
苏氏普钻的人性化设计,让采购无需担心操作门槛,老师傅用得更顺手。HSS 材质切削阻力小,钻孔时无需施加过大压力,无论是手动操作还是机床加工,都能降低劳动强度。钻头尖部锋利且定心准确,即使是经验不足的操...
-
 红桥区合资钻头哪家好
发布时间:2026.11.08
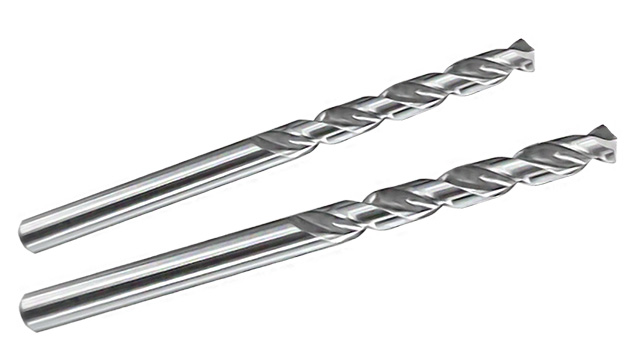
苏氏高钴加长钻提供多尺寸刃长与直径选择,从细径小尺寸(φ2-10mm)到粗径大尺寸(φ12-25mm),覆盖不同深孔加工需求,且严格遵循行业通用规格,能适配台钻、CNC 加工中心、摇臂钻等多种设备。对...
-
郑州HSE 钻头厂家现货
发布时间:2026.11.08
苏氏高钴加长钻采用全磨制造工艺,同心度偏差在 ±0.05mm 以内,径向跳动不超过 0.1mm,确保深孔加工的直线度与孔壁光滑度。5% 含钴材质的钻身,能够让切削受力更均衡,避免深孔加工中常见的孔径扩...
-
延庆区高速钢钻头品牌
发布时间:2026.11.08
考虑到加工现场的实操便利性,苏氏 1/2 柄钻在结构设计上充分贴合老师傅的操作习惯。 标准柄径带来稳固的夹持效果,减少钻孔过程中的晃动和跳动,降低操作难度,即使新手也能轻松不费力上手。 排屑槽内壁经过...
-
 怀柔区耐用钻头品牌推荐
发布时间:2026.11.07
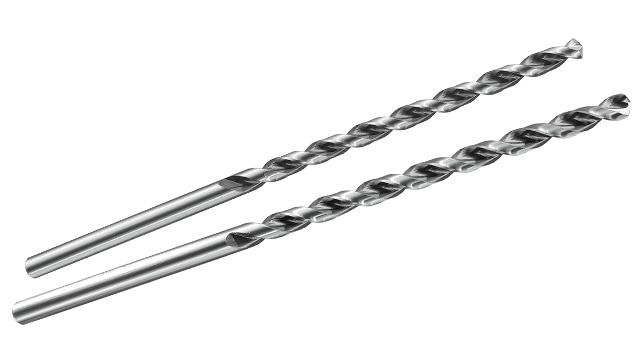
聚焦装夹稳定性:扭矩传递效率高,加工无偏差 对于加工老师傅而言,高速切削时的稳定性直接决定加工质量,苏氏锥柄钻的莫氏锥柄设计完美解决这一需求。锥柄与机床主轴采用面接触贴合,依靠锥度自锁紧力固...
-
 内蒙古高钴钻头现货
发布时间:2026.11.07
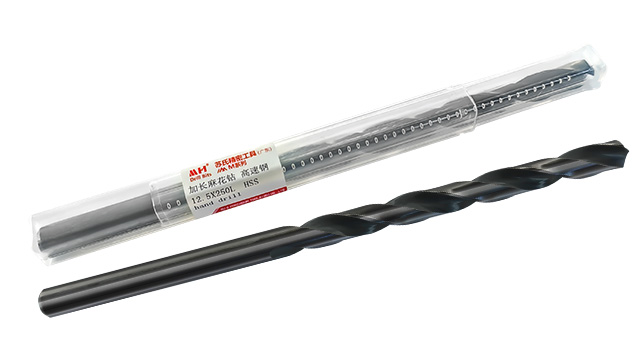
强调加工精度:严控误差,适配精密需求 无论是批量生产还是精密加工,孔径精度都是采购与加工老师傅的当下诉求,苏氏1/2柄钻在精度上表现突出。钻头采用数控精密磨制工艺,每一个参数都经电脑精确调控...
-
 大兴区HSS 钻头
发布时间:2026.11.07
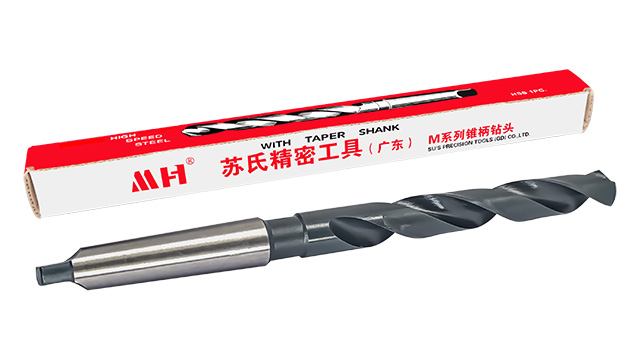
对注重工具性价比的采购和老师傅来说,苏氏高钴钻的耐用性极具吸引力。HSSE 5% 含钴材质通过真空热处理工艺,碳化物分布均匀,耐磨性较普通 HSS 钻头更加耐磨耐用,轻松切削不锈钢材质,连续钻孔不易变...
-
 津南区不锈钢钻头厂家现货
发布时间:2026.11.07
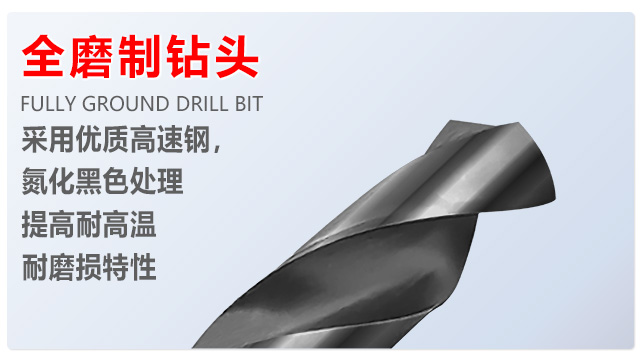
苏氏 1/2 柄钻采用 12.7mm 标准柄径设计,严格遵循通用规格标准,能无缝适配市面上各类台钻、手电钻、CNC 设备及标准钻夹头,无需额外配备转接工具,能够减少更换规格刃具的调配时间。对采购而言,...
-
 河西区特长钻头厂家直销
发布时间:2026.11.07
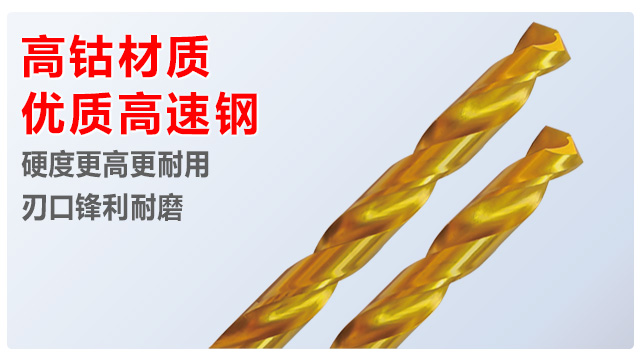
在高速钻孔作业中,普通钻头容易因离心力过大、材质强度不足而出现断裂、变形的情况,不*影响加工进度,还可能造成损伤工件材料。苏氏高钴钻凭借高钴材质带来的优异力学性能,具备出色的抗断裂与抗变形能力,在高速...
-
 广州钨钢丝锥
发布时间:2026.11.07
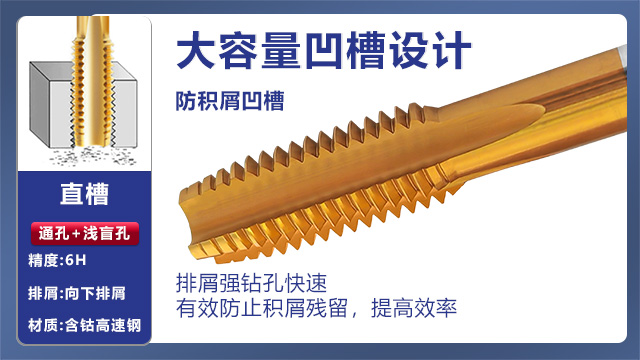
挤压丝锥适用于延展性好的材料,如铝、铜、低碳钢、不锈钢等。这些材料在受到挤压时能够发生塑性变形而不破裂,从而形成完整的螺纹。挤压丝锥的加工优势主要体现在以下几个方面:① 螺纹强度高:挤压丝锥加工出的螺...
-
顺义区国产钻头商家
发布时间:2026.11.07
在五金加工中,不少人常因钻头磨损快而烦恼,频繁更换钻头不*耽误工时,还增加采购成本。苏氏氮化钻采用工业氮化处理工艺,在钻头表面形成坚硬保护层,能够减缓磨损速度,延长钻头使用寿命。面对日常钢材、铝材等常...
-
 红桥区本地附近钻头电话
发布时间:2026.11.07
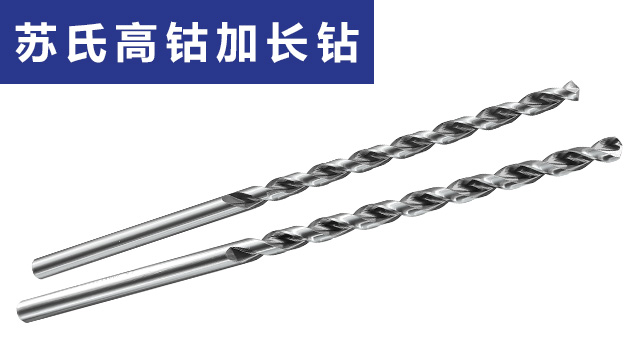
关注设备适配与通用性:省心兼容,降低成本 采购时需兼顾工具与现有设备的适配性,苏氏锥柄钻遵循莫氏锥度标准,可直接适配数控磨床、加工中心、立式钻床等多种工业机床,无需额外购买转接配件,降低了...