商机详情 -
阳江含钴镀钛丝锥
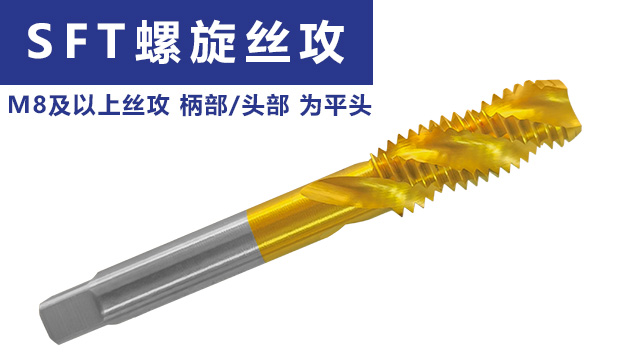
镀钛涂层优势:苏氏镀钛机用丝锥采用的工业级镀钛工艺在丝锥表面形成了一层镀钛涂层。这层涂层具有多项优势,首先,镀钛涂层能够提高丝锥的表面硬度,使苏氏镀钛机用丝锥更耐磨,增强抵抗切削过程中的磨损能力。其次,镀钛涂层能够降低丝锥与工件之间的摩擦系数,减少切削热的产生,这有助于提高苏氏镀钛机用丝锥的使用寿命,改善加工表面质量,使加工出的螺纹更加光滑。此外,镀钛涂层还具有一定的防腐蚀性能,能够在一定程度上保护苏氏镀钛机用丝锥免受环境因素的侵蚀,延长苏氏镀钛机用丝锥的储存和使用时间。高在深孔加工时,苏氏含钴镀钛加长丝攻能够在承受扭矩和弯曲应力下不易发生断裂或变形,保证加工稳定性。阳江含钴镀钛丝锥
深孔加工时总遇丝攻长度不足、排屑困难的难题?苏氏加长镀钛直槽丝攻完美适配特殊工况!加长设计精确延伸加工范围,长度可满足90-160mm 深度的加工需求,轻松应对深孔、凹槽、台阶孔等常规丝攻无法覆盖的场景,无需额外改装设备或分段加工。镀钛涂层不*增强表面硬度,更提升顺滑度,大幅减少深孔内切削阻力,直槽排屑通道顺畅,能较快排出铁屑,避免堆积导致的卡刀、断锥问题。加工精度长期稳定,螺纹尺寸精确,单支使用寿命足以支撑批量生产需求,能够降低换刀频次与工具损耗成本。支持非标准长度定制,可根据加工深度、设备型号灵活调整,适配汽车零部件、机械箱体、模具配件等多行业深孔加工。工厂直供价格透明,技术团队提供选型指导与加工方案优化,深孔加工从此无瓶颈!特长丝锥销售丝锥的切削力分析有助于优化加工参数和刀具设计,通过有限元分析等方法可预测切削力分布和刀具应力状态。
攻丝过程中的振动会导致螺纹表面粗糙度增加、尺寸精度下降、丝锥寿命缩短等问题。因此,控制攻丝过程中的振动是保证螺纹加工质量的关键。攻丝过程中的振动主要由以下原因引起:① 机床刚性不足:机床的刚性不足会导致在攻丝过程中产生振动。解决方法是选择刚性好的机床,或对机床进行加固和改进。② 丝锥夹持不牢固:丝锥夹持不牢固会导致在攻丝过程中丝锥产生晃动,引起振动。解决方法是使用高精度的丝锥夹头,确保丝锥夹持牢固。③ 切削参数不当:切削速度过高、进给量过大或切削深度过深都会导致切削力增大,引起振动。解决方法是调整切削参数,选择合适的切削速度、进给量和切削深度。④ 丝锥几何参数不合理:丝锥的螺旋角、后角等几何参数不合理会导致切削力分布不均匀,引起振动。解决方法是优化丝锥的几何参数,使切削力分布均匀。⑤ 工件材料不均匀:工件材料的硬度、组织等不均匀会导致切削力波动,引起振动。解决方法是对工件材料进行预处理,如退火、调质等,使材料均匀。
机加工行业工具损耗高、采购预算持续超支?苏氏镀钛直槽丝攻帮你轻松不费力降本!镀钛涂层通过工业级镀钛工艺处理,明显提升丝攻表面硬度,能够抵御加工过程中的磨损与切削液腐蚀,相较于普通未涂层丝攻,更换频次减少一半以上。直槽设计操作便捷,无需复杂参数调试,新手员工也能较快上手操作,同时适配手动加工设备与自动化生产线,切换使用无需额外调整。从电子元器件的精密螺纹加工,到机械零件的常规攻牙,再到汽车配件的批量生产,多行业常规加工场景全适配,支持小批量非标准规格定制,满足特殊孔径加工需求。工厂直供模式严格把控品质,每批次产品均经过精度检测,售后响应及时,批量采购可享受阶梯式优惠政策,让每一分采购预算都物超所值,常规加工选它不踩雷!普通丝攻在加工深孔时,其长度无法触及孔底,而苏氏含钴镀钛加长丝攻的加长设计,能够在较深的孔进行加工。
挤压丝锥适用于延展性好的材料,如铝、铜、低碳钢、不锈钢等。这些材料在受到挤压时能够发生塑性变形而不破裂,从而形成完整的螺纹。挤压丝锥的加工优势主要体现在以下几个方面:① 螺纹强度高:挤压丝锥加工出的螺纹由于材料纤维未被切断,而是被连续地挤压在一起,因此螺纹的强度比切削丝锥加工出的螺纹高 30%~50%。② 表面质量好:挤压过程中,材料表面被挤压得更加致密,表面粗糙度低,抗疲劳性能和耐腐蚀性强。③ 无切屑产生:挤压丝锥加工时不产生切屑,避免了切屑堵塞和排屑困难的问题,特别适用于盲孔和深孔加工。④ 加工效率高:挤压丝锥的切削力小,可采用较高的切削速度和进给量,加工效率比切削丝锥提高 30%~50%。⑤ 刀具寿命长:挤压丝锥的磨损主要是由于摩擦引起的,而不是切削力,因此刀具寿命比切削丝锥长 2~3 倍。挤压丝锥的缺点是对材料的延展性要求较高,不适用于脆性材料;同时,挤压丝锥的成本相对较高,需要对应的设备和工艺支持。苏氏镀钛螺旋丝攻,采用高钴高速钢材质,工业级镀钛涂层使得丝功更耐磨耐用,适合加工不锈钢等难加工材料。HSE 丝锥哪家好
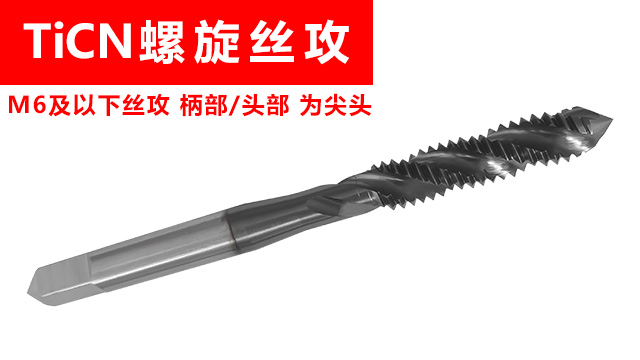
苏氏TiCN丝攻的TiCN涂层抗腐蚀特性,能够防止在潮湿或化学环境中生锈、氧化,延长使用寿命并保持切削性能。阳江含钴镀钛丝锥
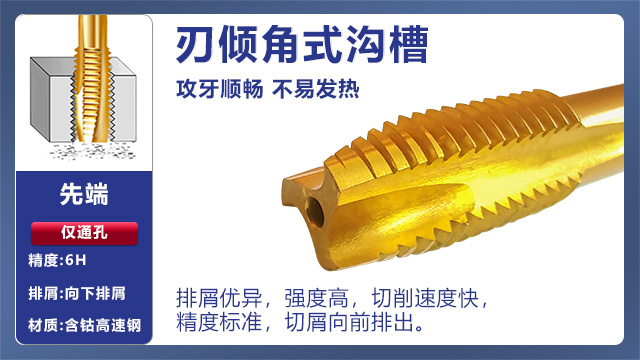
针对不锈钢、合金钢件等难加工材料,苏氏 TiCN 先端丝攻能够展现其出色的性能。含钴高速钢基材为苏氏 TiCN 先端丝攻提供了刚性,配合 TiCN 涂层形成双重保护,大幅降低苏氏 TiCN 先端丝攻切削时的磨损。数控精密磨削工艺让刃口精度达到微米级,切削阻力小,使得苏氏 TiCN 先端丝攻在加工螺纹光洁度高。先端排屑结构设计使得丝攻在加工时,排屑路径通畅,能够减少加工阻力,从而避免因积屑引发的断裂问题和切屑划伤螺纹表面,因此苏氏 TiCN 先端丝攻实现并且满足对一些机械零件生产下对螺纹较高要求的加工。阳江含钴镀钛丝锥