商机详情 -
含钴丝锥按需定制
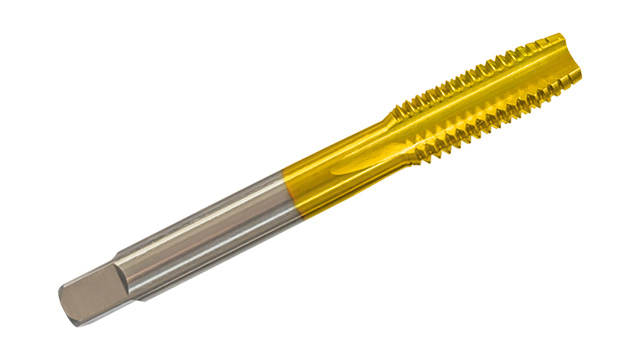
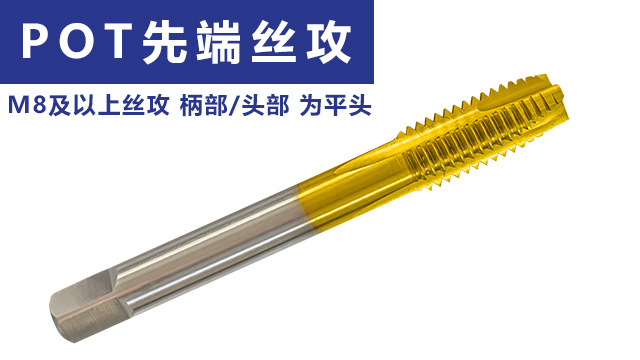
氮化钛先端丝攻的高温加工适应:氮化钛先端丝攻在加工高温合金、耐热钢等材料时,涂层的耐高温特性发挥重要作用。这类材料在切削过程中会产生大量热量,导致切削区域温度急剧升高,普通涂层可能因高温发生软化,而氮化钛涂层在 300℃以上的环境中仍能维持结构稳定,减少因热膨胀导致的丝攻尺寸偏差。先端排屑设计在高温环境下,能较快的将因受热软化的切屑向前排出,避免切屑粘附在刃口形成积屑,确保连续加工的顺畅性。在航空发动机的高温合金零件加工中,氮化钛先端丝攻能在持续的高温切削环境下,保持刃口的锋利度,加工出的螺纹精度可满足零件在高温工况下的连接可靠性要求。镀钛直槽丝攻属苏氏精品,适合盲孔浅攻,含钴高速钢抗磨损,镀钛层提升寿命,加工难加工材料不易崩刃。含钴丝锥按需定制
丝锥的涂层技术是提高其切削性能和使用寿命的重要手段。通过在丝锥表面涂覆一层或多层高性能涂层,可明显改善丝锥的耐磨性、抗粘附性和热稳定性。常见的丝锥涂层包括 TiN(氮化钛)、TiCN(碳氮化钛)、TiAlN(铝氮化钛)、CrN(氮化铬)等。不同的涂层具有不同的性能特点,适用于不同的加工材料和加工条件。例如,TiN 涂层具有较高的硬度和良好的抗粘附性,适用于加工铝合金、铜合金等有色金属;TiCN 涂层的硬度高于 TiN 涂层,耐磨性更好,适用于加工钢、不锈钢等黑色金属;TiAlN 涂层具有优异的热稳定性和抗氧化性,适用于高速切削和难加工材料的加工;CrN 涂层具有良好的耐腐蚀性和抗粘附性,适用于加工钛合金、镍基合金等易粘刀材料。涂层的厚度通常为 2~5μm,过厚的涂层容易导致剥落,影响涂层效果。山东进口丝锥丝锥的表面处理技术除涂层外,还包括氮化、镀钛等工艺,可进一步提高其耐磨性和抗腐蚀性。
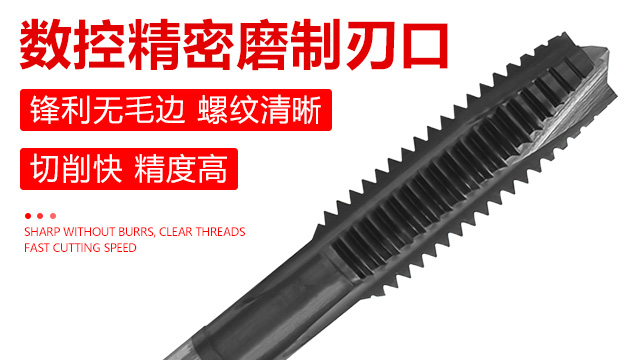
想解决不锈钢加工中丝攻易断、效率低下的问题?苏氏 TiCN 螺旋丝攻是不失为一种好的方案。含钴高速钢材做为基体提升苏氏 TiCN 螺旋丝攻的整体强度,TiCN 涂层增强表面硬度与润滑性,能够确保苏氏 TiCN 螺旋丝攻在高负荷切削下产生的切屑能够顺利排屑并且长时间保持丝攻的性能。苏氏 TiCN 螺旋丝攻的刃口经数控精密磨制,使得刃口锋利,能够在长时间加工一些难加工材料下仍能切入轻快,苏氏 TiCN 螺旋丝攻切削速度相比下其他普通丝攻提升 30% 以上。苏氏 TiCN 螺旋丝攻的螺旋槽排屑设计科学,能够将碎屑排出,避免二次摩擦,大幅降低丝攻折断的概率,实现苏氏 TiCN 螺旋丝攻在连续加工下也能保持出色的性能。
丝锥柄部与机床主轴的连接方式直接影响丝锥的定位精度、切削稳定性和加工质量。常见的丝锥柄部与机床主轴的连接方式有以下几种:① 直柄夹紧:直柄丝锥通过弹簧夹头、液压夹头或热装夹头等方式与机床主轴连接。直柄夹紧方式结构简单、安装方便,适用于小直径丝锥和高速切削。但直柄夹紧方式的定位精度相对较低,切削稳定性较差,适用于一般精度要求的螺纹加工。② 莫氏锥柄连接:莫氏锥柄丝锥通过莫氏锥度与机床主轴的莫氏锥孔配合连接。莫氏锥柄连接方式具有较高的定位精度和连接刚度,适用于高精度螺纹加工。但莫氏锥柄连接方式的安装和拆卸相对复杂,需要使用对应工具。③ 圆柱柄端面键连接:圆柱柄端面键丝锥通过端面键与机床主轴的键槽配合连接。圆柱柄端面键连接方式具有较高的扭矩传递能力和定位精度,适用于大直径丝锥和高扭矩切削。但圆柱柄端面键连接方式的结构复杂,制造成本较高。④ 侧固式夹紧:侧固式丝锥通过侧面的螺钉与机床主轴的侧固槽配合连接。侧固式夹紧方式具有较高的扭矩传递能力和定位精度,适用于大直径丝锥和高扭矩切削。但侧固式夹紧方式的安装和拆卸相对复杂,需要使用**工具。苏氏镀钛含钴螺旋丝攻在盲孔加工中能够将切屑向上排出,能够避免切屑在孔底堆积,提高加工质量和丝攻寿命。
为了分析挤压丝锥攻丝过程中的温度场分布,可采用实验测量和数值模拟两种方法。实验测量方法是通过在丝锥和工件上安装热电偶或红外热像仪等设备,直接测量攻丝过程中的温度变化。实验测量方法直观、准确,但成本较高,操作复杂。数值模拟方法是通过建立挤压丝锥攻丝过程的热力耦合模型,利用有限元软件模拟温度场的分布。数值模拟方法成本低、效率高,可以分析多种因素对温度场分布的影响。通过对挤压丝锥攻丝过程中的温度场分析,可以优化挤压丝锥的设计和加工参数,如选择合适的材料、几何参数和冷却润滑条件等,以降低温度,减少丝锥的磨损,提高螺纹质量和加工效率。丝锥的容屑槽设计需根据切屑形态和排屑要求进行优化,对于长切屑材料,应采用较大的容屑槽空间和螺旋角。安徽丝锥电话
苏氏TiCN丝攻的 TiCN 涂层与含钴高速钢形成协同作用,能在加工一些难加工材料时展现出强大的耐磨性与切削力。含钴丝锥按需定制
镀钛先端丝攻在薄壁件加工中的优势:镀钛先端丝攻在处理薄壁管件、薄板等易变形工件时,表现出较好的适应性。这类工件壁薄,往往只有几毫米厚,受力后很容易发生形变,而先端丝攻的切削方式较为平缓,不像其他丝攻那样容易产生剧烈的冲击力,配合镀钛涂层带来的低摩擦特性,能够减少对工件的挤压。在加工过程中,丝攻刃口均匀切入材料,从接触工件到完成切削,力量逐渐施加,避免因局部受力过大导致薄壁件出现凹陷或褶皱。例如在空调铜管的连接螺纹加工中,铜管本身质地较软且壁薄,镀钛先端丝攻能在保证螺纹完整的同时,维持铜管的原有形状,不会让铜管出现变形,确保后续装配时的密封性,避免冷媒泄漏。含钴丝锥按需定制