商机详情 -
合资丝锥推荐
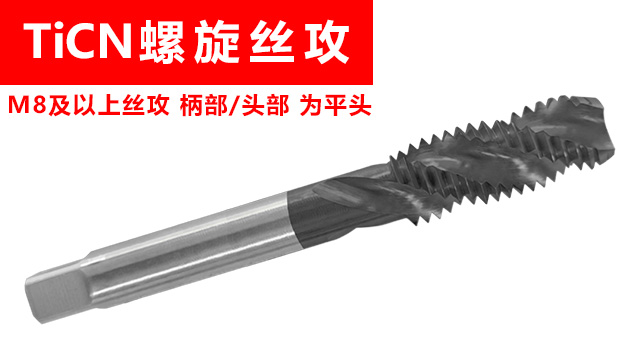
苏氏含钴镀钛丝锥的耐用性为企业带来了实实在在的经济效益。由于其使用寿命长,企业无需频繁更换丝锥,减少了停机时间和生产中断的风险。这对于连续生产的企业来说尤为重要,能够保证生产线的高效运行,提高企业的生产效率,在大规模的生产线上,如家电制造生产线,使用苏氏含钴镀钛丝锥能够降低丝锥的采购成本。长期来看,耐用的丝锥能够为企业节省大量的资金,同时保证产品质量的稳定性,提升企业的市场竞争力。对于一些加工任务繁重的企业,如机械加工厂,苏氏含钴镀钛丝锥的耐用性能够减少工具库存的压力。企业不需要储备大量的丝锥,降低了库存成本,同时提高了资金的使用效率,提高的企业的生产效率,增加了企业利润螺旋丝攻是苏氏TiCN丝攻的样式之一,螺旋形槽型设计在加工盲孔时能够将切屑向上排出,避免切屑在孔底堆积。合资丝锥推荐
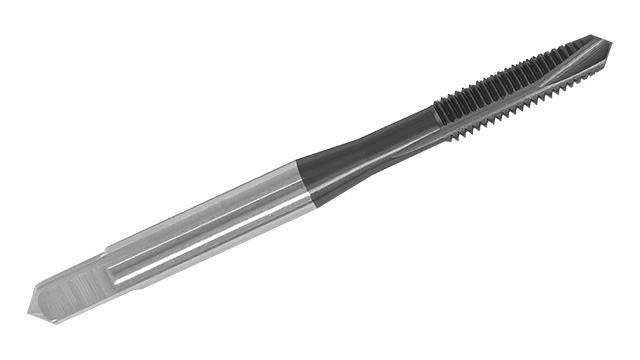
追求不锈钢加工的高效与稳定?这款 苏氏TiCN 先端丝攻不容错过。苏氏TiCN 先端丝攻的含钴高速钢基材增强了抗弯曲强度,TiCN 涂层则是提升表面硬性,使得苏氏TiCN 先端丝攻可适应高速切削环境。苏氏TiCN 先端丝攻经过数控磨制的刃口锋利,在面对不锈钢等一些难加工材料下能够切削快,轻松省力,在面对一些常规材料下,苏氏TiCN 先端丝攻也能展现出色的性能,减少加工时间。苏氏TiCN 先端丝攻的先端结构与排屑槽的协同设计,加上TiCN的润滑性使得切屑能够快速脱离工件,减少苏氏TiCN 先端丝攻切削阻力,能够避免因负载过大引发的折断事故,保障丝攻加工连续性。
安徽特点丝锥先端丝攻在加工大螺距通孔螺纹时,其前端刃口能够使得加工出的螺纹精度更高,满足机械设备的螺纹加工要求。
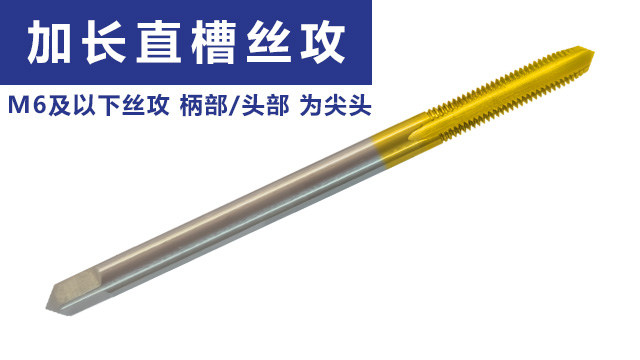
苏氏先端丝攻在流水线批量加工中的节奏适配:苏氏先端丝攻在流水线批量加工中,能较好地适配生产线的节奏。流水线生产讲究的是效率和统一,每个环节的时间都有严格控制,苏氏先端丝攻稳定的切削性能和出色的排屑能力,使得每个工件的攻丝时间相对固定,不会出现上下波动,便于生产线的节拍控制。在汽车零部件的流水线生产中,如发动机缸体的多个通孔螺纹加工,发动机缸体需要加工的螺纹数量多,且每个螺纹的加工要求都一样,苏氏先端丝攻能与流水线的传送速度配合,在规定时间内完成每个螺纹的加工,能够在长时间加工下保持切削性能,减少损耗率和更换刃具时间,提高批量生产的效率,让整个生产流程顺利进行。
材质优势:苏氏丝锥全系列产品均采用含钴高速钢作为基材。含钴高速钢具有较好的综合性能,其硬度和韧性达到了较好的平衡。钴元素的加入,有助于提高钢材的热硬性,搭配涂层的耐热性使得能够丝锥在高温切削环境下,依然能够保持锋利的刃口,不易发生软化变形。这一特性使得苏氏丝锥在加工各类材料,特别是不锈钢等一些难加工材料时,能够表现出较好的耐磨性能,有助于延长丝锥的使用寿命,并且能够在长时间加工材料下保持丝锥的切削性能,提高工作效率,减少丝锥损耗率,降低加工成本。苏氏镀钛先端丝攻,镀钛涂层能够减少丝攻长时间加工下的磨损率,避免因丝攻磨损使加工精度不高导致滑牙。
丝锥的制造工艺包括材料选择、锻造、轧制、切削加工、热处理、表面处理等多个环节。每个环节都对丝锥的质量和性能有着重要影响。材料选择是丝锥制造的基础,应根据丝锥的使用要求和加工材料选择合适的材料。常见的丝锥材料有高速钢、硬质合金、粉末冶金高速钢等。锻造和轧制是丝锥制造的关键环节,通过锻造和轧制可以改善材料的组织结构,提高材料的强度和韧性。切削加工是形成丝锥几何形状的重要环节,包括车削、铣削、磨削等工艺。热处理可以提高丝锥的硬度和耐磨性,常见的热处理工艺有淬火、回火等。表面处理可以改善丝锥的表面性能,如涂层处理可以提高丝锥的耐磨性和抗粘附性。丝锥的质量控制贯穿于整个制造过程,包括原材料检验、半成品检验和成品检验。原材料检验主要检查材料的化学成分、硬度、金相组织等是否符合要求。半成品检验主要检查锻造、轧制、切削加工等工序的加工质量,如尺寸精度、形状精度、表面粗糙度等。成品检验主要检查丝锥的质量,如螺纹尺寸精度、表面硬度、涂层质量等。常见的检验方法有显微镜观察、硬度测试、螺纹量规检测、涂层厚度检测等。通过严格的质量控制,可以确保丝锥的质量和性能符合要求,提高丝锥的可靠性和使用寿命。苏氏TiCN丝攻的TiCN涂层由钛、碳、氮元素构成,使得硬度远高于传统镀钛涂层,能够增强丝攻表面的耐磨性能。安徽丝锥哪里买
丝锥的分类多样,常见的有手用丝锥、机用丝锥、挤压丝锥等,不同类型适用于不同的加工场景和材料特性。合资丝锥推荐
多头丝锥是一种在同一轴线上具有多个切削刃的丝锥,其结构特点是在丝锥的圆周上均匀分布着多个切削刃,每个切削刃负责加工一部分螺纹。多头丝锥的主要优点是加工效率高,可明显缩短攻丝时间。多头丝锥的加工效率高主要体现在以下几个方面:① 多刃切削:多头丝锥的多个切削刃同时参与切削,每个切削刃的切削负荷减小,可采用更高的切削速度和进给量,从而提高加工效率。② 减少切削行程:由于多头丝锥的每个切削刃只加工一部分螺纹,因此丝锥的切削行程缩短,攻丝时间减少。③ 改善排屑性能:多头丝锥的容屑槽数量增多,排屑空间增大,排屑性能得到改善,可减少切屑堵塞和丝锥折断的风险。多头丝锥的缺点是结构复杂,制造难度大,成本高;对机床的动力和刚性要求较高,否则容易产生振动和噪声。合资丝锥推荐