商机详情 -
河南丝锥批发
氮化钛涂层优势:氮化钛涂层以其高硬度受到关注,苏氏氮化钛丝锥上的氮化钛涂层为丝锥提供了保护。高硬度的涂层使得苏氏氮化钛丝锥在加工过程中能够较好地抵抗磨损,尤其是在加工硬度较高的材料时,氮化钛涂层能够保持苏氏氮化钛丝锥刃口的锋利度,确保加工的顺利进行。氮化钛涂层还具有良好的热稳定性,在高速切削产生高温的情况下,依然能够保持其性能,不会因温度升高而发生软化或脱落。此外,氮化钛涂层的化学稳定性较好,能够抵抗一些化学物质的侵蚀,有助于提高苏氏氮化钛丝锥的耐用性和可靠性。苏氏含钴镀钛加长丝攻的刚性和稳定性,能够避免因刚性不足影响螺纹精度,并且完成加工精度较高的深孔螺纹。河南丝锥批发
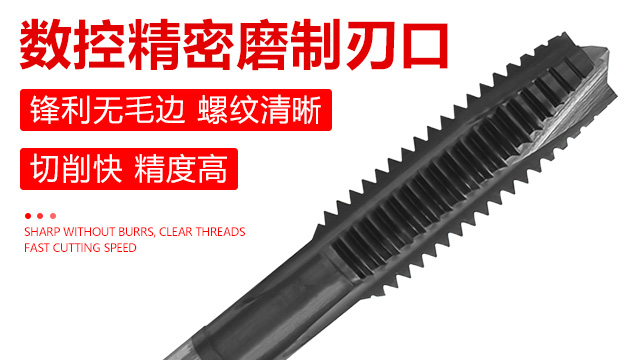
苏氏TiCN 先端丝攻凭借含钴高速钢选材与氮化钛工艺,能够成为难加工材料加工的得力助手。含钴高速钢基材的8%钴元素使得苏氏TiCN 先端丝攻具备抗冲击性,TiCN 涂层耐高温达 400°C以上,能够在切削热的产生下保持丝攻性能的完整性,因此苏氏TiCN 先端丝攻能够适合不锈钢等一些难加工材料的高速切削。苏氏TiCN 先端丝攻数控磨制的刃口锋利度较高,能够在加工工件时切削过程省力,螺纹完整不易滑牙。苏氏TiCN 先端丝攻的先端导向结构配合大容量排屑槽,确保切屑沿轴向顺利排出,减少切削区压力,提升苏氏TiCN 先端丝攻抗折断能力,提高丝攻的使用寿命,延长了丝攻的更换周期,提高单位时间内的加工效率。湖南TICN丝锥苏氏丝攻通过镀钛工艺和钴元素的加入,确保了苏氏含钴镀钛丝攻在各种复杂加工条件下都能稳定发挥性能。
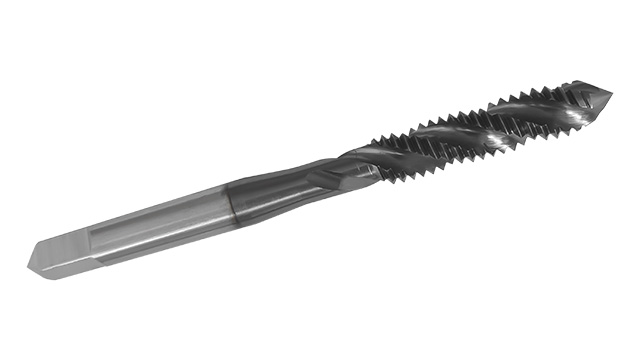
在面对不锈钢、耐热钢等一些难切削材料,苏氏TiCN 先端丝攻能够以实力突围。其苏氏TiCN 先端丝攻含钴高速钢基材的抗疲劳性,TiCN 涂层提供低摩擦表面,降低苏氏TiCN 先端丝攻在切削时间产生的切削热温度。苏氏TiCN 先端丝攻的刃口经数控精密磨削,锋利度较高,搭配TiCN涂层的硬度和耐热性,苏氏TiCN 先端丝攻能够长时间加工下也不易变钝,保持丝攻的切削效率。苏氏TiCN 先端丝攻的先端排屑设计让碎屑直接排出加工区,能够减少对苏氏TiCN 先端丝攻的磨损与冲击,大幅降低苏氏TiCN 先端丝攻折断概率,为生产保驾护航。
强度高得材料如淬火钢、钛合金、镍基合金等的攻丝是机械加工中的难点之一。这些材料硬度高、强度大、韧性好,攻丝时容易出现丝锥磨损快、折断、螺纹表面质量差等问题。为优化强度高材料的攻丝工艺,可采取以下措施:① 选择合适的丝锥材料:应选用硬质合金、粉末冶金高速钢等高性能材料的丝锥,这些材料具有较高的硬度和耐磨性,能够承受强度高的材料的切削力。② 优化丝锥几何参数:适当增大丝锥的前角和后角,以减小切削力;采用螺旋槽或螺尖设计,改善排屑性能;增加丝锥的倒锥量,减少丝锥与螺纹孔壁的摩擦。③ 合理选择切削参数:降低切削速度,一般为 5~10m/min;减小进给量,一般为 0.5~1.0mm/r;采用较小的切削深度,避免一次切除过多材料。④ 采用合适的冷却润滑方式:使用极压切削油或含有硫、氯等极压添加剂的切削液,提高冷却和润滑效果,减少丝锥磨损。⑤ 预处理材料:对强度高的材料进行适当的预处理,如退火、调质等,降低材料硬度,改善加工性能。⑥ 分步攻丝:对于大直径螺纹或深孔攻丝,可采用分步攻丝的方法,先用较小直径的丝锥预攻,再用标准丝锥进行后续加工,以减小切削力。丝锥的螺旋角方向分为右旋和左旋,右旋丝锥用于加工右旋螺纹,左旋丝锥则用于加工左旋螺纹或用于断屑。
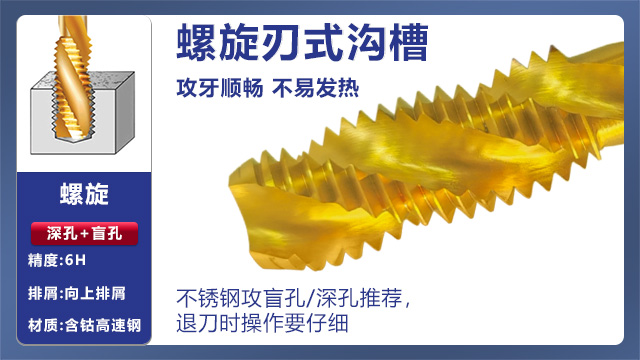
在风电设备深孔攻丝中,苏氏含钴镀钛加长直槽丝攻优势明显。苏氏含钴镀钛加长直槽丝攻的含钴高速钢材质提供高刚性,工业级镀钛涂层耐磨损,延长丝攻使用寿命。数控磨制的刃口锋利,使得苏氏含钴镀钛加长直槽丝攻切削阻力小,相比其他普通丝攻加工速度快。普通加长丝攻在深孔加工不锈钢时排屑困难,易导致丝攻折断,而苏氏含钴镀钛加长直槽丝攻的高刚性和镀钛涂层的润滑性搭配直槽设计,使得丝攻在加工一些不锈钢等一些难加工材料能够排屑顺畅,能稳定加工大深度螺纹,减少停机换丝攻次数,提高工作效率。苏氏含钴镀钛丝锥的头部设计十分讲究,尖头设计在加工通孔时优势明显。湛江丝锥商家
丝锥的刃口锋利度对攻丝力和螺纹表面质量有影响,新丝锥使用前可进行适当的刃口钝化处理,以提高抗崩刃力。河南丝锥批发
丝锥柄部与机床主轴的连接方式直接影响丝锥的定位精度、切削稳定性和加工质量。常见的丝锥柄部与机床主轴的连接方式有以下几种:① 直柄夹紧:直柄丝锥通过弹簧夹头、液压夹头或热装夹头等方式与机床主轴连接。直柄夹紧方式结构简单、安装方便,适用于小直径丝锥和高速切削。但直柄夹紧方式的定位精度相对较低,切削稳定性较差,适用于一般精度要求的螺纹加工。② 莫氏锥柄连接:莫氏锥柄丝锥通过莫氏锥度与机床主轴的莫氏锥孔配合连接。莫氏锥柄连接方式具有较高的定位精度和连接刚度,适用于高精度螺纹加工。但莫氏锥柄连接方式的安装和拆卸相对复杂,需要使用对应工具。③ 圆柱柄端面键连接:圆柱柄端面键丝锥通过端面键与机床主轴的键槽配合连接。圆柱柄端面键连接方式具有较高的扭矩传递能力和定位精度,适用于大直径丝锥和高扭矩切削。但圆柱柄端面键连接方式的结构复杂,制造成本较高。④ 侧固式夹紧:侧固式丝锥通过侧面的螺钉与机床主轴的侧固槽配合连接。侧固式夹紧方式具有较高的扭矩传递能力和定位精度,适用于大直径丝锥和高扭矩切削。但侧固式夹紧方式的安装和拆卸相对复杂,需要使用**工具。河南丝锥批发