商机详情 -
湖南全磨丝锥
丝锥材料的选择直接影响丝锥的切削性能、使用寿命和加工成本。常见的丝锥材料有高速钢、硬质合金、粉末冶金高速钢等,它们各有优缺点,适用于不同的加工场景。高速钢是比较常用的丝锥材料之一,具有良好的韧性和切削性能,成本相对较低。高速钢丝锥适用于加工各种钢材、铸铁、铝合金等材料。根据合金成分的不同,高速钢可分为普通高速钢和高性能高速钢。普通高速钢如 W18Cr4V,适用于一般材料的加工;高性能高速钢如 M42,含有较多的钴元素,具有更高的硬度和热硬性,适用于加工难加工材料。硬质合金是一种由硬质碳化物和金属粘结剂组成的复合材料,具有较高的硬度和耐磨性。硬质合金丝锥适用于加工不锈钢、钛合金、镍基合金等难加工材料。与高速钢丝锥相比,硬质合金丝锥的使用寿命可提高数倍甚至数十倍,但成本也相对较高。苏氏TiCN丝攻在自动化加工中能够与设备的高速运转相匹配,丝攻能够轻松切削工件材料,提升生产效率。湖南全磨丝锥
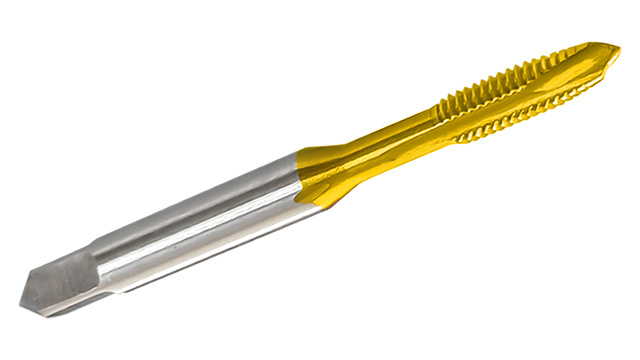
想提升难加工材料的螺纹加工质量与效率?这款苏氏TiCN 先端丝攻是明智之选。含钴高速钢基材为苏氏TiCN 先端丝攻提供了出色的刚性和韧性,苏氏TiCN 先端丝攻TiCN 涂层的低摩擦系数能够减少切削热产生,使得苏氏TiCN 先端丝攻能够适合高速加工。苏氏TiCN 先端丝攻数控磨制的刃口精度较高,加工出来的螺纹尺寸精度高,表面光滑,能够满足一些高新科技对螺纹精度较高的要求。苏氏TiCN 先端丝攻的先端排屑设计能够切屑顺畅排出,避免堆积造成的加工误差与丝攻损坏和对螺纹表面划伤,降低折断和滑牙的概率,延长苏氏TiCN 先端丝攻的使用寿命。山东高速钢丝锥苏氏先端丝攻在加工大直径通孔螺纹时兼顾了刚性高和稳定性好,能够抵抗较大切削力确保加工过程的平稳进行。
在自动化生产中,丝锥的管理也非常重要。合理的刀具管理可以提高丝锥的使用寿命,降低生产成本,保证生产效率。丝锥的管理包括刀具的采购、库存、使用、维护和报废等环节。在采购丝锥时,需选择质量可靠、信誉好的供应商,并根据生产需求选择合适的丝锥类型和规格。在库存管理方面,需建立完善的刀具库存管理制度,定期盘点刀具,确保刀具的数量和质量符合要求。在使用和维护方面,需严格按照操作规程使用丝锥,并定期对丝锥进行清洗、保养和修磨。在报废管理方面,需及时更换磨损超限或损坏的丝锥,并对报废的丝锥进行妥善处理。
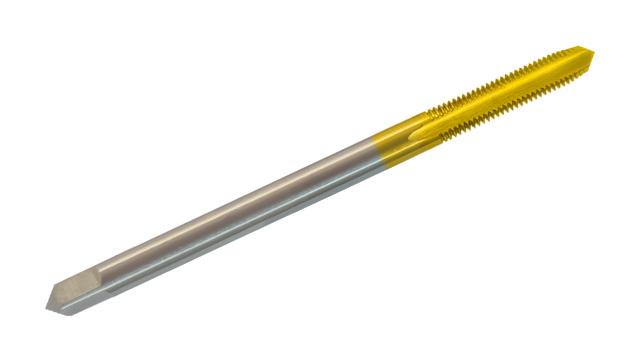
针对不锈钢、高温合金等难切削材料,苏氏TiCN 先端丝攻展现的强劲性能。苏氏TiCN 先端丝攻含钴高速钢基材的高韧性使得苏氏TiCN 先端丝攻能承受较大切削力,苏氏TiCN 先端丝攻的TiCN 涂层抗腐蚀性,能够在一些易腐蚀环境下保持丝攻的完整性能。苏氏TiCN 先端丝攻数控精密磨制的刃口锋利度高,切削阻力小,加工螺纹精度高。苏氏TiCN 先端丝攻的先端结构与排屑槽的完美配合,让切屑顺利排出,减少切削区压力,能够避免苏氏TiCN 先端丝攻折断,提升生产效率。丝锥的螺纹牙型精度直接影响螺纹的配合性能,常见的牙型有米制、英制、统一螺纹等,需根据使用场景选择。
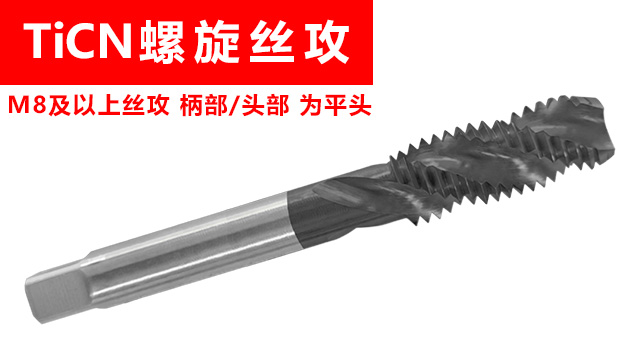
在汽车发动机制造中,发动机缸体、缸盖等零部件上的螺纹精度要求较高。使用苏氏含钴镀钛丝锥进行加工,能够保证螺纹的精度符合发动机的设计标准,确保发动机各部件之间的紧密连接和良好密封,提高发动机的性能和可靠性。精密仪器制造行业对零部件的精度要求近乎苛刻。苏氏含钴镀钛丝锥能够在精密仪器零部件上加工出高精度的螺纹,保证了仪器内部零件之间的精确配合,为精密仪器的高灵敏度和稳定性提供了保证。不同规格的苏氏含钴镀钛丝锥满足了多样化的加工需求。从小尺寸的 M2 丝锥用于微小零件的螺纹加工,到大尺寸的 M30 丝锥适用于大型机械部件的螺纹制造,苏氏丝锥提供了多种规格选择。苏氏丝攻平头设计避免了尖头在盲孔底部可能产生的应力集中问题,保证了盲孔底部螺纹的加工质量。不锈钢丝锥什么牌子好
丝锥的切削力分析有助于优化加工参数和刀具设计,通过有限元分析等方法可预测切削力分布和刀具应力状态。湖南全磨丝锥
丝锥的切削锥长度是指丝锥前端切削部分的长度,通常用锥度表示。切削锥长度的选择直接影响丝锥的切入性能、切削力和螺纹加工质量。根据切削锥长度的不同,丝锥可分为短锥丝锥、中锥丝锥和长锥丝锥。短锥丝锥的切削锥长度较短,锥度较大,一般为 4°~6°。短锥丝锥的切入性能较差,但切削力较小,适用于通孔攻丝和对螺纹起始部分要求不高的场合。中锥丝锥的切削锥长度适中,锥度一般为 8°~10°。中锥丝锥的切入性能和切削力都比较适中,适用于大多数场合的螺纹加工。长锥丝锥的切削锥长度较长,锥度较小,一般为 12°~14°。长锥丝锥的切入性能好,适用于盲孔攻丝和对螺纹起始部分要求较高的场合。湖南全磨丝锥