商机详情 -
梅州含钴丝锥
加工效率与质量提升:苏氏丝锥的多种产品特点共同作用,有助于实现加工效率和质量的提升。含钴高速钢材质保证了苏氏丝锥的耐用性,减少了更换丝锥的频率,节省了加工时间。数控精密磨制的刃口和合理的排屑设计,使得切削过程更加顺畅,有助于提高单位时间内的加工量。表面涂层不*提高了丝锥的耐磨性能,还改善了加工表面质量,加工出的螺纹精度高、表面光滑,能够满足各种高精度加工的需求。无论是在大规模生产还是精密加工领域,苏氏丝锥都能为用户带来一定的加工体验提升。丝锥的切削锥长度分为短锥、中锥和长锥,短锥适用于通孔攻丝,长锥则常用于盲孔攻丝的初始定位。梅州含钴丝锥
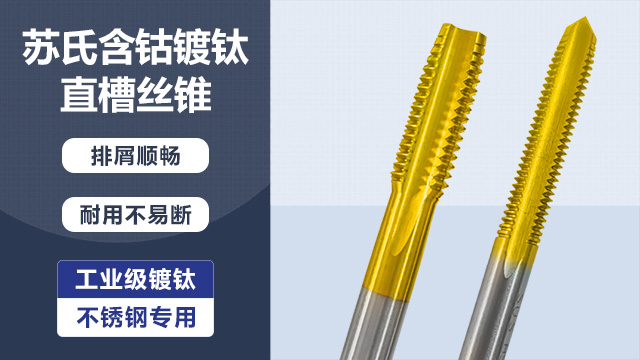
排屑设计:苏氏丝锥采用了大容量排屑槽设计,这一设计对于保证加工过程的顺利进行较为重要。在螺纹加工过程中,会产生大量的切屑,如果不能及时排出,切屑容易堆积在丝锥的沟槽内,可能导致丝锥折断、加工精度下降等问题。大容量排屑槽能够容纳更多的切屑,并为切屑的排出提供足够的空间,使切屑能够顺畅地排出工件。不同类型的丝锥,如先端丝攻向前排屑、螺旋丝攻沿螺旋槽排屑、直槽丝攻通过直槽排屑,都能根据自身的特点,发挥排屑槽的作用,能够满足一些对加工稳定性和工作效率较高的要求。梅州不锈钢丝锥苏氏镀钛含钴丝攻在切削时轻快省力,轻松完成螺纹加工,提高加工效率,为工人提供更舒适的操作体验。
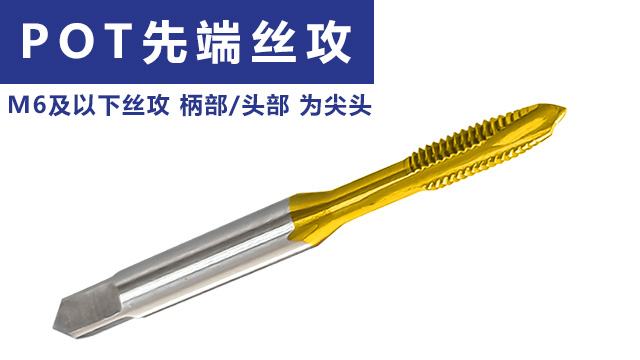
加长镀钛直槽丝攻的深孔加工表现:在深孔螺纹加工中,镀钛直槽丝攻的大容量排屑槽设计搭配加长设计,能够将切屑从孔的深处稳定导出。深孔加工时,切屑排出路径较长,容易出现堆积堵塞,而排屑槽的大容量设计可借助丝攻的旋转力,将切屑沿着槽壁逐步向下推送,避免切屑在孔滞留。含钴高速钢的刚性支撑,使其在长距离切削过程中不易发生弯曲变形,保证螺纹的垂直度和同轴度。配合镀钛层的耐磨特性,即使在加工深度超过丝攻长度两倍的深孔时,也能保持稳定的螺纹精度。这种性能使其适用于模具型腔的深孔螺纹制作、液压油缸的内壁螺纹加工等场景,满足设备对深孔连接的强度要求。
苏氏TiCN 先端丝攻凭借含钴高速钢选材与氮化钛工艺,能够成为难加工材料加工的得力助手。含钴高速钢基材的8%钴元素使得苏氏TiCN 先端丝攻具备抗冲击性,TiCN 涂层耐高温达 400°C以上,能够在切削热的产生下保持丝攻性能的完整性,因此苏氏TiCN 先端丝攻能够适合不锈钢等一些难加工材料的高速切削。苏氏TiCN 先端丝攻数控磨制的刃口锋利度较高,能够在加工工件时切削过程省力,螺纹完整不易滑牙。苏氏TiCN 先端丝攻的先端导向结构配合大容量排屑槽,确保切屑沿轴向顺利排出,减少切削区压力,提升苏氏TiCN 先端丝攻抗折断能力,提高丝攻的使用寿命,延长了丝攻的更换周期,提高单位时间内的加工效率。螺旋丝攻是苏氏TiCN丝攻的样式之一,螺旋形槽型设计在加工盲孔时能够将切屑向上排出,避免切屑在孔底堆积。
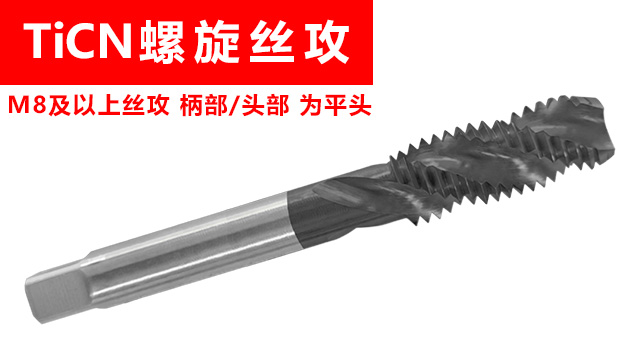
苏氏TiCN 螺旋丝攻专为难加工材料设计,采用含钴高速钢材打造,基材硬度与韧性完美平衡。表面 TiCN 涂层赋予其苏氏TiCN 螺旋丝攻出色的耐磨性和抗高温性能,可承受不锈钢加工时剧烈摩擦产生的切削热,能够避免因退火热而导致丝攻软化。苏氏TiCN 螺旋丝攻经数控精密磨制的刃口锋利无比,在加工不锈钢等一些难加工材料时切削快,提升加工效率。苏氏TiCN 螺旋丝攻的大容量螺旋槽设计确保了排屑流畅,能够避免卡屑导致的丝攻折断,延长了丝攻的使用寿命,是不锈钢等硬料加工的理想之选。苏氏螺旋丝攻在加工盲孔螺纹时,其排屑性能的优势随着孔深的增加,能够将切屑顺利排出孔外,保证加工顺畅。东莞丝锥采购
苏氏氮化钛螺旋丝攻,氮化钛涂层抗高温,深孔加工时碎屑沿螺旋槽排屑顺畅,含钴钢耐磨适合高硬度材料。梅州含钴丝锥
控制攻丝过程中振动的技术措施主要有以下几种:① 采用减振装置:在机床或丝锥夹头上安装减振装置,如阻尼器、减振垫等,可有效减少振动。② 优化切削参数:选择合适的切削速度、进给量和切削深度,避免切削力过大引起振动。③ 使用刚性好的刀具系统:选择刚性好的丝锥和夹头,确保刀具系统的整体刚性。④ 采用分步攻丝:对于大直径螺纹或深孔攻丝,可采用分步攻丝的方法,减小每次切削的切削力,降低振动。⑤ 监控加工过程:实时监控攻丝过程中的振动情况,当振动超过允许范围时,及时调整加工参数或采取其他措施。通过以上技术措施,可以有效控制攻丝过程中的振动,提高螺纹加工质量和丝锥使用寿命。梅州含钴丝锥