商机详情 -
佛山丝锥规格
在针对高硬度材料的螺纹加工下。苏氏TiCN 先端丝攻的含钴高速钢基材具备出色的韧性与强度,TiCN 涂层提升表面硬度至 2800HV 以上,耐磨性较高,使得苏氏TiCN 先端丝攻在面对高硬度材料下也能轻松加工螺纹。苏氏TiCN 先端丝攻数控精密磨制的刃口确保切削快。轻松不费力,苏氏TiCN 先端丝攻的加工效率相比普通丝攻提升 40%。苏氏TiCN 先端丝攻的先端排屑结构能够让切屑沿轴向排出,减少切屑对加工区干扰,降低丝攻承受的额外应力,防止苏氏TiCN 先端丝攻折断,提升苏氏TiCN 先端丝攻的生产稳定性。苏氏镀钛先端丝攻,镀钛涂层能够减少丝攻长时间加工下的磨损率,避免因丝攻磨损使加工精度不高导致滑牙。佛山丝锥规格
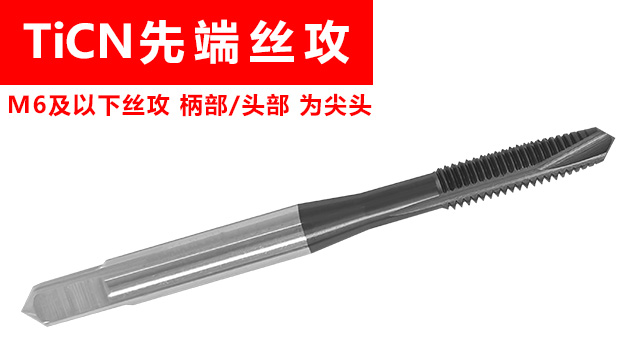
苏氏TiCN 螺旋丝攻专为提升难加工材料加工效率而生。苏氏TiCN 螺旋丝攻采用含钴高速钢材的做为基体,搭配 TiCN 涂层的高耐磨性下,使得苏氏TiCN 螺旋丝攻兼顾了硬度和刚度。苏氏TiCN 螺旋丝攻经过数控精密磨制的刃口,使得切削能力能够确保每一次切削快轻松不费力,螺纹尺寸精度较高。能够满足汽车机械零件下对加工螺纹精度较高的要求,苏氏TiCN 螺旋丝攻螺旋槽的螺旋角经过数控设计,在加工粘性较高的钢件下也能排屑顺畅,避免切屑堵塞导致的丝攻卡死或折断,提升加工安全性与刃具寿命。东莞合资丝锥先端丝攻在加工大螺距通孔螺纹时,其前端刃口能够使得加工出的螺纹精度更高,满足机械设备的螺纹加工要求。
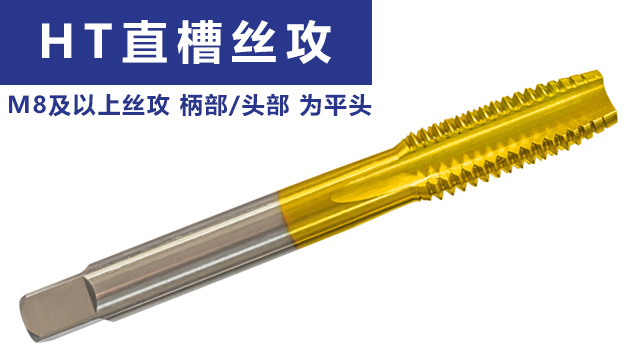
深孔加工效率低、工具损耗快,导致生产成本居高不下?苏氏加长镀钛直槽丝攻轻松不费力提效降本!镀钛层大幅减少深孔内切削摩擦,攻牙速度较快,同时降低设备能耗,相较于普通加长丝攻,加工效率提升 30% 以上。加长设计实现一次成型加工,无需分段操作,既提升工件加工精度,又减少工序衔接时间,降低返工成本。表面特殊处理工艺增强抗腐蚀性,在潮湿环境或切削液长期浸泡下,仍能保持良好性能,使用寿命明显延长。 常规加长规格现货充足,从 M2 到 M24全覆盖,工厂直供价格实惠,批量采购可享受大幅折扣服务。还可提供加工参数优化指导,深孔加工选苏氏,效率翻倍、成本大降!
机用丝锥是专门为机床自动化加工设计的丝锥,具有较高的强度和耐磨性。与手用丝锥相比,机用丝锥的柄部通常为直柄或莫氏锥柄,便于与机床主轴连接。机用丝锥的切削部分设计也更加优化,可适应高速切削和大进给量加工。机用丝锥适用于大批量生产和高精度螺纹加工,常见于汽车制造、航空航天、机械加工等行业。在使用机用丝锥时,需根据机床的性能和工件材料的特性,合理选择切削速度、进给量和切削液。同时,为确保螺纹加工质量,需定期检查丝锥的磨损情况,并及时更换磨损的丝锥。苏氏TiCN丝攻的涂层具备润滑性,在加工工件过程中能够减少切削热的产生,还能避免切屑沾刀,提高排屑性能。
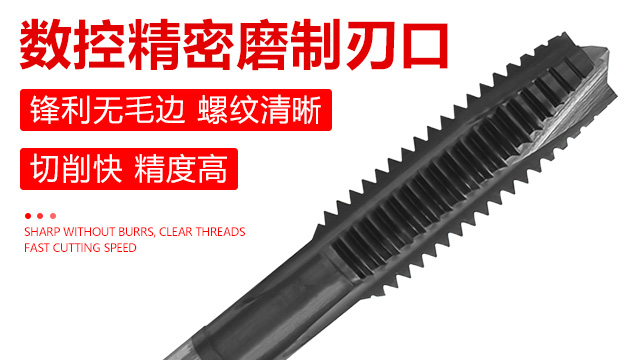
常规机加工效率低、换刀频繁严重拖慢生产线产能?苏氏镀钛直槽丝攻轻松不费力提效破局!镀钛涂层优化丝攻表面性能,使摩擦系数大幅降低,攻牙速度较快,单孔加工时间较普通丝攻缩短 20% 以上。直槽设计便于较快清理铁屑,减少停机清理的时间成本,提升整体生产连续性,尤其适合批量加工场景。适配立式铣床、卧式车床等多种通用加工设备,无需额外改装或调整参数,多规格齐全可满足不同孔径、不同材质的加工需求,避免频繁更换丝攻型号。工厂直供价格实惠,质量经过多道工序严格检测,支持售后退换,让采购无品质顾虑。常规加工产能稳步提升,工具采购成本直降!攻丝前需对工件进行适当的预处理,如去除毛刺、氧化层等,以确保丝锥能够顺利切入材料获得良好的螺纹质量。铝用丝锥厂家直销
当丝锥出现磨损或崩刃时,可通过修磨切削刃或更换刀片来恢复其性能,但需注意修磨工艺和参数的控制。佛山丝锥规格
丝锥的后角是指丝锥后刀面与切削平面之间的夹角。后角的主要作用是减少丝锥后刀面与工件的摩擦,降低切削温度,提高丝锥的使用寿命和螺纹表面质量。丝锥后角的设计需考虑以下几个因素:① 加工材料:不同的加工材料对丝锥后角的要求不同。一般来说,加工硬度较高的材料时,后角可适当增大,以减少摩擦;加工硬度较低的材料时,后角可适当减小,以保证丝锥的刃口强度。② 丝锥类型:不同类型的丝锥对后角的要求也不同。例如,手用丝锥的后角一般较小,约为 6°~8°,以保证丝锥的强度和耐用性;机用丝锥的后角一般较大,约为 8°~12°,以减少摩擦和提高切削效率。③ 螺纹规格:螺纹规格对丝锥后角的设计也有影响。一般来说,螺纹直径越小,后角可适当增大;螺纹直径越大,后角可适当减小。④ 切削参数:切削参数如切削速度、进给量等也会影响后角的设计。佛山丝锥规格