商机详情 -
湛江丝锥厂家
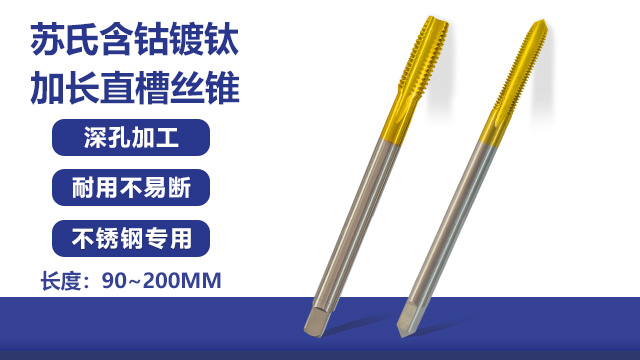
攻丝前底孔直径的计算是保证螺纹加工质量的关键步骤。底孔直径过大,会导致螺纹牙型不完整,强度降低;底孔直径过小,会增加攻丝扭矩,易导致丝锥折断。底孔直径的计算公式因螺纹类型和材料而异。对于普通螺纹,底孔直径可按以下公式计算:D=d-P,其中 D 为底孔直径,d 为螺纹大径,P 为螺距。此公式适用于塑性材料,如钢、铝合金等。对于脆性材料,如铸铁、黄铜等,底孔直径可适当增大,一般为 D=d-P+(0.05~0.1) P。对于细牙螺纹,底孔直径的计算公式与普通螺纹相同,但需注意细牙螺纹的螺距较小,底孔直径的公差也相应较小。对于英制螺纹,底孔直径可根据螺纹规格查表确定。在实际生产中,还需根据丝锥的类型、加工工艺和材料特性等因素进行适当调整。例如,使用挤压丝锥时,底孔直径应比切削丝锥的底孔直径略大;对于深孔攻丝,底孔直径可适当减小,以补偿攻丝过程中的弹性变形。普通丝攻在加工深孔时,其长度无法触及孔底,而苏氏含钴镀钛加长丝攻的加长设计,能够在较深的孔进行加工。湛江丝锥厂家
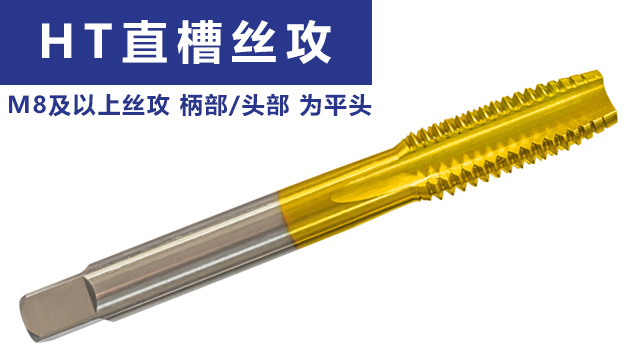
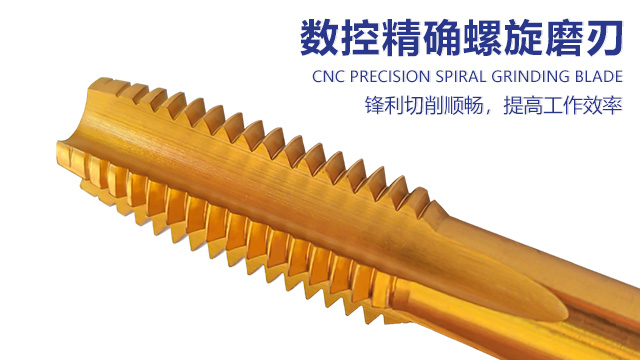
在面对不锈钢、耐热钢等一些难切削材料,苏氏TiCN 先端丝攻能够以实力突围。其苏氏TiCN 先端丝攻含钴高速钢基材的抗疲劳性,TiCN 涂层提供低摩擦表面,降低苏氏TiCN 先端丝攻在切削时间产生的切削热温度。苏氏TiCN 先端丝攻的刃口经数控精密磨削,锋利度较高,搭配TiCN涂层的硬度和耐热性,苏氏TiCN 先端丝攻能够长时间加工下也不易变钝,保持丝攻的切削效率。苏氏TiCN 先端丝攻的先端排屑设计让碎屑直接排出加工区,能够减少对苏氏TiCN 先端丝攻的磨损与冲击,大幅降低苏氏TiCN 先端丝攻折断概率,为生产保驾护航。江西丝锥厂家苏氏丝攻凭借含钴高速钢、工业级镀钛涂层和出色的性能,为提高产品质量和提升生产效率发挥着重要作用。
在选择丝锥的切削锥长度时,需考虑以下因素:① 加工孔的类型:对于通孔,可选择短锥或中锥丝锥;对于盲孔,应选择长锥丝锥,以确保丝锥能够顺利切入孔底。② 材料硬度:加工硬度较高的材料时,可选择短锥丝锥,以减小切削力;加工硬度较低的材料时,可选择长锥丝锥,以提高切入性能。③ 螺纹精度要求:对于精度要求较高的螺纹,应选择中锥或长锥丝锥,以保证螺纹的起始部分和整个螺纹的精度。④ 攻丝深度:对于深孔攻丝,可选择长锥丝锥,以减少丝锥的切入次数,提高加工效率。此外,在实际生产中,还可根据具体情况对丝锥的切削锥长度进行适当调整。例如,对于一些特殊材料或加工要求,可采用非标准的切削锥长度。
采购加长丝攻时担心质量不稳、与设备适配性差?苏氏加长镀钛直槽丝攻全程品质无忧!产品采用标准化生产流程,基材经过严格的强度测试,加长机身结构设计合理,避免因长度增加导致的刚性不足问题。镀钛层通过附着力检测,长期加工不易脱落,深孔作业中稳定性突出,螺纹尺寸精确,满足精密加工需求。适配数控加工中心、深孔钻床等多种设备,无需复杂调试即可使用,支持非标准规格定制,能精确匹配不同深度、不同材质的加工需求。工厂直供模式确保品质溯源,每批产品均附带检测报告,售后响应及时,出现质量问题可退换,还提供上门技术指导服务,提供常见问题解决方案与适配表,支持试用体验,深孔加工采购不踩雷!氮化钛先端丝攻,先端切削部经氮化钛处理,硬度达较高,通孔加工时导向性强,含钴钢基材耐冲击,不易断。
多头丝锥是一种在同一轴线上具有多个切削刃的丝锥,其结构特点是在丝锥的圆周上均匀分布着多个切削刃,每个切削刃负责加工一部分螺纹。多头丝锥的主要优点是加工效率高,可明显缩短攻丝时间。多头丝锥的加工效率高主要体现在以下几个方面:① 多刃切削:多头丝锥的多个切削刃同时参与切削,每个切削刃的切削负荷减小,可采用更高的切削速度和进给量,从而提高加工效率。② 减少切削行程:由于多头丝锥的每个切削刃只加工一部分螺纹,因此丝锥的切削行程缩短,攻丝时间减少。③ 改善排屑性能:多头丝锥的容屑槽数量增多,排屑空间增大,排屑性能得到改善,可减少切屑堵塞和丝锥折断的风险。多头丝锥的缺点是结构复杂,制造难度大,成本高;对机床的动力和刚性要求较高,否则容易产生振动和噪声。苏氏TiCN丝攻的关键性能在于数控精密磨制刃口的锋利度,使得丝攻加工工件时切削快,提高了丝攻的加工速度。江西丝锥厂家
丝锥的容屑槽设计需根据切屑形态和排屑要求进行优化,对于长切屑材料,应采用较大的容屑槽空间和螺旋角。湛江丝锥厂家
机用丝锥是专门为机床自动化加工设计的丝锥,具有较高的强度和耐磨性。与手用丝锥相比,机用丝锥的柄部通常为直柄或莫氏锥柄,便于与机床主轴连接。机用丝锥的切削部分设计也更加优化,可适应高速切削和大进给量加工。机用丝锥适用于大批量生产和高精度螺纹加工,常见于汽车制造、航空航天、机械加工等行业。在使用机用丝锥时,需根据机床的性能和工件材料的特性,合理选择切削速度、进给量和切削液。同时,为确保螺纹加工质量,需定期检查丝锥的磨损情况,并及时更换磨损的丝锥。湛江丝锥厂家