商机详情 -
合资丝锥销售
丝锥的后角是指丝锥后刀面与切削平面之间的夹角。后角的主要作用是减少丝锥后刀面与工件的摩擦,降低切削温度,提高丝锥的使用寿命和螺纹表面质量。丝锥后角的设计需考虑以下几个因素:① 加工材料:不同的加工材料对丝锥后角的要求不同。一般来说,加工硬度较高的材料时,后角可适当增大,以减少摩擦;加工硬度较低的材料时,后角可适当减小,以保证丝锥的刃口强度。② 丝锥类型:不同类型的丝锥对后角的要求也不同。例如,手用丝锥的后角一般较小,约为 6°~8°,以保证丝锥的强度和耐用性;机用丝锥的后角一般较大,约为 8°~12°,以减少摩擦和提高切削效率。③ 螺纹规格:螺纹规格对丝锥后角的设计也有影响。一般来说,螺纹直径越小,后角可适当增大;螺纹直径越大,后角可适当减小。④ 切削参数:切削参数如切削速度、进给量等也会影响后角的设计。苏氏镀钛先端丝攻,镀钛涂层能够减少丝攻长时间加工下的磨损率,避免因丝攻磨损使加工精度不高导致滑牙。合资丝锥销售
丝锥的磨损检测是保证螺纹加工质量和生产效率的重要环节。丝锥的磨损主要包括切削刃磨损、后刀面磨损和容屑槽磨损等。切削刃磨损会导致切削力增大,螺纹表面粗糙度增加;后刀面磨损会使丝锥与工件的摩擦加剧,产生热量,加速丝锥的磨损;容屑槽磨损会影响切屑的排出,导致切屑堵塞,甚至丝锥折断。丝锥的磨损检测方法主要有目视检查、显微镜观察、测量螺纹尺寸和检测加工扭矩等。目视检查是比较简便的方法,通过观察丝锥的切削刃和后刀面,可初步判断丝锥的磨损程度。显微镜观察可更准确地检测丝锥的磨损情况,如切削刃的钝化、崩刃等。测量螺纹尺寸是检测丝锥磨损的直接方法,通过测量螺纹的中径、小径等尺寸,可判断丝锥是否磨损超限。检测加工扭矩是一种间接检测方法,当加工扭矩明显增大时,说明丝锥可能已经磨损。丝锥的寿命评估应综合考虑加工材料、切削参数、丝锥材料和涂层等因素。一般来说,丝锥的使用寿命可通过加工螺纹的数量或加工时间来评估。当丝锥的磨损达到一定程度或加工出的螺纹质量不符合要求时,应及时更换丝锥。清远耐用丝锥多头丝锥通过增加切削刃数量提高攻丝效率,特别适用于大批量生产,但对机床的动力和刚性要求较高。
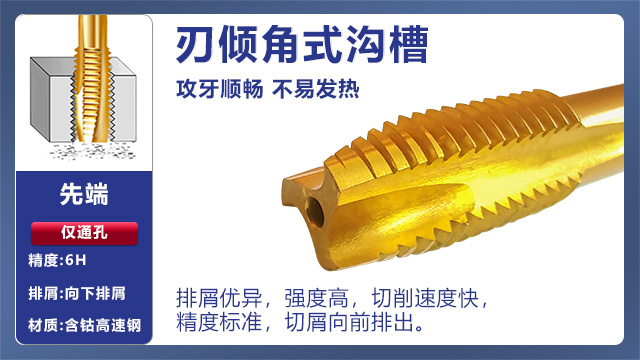
跳牙丝锥和螺尖丝锥是两种特殊类型的丝锥,主要用于大直径螺纹加工和深孔攻丝。跳牙丝锥的切削刃间隔分布,每隔一个或几个牙型保留一个完整的切削刃,其余牙型则被削平。这种设计可减少切削刃与工件的接触面积,降低切削力和扭矩,适用于加工强度高的材料和大直径螺纹。跳牙丝锥的缺点是加工出的螺纹表面粗糙度较高,需进行后续加工。螺尖丝锥的前端有一个螺旋形的导向部,可引导切屑向前排出,避免切屑在容屑槽内堆积。螺尖丝锥适用于通孔攻丝,特别是对于深孔和长切屑材料,螺尖丝锥的排屑效果明显。与跳牙丝锥相比,螺尖丝锥加工出的螺纹表面质量较好,但切削力相对较大。在实际应用中,需根据加工材料、螺纹规格和加工要求等因素选择合适的丝锥类型。例如,对于大直径螺纹的通孔加工,可优先选择螺尖丝锥;对于强度高的材料的大直径螺纹加工,可选择跳牙丝锥。
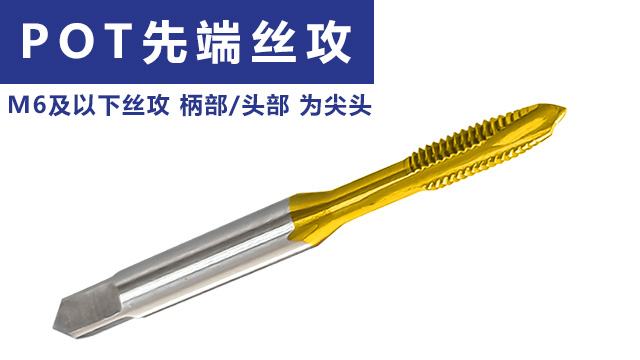
想提升难加工材料的螺纹加工质量与效率?这款苏氏TiCN 先端丝攻是明智之选。含钴高速钢基材为苏氏TiCN 先端丝攻提供了出色的刚性和韧性,苏氏TiCN 先端丝攻TiCN 涂层的低摩擦系数能够减少切削热产生,使得苏氏TiCN 先端丝攻能够适合高速加工。苏氏TiCN 先端丝攻数控磨制的刃口精度较高,加工出来的螺纹尺寸精度高,表面光滑,能够满足一些高新科技对螺纹精度较高的要求。苏氏TiCN 先端丝攻的先端排屑设计能够切屑顺畅排出,避免堆积造成的加工误差与丝攻损坏和对螺纹表面划伤,降低折断和滑牙的概率,延长苏氏TiCN 先端丝攻的使用寿命。苏氏丝攻通过镀钛工艺和钴元素的加入,确保了苏氏含钴镀钛丝攻在各种复杂加工条件下都能稳定发挥性能。
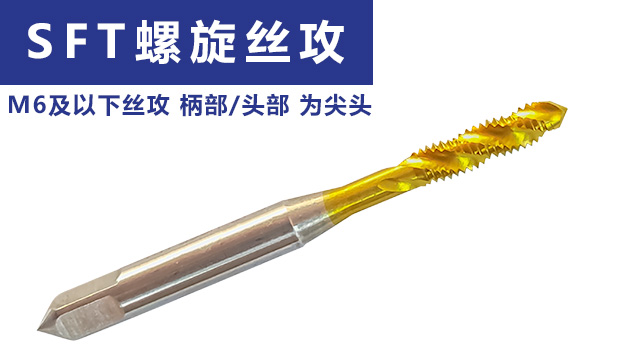
材质优势:苏氏丝锥全系列产品均采用含钴高速钢作为基材。含钴高速钢具有较好的综合性能,其硬度和韧性达到了较好的平衡。钴元素的加入,有助于提高钢材的热硬性,搭配涂层的耐热性使得能够丝锥在高温切削环境下,依然能够保持锋利的刃口,不易发生软化变形。这一特性使得苏氏丝锥在加工各类材料,特别是不锈钢等一些难加工材料时,能够表现出较好的耐磨性能,有助于延长丝锥的使用寿命,并且能够在长时间加工材料下保持丝锥的切削性能,提高工作效率,减少丝锥损耗率,降低加工成本。苏氏TiCN螺旋丝攻在加工一些易加工金属材料时也有良好表现,能够长时间保持加工性能,切削快且高效率。江门特长丝锥
苏氏含钴镀钛加长丝攻的刚性和稳定性,能够避免因刚性不足影响螺纹精度,并且完成加工精度较高的深孔螺纹。合资丝锥销售
丝锥的切削刃数量是影响攻丝性能的重要参数之一,它直接关系到切削力的分布、切屑的形成和排出以及螺纹表面质量。丝锥的切削刃数量通常根据丝锥的直径、加工材料和加工要求来确定。一般来说,丝锥的直径越大,切削刃数量越多;加工脆性材料时,切削刃数量可适当减少;加工韧性材料时,切削刃数量应适当增加。丝锥切削刃数量对攻丝性能的影响主要体现在以下几个方面:① 切削力分布:切削刃数量越多,每个切削刃承担的切削负荷越小,切削力分布越均匀。这有助于降低切削力和扭矩,减少丝锥的磨损和折断风险。② 切屑形成与排出:切削刃数量越多,切屑越薄,越容易排出。对于韧性材料,增加切削刃数量可以使切屑更加细碎,便于排出,减少切屑堵塞的风险。③ 螺纹表面质量:切削刃数量越多,每个切削刃的切削厚度越小,螺纹表面的粗糙度越低,表面质量越好。此外,多切削刃还可以减少切削振动,进一步提高螺纹表面质量。④ 加工效率:切削刃数量越多,丝锥的进给量可以相应增大,从而提高加工效率。合资丝锥销售