商机详情 -
云浮丝锥销售
在分步攻丝过程中,还需注意以下几点:① 选择合适的丝锥材料和涂层:对于难加工材料,应选择硬质合金、粉末冶金高速钢等高性能材料的丝锥,并采用 TiAlN、CrN 等涂层,以提高丝锥的耐磨性和抗粘附性。② 合理使用切削液:使用极压切削油或含有硫、氯等极压添加剂的切削液,提高冷却和润滑效果,减少丝锥磨损。③ 控制加工温度:难加工材料的导热性差,攻丝时容易产生大量的热量,导致丝锥磨损加剧。因此,需控制加工温度,可采用间歇攻丝、增加切削液供应量等方法。④ 定期检查丝锥的磨损情况:在分步攻丝过程中,需定期检查丝锥的磨损情况,及时更换磨损的丝锥,以保证螺纹加工质量。攻丝过程中的扭矩监测可实时反映加工状态,当扭矩超过设定阈值时,系统可自动报警或停机,防止丝锥损坏。云浮丝锥销售
控制攻丝过程中振动的技术措施主要有以下几种:① 采用减振装置:在机床或丝锥夹头上安装减振装置,如阻尼器、减振垫等,可有效减少振动。② 优化切削参数:选择合适的切削速度、进给量和切削深度,避免切削力过大引起振动。③ 使用刚性好的刀具系统:选择刚性好的丝锥和夹头,确保刀具系统的整体刚性。④ 采用分步攻丝:对于大直径螺纹或深孔攻丝,可采用分步攻丝的方法,减小每次切削的切削力,降低振动。⑤ 监控加工过程:实时监控攻丝过程中的振动情况,当振动超过允许范围时,及时调整加工参数或采取其他措施。通过以上技术措施,可以有效控制攻丝过程中的振动,提高螺纹加工质量和丝锥使用寿命。云浮丝锥销售机用丝锥适用于机床自动化加工,具有较高的强度和耐磨性,能够在高速切削条件下保持螺纹质量的稳定性。
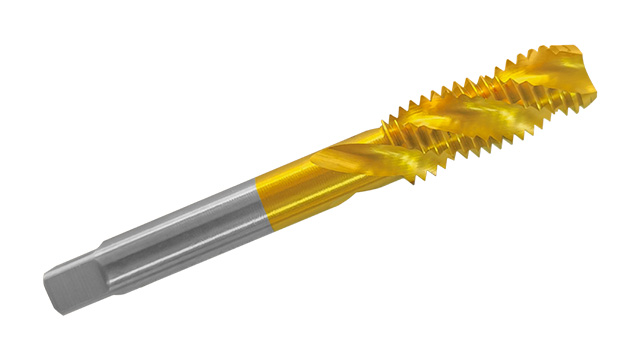
丝锥容屑槽的设计直接影响切屑的排出和丝锥的切削性能。容屑槽的主要作用是容纳切屑,并引导切屑排出加工区域。容屑槽的设计需考虑以下几个方面:① 容屑槽形状:常见的容屑槽形状有直槽、螺旋槽和波形槽等。直槽容屑槽结构简单,制造容易,但排屑性能较差;螺旋槽容屑槽排屑性能好,适用于深孔攻丝和长切屑材料加工;波形槽容屑槽兼具直槽和螺旋槽的优点,排屑性能和强度都较好。② 容屑槽尺寸:容屑槽的尺寸包括宽度、深度和截面积等。容屑槽宽度应根据丝锥直径和切屑厚度来确定,一般为丝锥直径的 0.2~0.3 倍。容屑槽深度应足够大,以容纳切屑,但不宜过大,以免降低丝锥的强度。容屑槽截面积应根据切屑的体积来确定,一般为切屑体积的 1.5~2 倍。③ 容屑槽数量:容屑槽的数量应根据丝锥直径和加工材料来确定。一般来说,丝锥直径越大,容屑槽数量越多;加工脆性材料时,容屑槽数量可适当减少;加工韧性材料时,容屑槽数量应适当增加。
模具顶针的深孔螺纹加工,这款苏氏含钴镀钛加长直槽丝攻很适用。含钴基材的韧性在加工小直径深孔时不易崩刃,镀钛涂层能够隔阻摩擦热传递到攻丝基体,延长刃口寿命。苏氏含钴镀钛加长直槽丝攻数控精磨的刃口在加工直径 5mm、深度 50mm 的孔时,精度误差能够在 0.01mm 内。苏氏含钴镀钛加长直槽丝攻在对比普通直槽丝攻在小深孔中排屑易卡滞的问题,它的直槽设计更适合细长孔排屑,加长设计的长度使得丝攻在深孔加工时,无需中途换刀,提升顶针的加工效率。苏氏直槽丝攻其高精度的直槽能够确保切削液的均匀分布和切屑的顺利排出,提高丝攻的整体切削性能和耐用度。
攻丝扭矩监测技术是一种通过实时监测攻丝过程中的扭矩变化来判断丝锥磨损状态和加工质量的技术。攻丝扭矩是攻丝过程中的重要参数之一,它直接反映了切削力的大小和丝锥的工作状态。通过监测攻丝扭矩,可以及时发现丝锥的异常磨损、折断等问题,避免加工质量问题和设备损坏。攻丝扭矩监测技术主要有以下几种:① 应变片式扭矩传感器:应变片式扭矩传感器是一种常用的扭矩监测传感器,它通过测量丝锥刀柄上的应变来间接测量扭矩。应变片式扭矩传感器具有测量精度高、响应速度快等优点,但安装复杂,成本较高。② 磁电式扭矩传感器:磁电式扭矩传感器是一种非接触式扭矩监测传感器,它通过测量磁场的变化来间接测量扭矩。磁电式扭矩传感器具有安装简单、使用寿命长等优点,但测量精度相对较低。③ 电流监测法:电流监测法是一种通过监测机床主轴电机的电流变化来间接测量扭矩的方法。电流监测法具有安装简单、成本低等优点,但测量精度受机床电气系统的影响较大。④ 功率监测:功率监测法是一种通过监测机床主轴电机的功率变化来间接测量扭矩的发法子。功率监测法具有测量精度较高、不受机床电气系统影响等优点,但需要额外的功率监测设备。丝锥的几何参数设计需根据具体材料和加工要求进行优化。广州钨钢丝锥
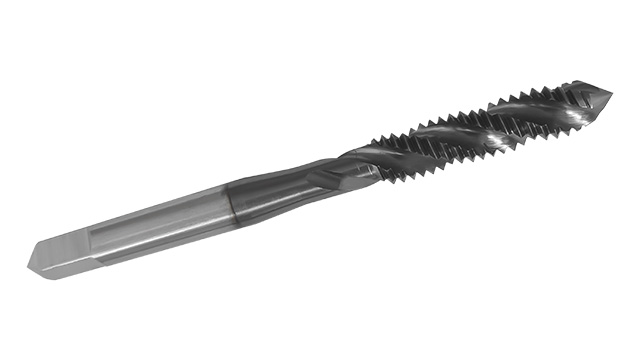
螺旋丝攻是苏氏TiCN丝攻的样式之一,螺旋形槽型设计在加工盲孔时能够将切屑向上排出,避免切屑在孔底堆积。云浮丝锥销售
攻丝前底孔直径的计算是保证螺纹加工质量的关键步骤。底孔直径过大,会导致螺纹牙型不完整,强度降低;底孔直径过小,会增加攻丝扭矩,易导致丝锥折断。底孔直径的计算公式因螺纹类型和材料而异。对于普通螺纹,底孔直径可按以下公式计算:D=d-P,其中 D 为底孔直径,d 为螺纹大径,P 为螺距。此公式适用于塑性材料,如钢、铝合金等。对于脆性材料,如铸铁、黄铜等,底孔直径可适当增大,一般为 D=d-P+(0.05~0.1) P。对于细牙螺纹,底孔直径的计算公式与普通螺纹相同,但需注意细牙螺纹的螺距较小,底孔直径的公差也相应较小。对于英制螺纹,底孔直径可根据螺纹规格查表确定。在实际生产中,还需根据丝锥的类型、加工工艺和材料特性等因素进行适当调整。例如,使用挤压丝锥时,底孔直径应比切削丝锥的底孔直径略大;对于深孔攻丝,底孔直径可适当减小,以补偿攻丝过程中的弹性变形。云浮丝锥销售