商机详情 -
加长丝锥厂家
想提升难加工材料的螺纹加工质量与效率?这款苏氏TiCN 先端丝攻是明智之选。含钴高速钢基材为苏氏TiCN 先端丝攻提供了出色的刚性和韧性,苏氏TiCN 先端丝攻TiCN 涂层的低摩擦系数能够减少切削热产生,使得苏氏TiCN 先端丝攻能够适合高速加工。苏氏TiCN 先端丝攻数控磨制的刃口精度较高,加工出来的螺纹尺寸精度高,表面光滑,能够满足一些高新科技对螺纹精度较高的要求。苏氏TiCN 先端丝攻的先端排屑设计能够切屑顺畅排出,避免堆积造成的加工误差与丝攻损坏和对螺纹表面划伤,降低折断和滑牙的概率,延长苏氏TiCN 先端丝攻的使用寿命。丝锥的螺纹牙型精度直接影响螺纹的配合性能,常见的牙型有米制、英制、统一螺纹等,需根据使用场景选择。加长丝锥厂家
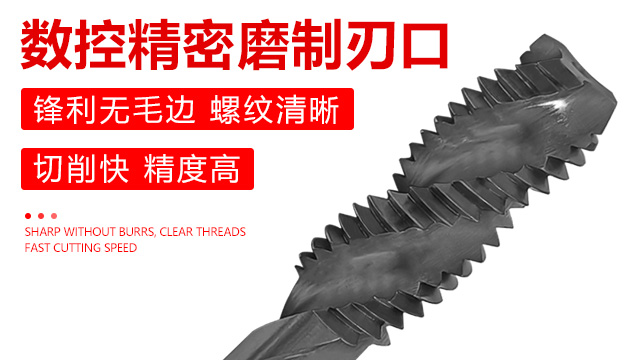
针对不锈钢、合金钢件等难加工材料,苏氏 TiCN 先端丝攻能够展现其出色的性能。含钴高速钢基材为苏氏 TiCN 先端丝攻提供了刚性,配合 TiCN 涂层形成双重保护,大幅降低苏氏 TiCN 先端丝攻切削时的磨损。数控精密磨削工艺让刃口精度达到微米级,切削阻力小,使得苏氏 TiCN 先端丝攻在加工螺纹光洁度高。先端排屑结构设计使得丝攻在加工时,排屑路径通畅,能够减少加工阻力,从而避免因积屑引发的断裂问题和切屑划伤螺纹表面,因此苏氏 TiCN 先端丝攻实现并且满足对一些机械零件生产下对螺纹较高要求的加工。安徽本地附近丝锥螺旋丝攻是苏氏TiCN丝攻的样式之一,螺旋形槽型设计在加工盲孔时能够将切屑向上排出,避免切屑在孔底堆积。

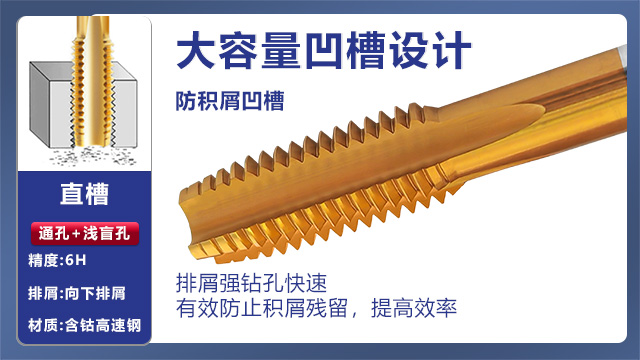
对于汽车变速箱壳体的深孔螺纹加工,苏氏含钴镀钛加长直槽丝攻是理想选择。含钴高速钢基材抗疲劳性好,工业级镀钛涂层降低丝攻摩擦系数,在加工材料时减少切削热的产生。刃口采用数控精密磨制,使得刃口锋利、切削快且加工出来的螺纹精度高。对比普通加长丝攻,其直槽设计在深孔内排屑更加稳定,苏氏含钴镀钛加长直槽丝攻在加工 45# 钢与不锈钢复合件时,普通丝攻易因排屑不畅卡断,而苏氏含钴镀钛加长直槽丝攻能够排屑顺畅,不易折断,能出色的完成 150mm 深度的螺纹加工,提升生产效率。
多头丝锥适用于大批量生产和对加工效率要求较高的场合,如汽车制造、航空航天等行业。在使用多头丝锥时,需注意以下几点:① 选择合适的机床:多头丝锥的加工需要较高的动力和刚性,因此需选择功率大、刚性好的机床。② 优化切削参数:根据多头丝锥的特点和加工材料的特性,合理选择切削速度、进给量和切削深度。③ 保证刀具的安装精度:多头丝锥的安装精度直接影响加工质量,因此需确保丝锥的安装同轴度和垂直度。④ 定期检查刀具的磨损情况:由于多头丝锥的多个切削刃同时参与切削,磨损情况可能不均匀,因此需定期检查刀具的磨损情况,并及时更换磨损的刀具。对于大直径螺纹加工,可采用跳牙丝锥或螺尖丝锥,跳牙丝锥通过减少切削刃数量降低切削力。
攻丝扭矩监测技术的应用主要包括以下几个方面:① 丝锥磨损监测:通过监测攻丝扭矩的变化,可以及时发现丝锥的磨损情况。当扭矩超过设定的阈值时,说明丝锥可能已经磨损,需要及时更换。② 丝锥折断预警:在攻丝过程中,如果扭矩突然增大,可能是丝锥即将折断的信号。通过实时监测扭矩变化,可以提前预警丝锥折断,避免设备损坏和加工质量问题。③ 加工参数优化:通过分析攻丝扭矩与加工参数之间的关系,可以优化加工参数,如切削速度、进给量等,以降低扭矩,提高加工效率和丝锥使用寿命。④ 质量控制:攻丝扭矩的变化可以反映螺纹加工质量的变化。通过监测扭矩,可以及时发现螺纹加工质量问题,如螺纹尺寸超差、表面粗糙度不合格等,以便及时调整加工参数或更换丝锥。攻丝扭矩监测技术是一种有效的攻丝过程监控技术,可以提高加工质量和生产效率,降低生产成本。在实际生产中,应根据具体情况选择合适的扭矩监测技术,并合理设置监测参数,以充分发挥其作用。对于强度比较高的材料的攻丝,可采用先钻孔后攻丝的工艺,并适当增大底孔直径,以降低攻丝扭矩和丝锥负荷。广州丝锥电话
丝锥的几何参数设计需根据具体材料和加工要求进行优化。加长丝锥厂家
为了分析挤压丝锥攻丝过程中的温度场分布,可采用实验测量和数值模拟两种方法。实验测量方法是通过在丝锥和工件上安装热电偶或红外热像仪等设备,直接测量攻丝过程中的温度变化。实验测量方法直观、准确,但成本较高,操作复杂。数值模拟方法是通过建立挤压丝锥攻丝过程的热力耦合模型,利用有限元软件模拟温度场的分布。数值模拟方法成本低、效率高,可以分析多种因素对温度场分布的影响。通过对挤压丝锥攻丝过程中的温度场分析,可以优化挤压丝锥的设计和加工参数,如选择合适的材料、几何参数和冷却润滑条件等,以降低温度,减少丝锥的磨损,提高螺纹质量和加工效率。加长丝锥厂家