商机详情 -
惠州HSSE丝锥
采购丝攻时总遇品质参差不齐、机型适配性差的问题?苏氏镀钛直槽丝攻全程品质护航!采用标准化生产流程打造,基材经过严格筛选,镀钛层附着力强,长期加工不易脱落,确保作业过程中的稳定性与一致性。直槽结构使攻牙时受力均匀分散,能够降低断锥、崩刃可能性,大幅提升工件加工合格率,减少因螺纹瑕疵导致的返工与报废成本。常规规格现货充足,从 M1 到 M30 全系列无需长时间等待,工厂直供团队还提供一对一技术指导服务,根据设备型号、加工材质精确推荐适配规格,提供常见加工场景问题解决方案,助力采购快速选对产品,常规加工选苏氏,采购省心、生产顺畅。苏氏TiCN丝攻的关键性能在于数控精密磨制刃口的锋利度,使得丝攻加工工件时切削快,提高了丝攻的加工速度。惠州HSSE丝锥
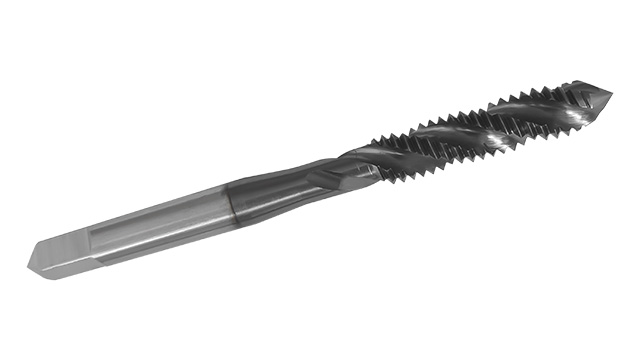
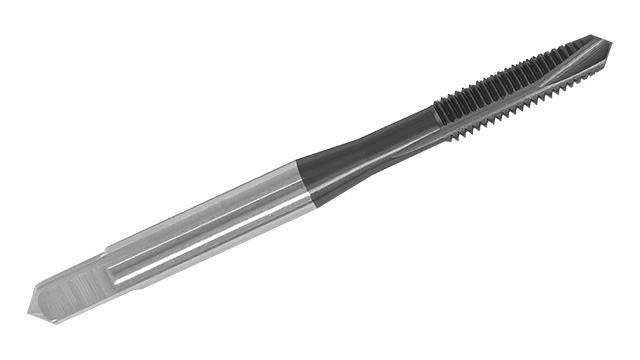
不同涂层的成本适配性:镀钛涂层和氮化钛涂层的苏氏丝锥在成本上存在差异,可根据加工需求灵活选择。镀钛丝锥的生产成本相对较低,适合一般难加工材料的常规加工,如不锈钢管道的连接螺纹加工,其性能足以满足日常使用中的强度和精度要求,成本相对适中。氮化钛丝锥由于涂层工艺复杂,成本稍高,但在高硬度、高温度等严苛加工环境中能保证稳定的加工效果,如高温合金零件的螺纹加工,虽然价格略高,但可减少因丝锥损坏导致的工件报废,长期来看反而降低了综合成本。这种成本适配性满足了不同预算下的加工需求,无论是小型加工厂的零星生产,还是大型企业的批量精密加工,都能找到合适的选择。广东丝锥专卖店镀钛直槽丝攻属苏氏精品,适合盲孔浅攻,含钴高速钢抗磨损,镀钛层提升寿命,加工难加工材料不易崩刃。
丝锥的切削参数包括切削速度、进给量和切削深度等,合理选择切削参数是保证螺纹加工质量和提高生产效率的关键。切削速度的选择主要取决于工件材料的硬度和丝锥的材料。一般来说,工件材料硬度越高,切削速度应越低;硬质合金丝锥的切削速度可比高速钢丝锥提高 30%~50%。例如,加工铝合金时,切削速度可选择 50~80m/min;加工不锈钢时,切削速度可选择 10~20m/min。进给量的选择应与螺纹的螺距相匹配,即每转进给量等于螺纹的螺距。在实际加工中,为避免因机床精度误差导致的螺纹尺寸偏差,进给量可适当调整,但调整范围一般不超过螺距的 ±5%。切削深度即丝锥的吃刀量,对于普通螺纹,切削深度一般为 0.6~0.8P(P 为螺距)。在选择切削参数时,还需考虑机床的功率、刚性和丝锥的几何参数等因素。例如,在功率较小的机床上加工时,应选择较低的切削速度和进给量;对于螺旋槽丝锥,由于其排屑性能较好,可适当提高切削速度和进给量。
直槽丝攻在异形件螺纹加工中的灵活性:直槽丝攻在加工异形件上的螺纹时,表现出较好的灵活性。异形件的形状不规则,不像普通零件那样规整,螺纹孔位置可能不在常规的平面或轴线上,直槽丝攻的对称结构使其在不同方向的切削中都能保持稳定,不会因为受力方向的改变而出现明显的偏差。操作人员可根据异形件的形状调整攻丝角度,无论是倾斜的螺纹孔还是在曲面工件上的螺纹,都能较好地应对,减少因工件形状特殊导致的加工困难。在医疗器材的异形零件加工中,如手术器材上的连接螺纹,这些零件形状独特,直槽丝攻能适应零件的复杂形状,加工出符合要求的螺纹,保证手术器材的正常使用。直槽丝锥在加工铸铁等脆性材料时表现出色,脆性材料产生的切屑多,直槽能够快递带出碎屑,防止切屑堆积。
在自动化生产线上,丝锥的应用非常广且关键。自动化生产对丝锥的要求更高,不*需要丝锥具有高的精度和可靠性,还需要能够适应高速、高效的加工环境。在自动化生产中,丝锥的应用特点主要体现在以下几个方面:① 高速切削:自动化生产线通常采用高速切削技术,以提高生产效率。因此,丝锥需具备良好的热稳定性和耐磨性,能够在高速切削条件下保持切削性能。② 自动更换:在自动化生产线上,丝锥需要能够自动更换,以实现连续加工。这要求丝锥的柄部设计标准化,便于与自动换刀系统配合使用。③ 在线监测:为确保加工质量和生产安全,自动化生产线通常配备在线监测系统,实时监测丝锥的磨损状态和加工过程。当丝锥磨损到一定程度或出现异常情况时,系统会自动报警并更换丝锥。④ 批量加工:自动化生产线适用于大批量生产,因此丝锥的使用寿命和可靠性至关重要。需选择质量稳定、寿命长的丝锥,并进行合理的刀具管理。苏氏先端丝攻在加工大直径通孔螺纹时兼顾了刚性高和稳定性好,能够抵抗较大切削力确保加工过程的平稳进行。高硬丝锥大概价格
攻丝前需对工件进行适当的预处理,如去除毛刺、氧化层等,以确保丝锥能够顺利切入材料获得良好的螺纹质量。惠州HSSE丝锥
丝锥的制造工艺包括材料选择、锻造、轧制、切削加工、热处理、表面处理等多个环节。每个环节都对丝锥的质量和性能有着重要影响。材料选择是丝锥制造的基础,应根据丝锥的使用要求和加工材料选择合适的材料。常见的丝锥材料有高速钢、硬质合金、粉末冶金高速钢等。锻造和轧制是丝锥制造的关键环节,通过锻造和轧制可以改善材料的组织结构,提高材料的强度和韧性。切削加工是形成丝锥几何形状的重要环节,包括车削、铣削、磨削等工艺。热处理可以提高丝锥的硬度和耐磨性,常见的热处理工艺有淬火、回火等。表面处理可以改善丝锥的表面性能,如涂层处理可以提高丝锥的耐磨性和抗粘附性。丝锥的质量控制贯穿于整个制造过程,包括原材料检验、半成品检验和成品检验。原材料检验主要检查材料的化学成分、硬度、金相组织等是否符合要求。半成品检验主要检查锻造、轧制、切削加工等工序的加工质量,如尺寸精度、形状精度、表面粗糙度等。成品检验主要检查丝锥的质量,如螺纹尺寸精度、表面硬度、涂层质量等。常见的检验方法有显微镜观察、硬度测试、螺纹量规检测、涂层厚度检测等。通过严格的质量控制,可以确保丝锥的质量和性能符合要求,提高丝锥的可靠性和使用寿命。惠州HSSE丝锥