商机详情 -
珠海丝锥销售
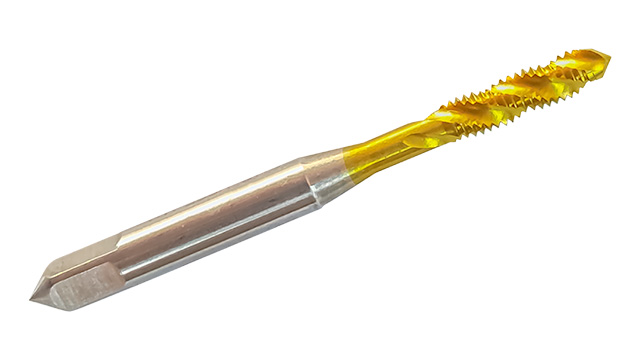
螺旋丝攻特点:苏氏螺旋丝攻的螺旋槽设计是其一行特性。在切削过程中,切屑会沿着螺旋槽向上或向下排出(根据螺旋方向而定),这种排屑方式能够将切屑从加工区域带出,特别适合盲孔加工,因为在盲孔中,切屑无法像通孔那样直接排出,苏氏螺旋丝攻的排屑方式解决了这一问题。同时,螺旋槽的设计还能增加丝攻的切削刃长度,有助于提高切削效率。在加工一些粘性较大的材料时,苏氏螺旋丝攻能够较好地将切屑排出,避免切屑粘附在丝锥上,影响加工质量和丝锥寿命。多头丝锥通过增加切削刃数量提高攻丝效率,特别适用于大批量生产,但对机床的动力和刚性要求较高。珠海丝锥销售
可调节丝锥是一种特殊类型的丝锥,其外径尺寸可在一定范围内进行调节,以加工不同公差的螺纹。可调节丝锥的工作原理基于其独特的结构设计:丝锥的切削部分由多个可移动的刀片组成,通过调节机构可使刀片沿径向移动,从而改变丝锥的外径尺寸。可调节丝锥的优点是通用性强,可减少刀具库存,降低生产成本;适用于小批量、多品种的螺纹加工。可调节丝锥的应用范围广泛,尤其适用于以下场合:① 加工不同公差等级的螺纹:通过调节丝锥的外径尺寸,可加工同一规格但不同公差等级的螺纹,满足不同的使用要求。② 修复磨损的螺纹:当螺纹孔因磨损或加工误差而尺寸超差时,可使用可调节丝锥进行修复,扩大螺纹孔尺寸,使其符合要求。③ 加工非标准螺纹:对于一些非标准螺纹,如特殊螺距、特殊牙型的螺纹,可通过调节丝锥的参数来加工。④ 小批量生产:在小批量生产中,使用可调节丝锥可避免频繁更换刀具,提高生产效率。可调节丝锥的缺点是结构复杂,制造成本高;调节精度有限,不适用于高精度螺纹加工。在使用可调节丝锥时,需严格按照操作规程进行调节,以确保加工精度。湖南丝锥什么牌子好攻丝过程中若出现扭矩异常增大,可能是由于底孔直径过小、丝锥磨损、或材料硬度不均匀等原因导致。
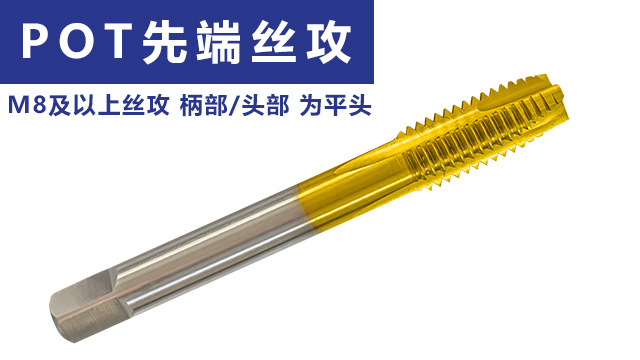
在面对不锈钢、耐热钢等一些难切削材料,苏氏TiCN 先端丝攻能够以实力突围。其苏氏TiCN 先端丝攻含钴高速钢基材的抗疲劳性,TiCN 涂层提供低摩擦表面,降低苏氏TiCN 先端丝攻在切削时间产生的切削热温度。苏氏TiCN 先端丝攻的刃口经数控精密磨削,锋利度较高,搭配TiCN涂层的硬度和耐热性,苏氏TiCN 先端丝攻能够长时间加工下也不易变钝,保持丝攻的切削效率。苏氏TiCN 先端丝攻的先端排屑设计让碎屑直接排出加工区,能够减少对苏氏TiCN 先端丝攻的磨损与冲击,大幅降低苏氏TiCN 先端丝攻折断概率,为生产保驾护航。
对于汽车变速箱壳体的深孔螺纹加工,苏氏含钴镀钛加长直槽丝攻是理想选择。含钴高速钢基材抗疲劳性好,工业级镀钛涂层降低丝攻摩擦系数,在加工材料时减少切削热的产生。刃口采用数控精密磨制,使得刃口锋利、切削快且加工出来的螺纹精度高。对比普通加长丝攻,其直槽设计在深孔内排屑更加稳定,苏氏含钴镀钛加长直槽丝攻在加工 45# 钢与不锈钢复合件时,普通丝攻易因排屑不畅卡断,而苏氏含钴镀钛加长直槽丝攻能够排屑顺畅,不易折断,能出色的完成 150mm 深度的螺纹加工,提升生产效率。苏氏氮化钛螺旋丝攻,氮化钛涂层抗高温,深孔加工时碎屑沿螺旋槽排屑顺畅,含钴钢耐磨适合高硬度材料。
刃口工艺:通过数控精密磨制刃口工艺,苏氏丝锥的刃口被打磨得较为锋利。数控技术的应用保证了刃口的精度和一致性,每一支丝锥都能达到一定标准的切削性能。苏氏丝锥刃口的锋利度能够在切削过程中较快地切入材料,减少切削力,降低加工过程中的能量消耗,同时也有助于提高螺纹的加工质量,使苏氏丝锥加工出的螺纹表面更加光滑,精度更高。无论是何种类型的苏氏丝锥,苏氏丝锥的加工质量能够满足一些对加工精度和工作效率较高的要求。攻丝过程中的冷却润滑至关重要,使用合适的切削液可降低切削温度、减少刀具磨损并提高螺纹表面质量。湖北TICN丝锥
苏氏镀钛先端丝攻,通孔加工时切入平稳,镀钛涂层的耐热性使丝攻不易软化,能够长时间保持切削性能。珠海丝锥销售
攻丝前底孔直径的计算是保证螺纹加工质量的关键步骤。底孔直径过大,会导致螺纹牙型不完整,强度降低;底孔直径过小,会增加攻丝扭矩,易导致丝锥折断。底孔直径的计算公式因螺纹类型和材料而异。对于普通螺纹,底孔直径可按以下公式计算:D=d-P,其中 D 为底孔直径,d 为螺纹大径,P 为螺距。此公式适用于塑性材料,如钢、铝合金等。对于脆性材料,如铸铁、黄铜等,底孔直径可适当增大,一般为 D=d-P+(0.05~0.1) P。对于细牙螺纹,底孔直径的计算公式与普通螺纹相同,但需注意细牙螺纹的螺距较小,底孔直径的公差也相应较小。对于英制螺纹,底孔直径可根据螺纹规格查表确定。在实际生产中,还需根据丝锥的类型、加工工艺和材料特性等因素进行适当调整。例如,使用挤压丝锥时,底孔直径应比切削丝锥的底孔直径略大;对于深孔攻丝,底孔直径可适当减小,以补偿攻丝过程中的弹性变形。珠海丝锥销售