商机详情 -
山东丝锥品牌
直槽丝攻特点:苏氏直槽丝攻的直槽结构简单而实用。在加工过程中,切削力沿着直槽均匀分布,使得苏氏直槽丝攻在螺纹加工时能够保持稳定的姿态。这种稳定性有助于提高加工精度,适用于对螺纹精度要求较高的场合。苏氏直槽丝攻的通用性较强,能够适应多种加工设备,无论是传统的普通车床,还是现代化的钻床、攻丝机,都能较好地发挥其作用。大容量排屑槽保证了切屑能够及时排出,即使在连续加工过程中,也能维持良好的加工状态,确保加工的顺利进行。苏式氮化钛先端丝攻,先端切削刃经氮化钛镀膜,含钴高速钢耐磨损,通孔加工时,排屑向前不划伤已加工面。山东丝锥品牌
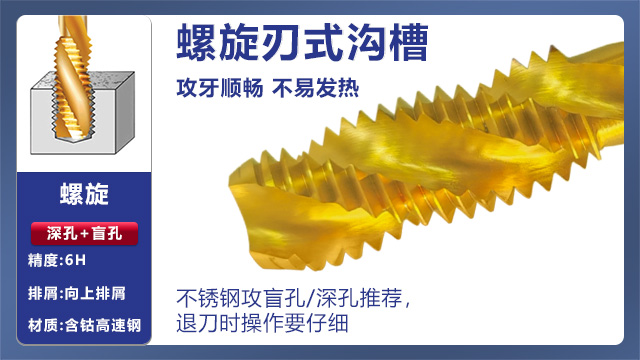
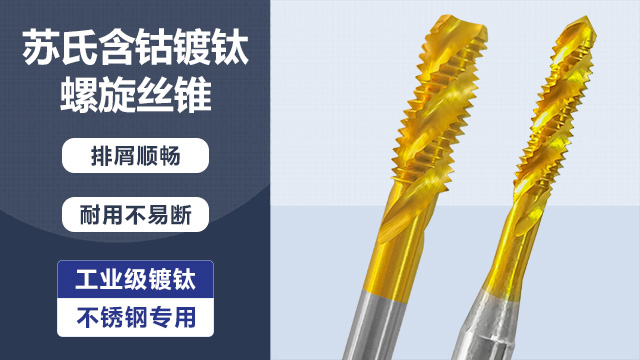
在行业内的技术交流活动中,苏氏含钴镀钛丝锥也经常被提及和推荐。其积累的十几年技术经验和可靠的性能得到了行业认可,为苏氏品牌在丝锥市场赢得了良好的声誉。苏氏含钴镀钛丝锥的使用场景多,涵盖了多个行业。除了常见的机械制造、汽车、航空航天等行业外,在家具制造、五金加工等行业也有许多应用。在家具制造中,用于连接家具零部件的螺纹加工,苏氏丝锥能够保证螺纹的质量,使家具结构更加稳固。五金加工行业中,各种五金件的螺纹加工对丝锥的要求也很高。苏氏含钴镀钛丝锥凭借其高性价比,能够满足五金加工行业对不同材料和规格螺纹加工的需求,提高了五金产品质量。高速钢丝锥现货苏氏螺旋丝攻的螺旋槽是经过精密磨削工艺加工,保证了螺旋精度,使得能够在复杂加工条件下发挥出色性能。
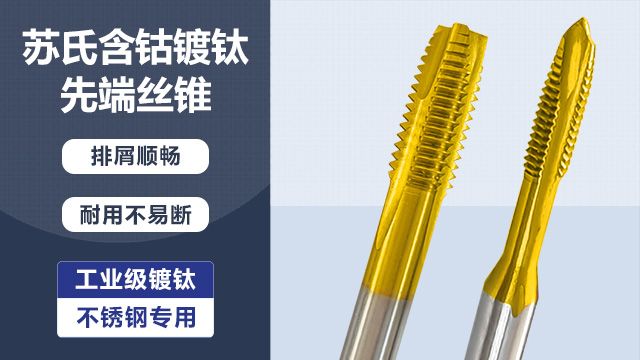
苏氏含钴镀钛加长直槽丝攻,是深孔加工的利器。采用8%含钴高速钢材质,使得苏氏含钴镀钛加长直槽丝攻基材韧性与硬度远超普通高速钢,搭配工业级镀钛涂层,膜层均匀且附着力强,耐磨性相比普通丝攻提升 3 倍以上。数控精密磨制的刃口锋利度达到微米级,切削快省力,效率比普通直槽丝攻高 40%。在不锈钢厚壁管件深孔加工中,普通丝攻因长度不足需多次接长,易导致螺纹偏斜,而苏氏含钴镀钛加长直槽丝攻能够一次成型,苏氏含钴镀钛加长直槽丝攻的直槽设计配合加长尺寸,排屑能够沿槽直出更顺畅,避免深孔内卡屑折断,尤其适合液压管的深孔攻丝。
攻丝过程中的振动会导致螺纹表面粗糙度增加、尺寸精度下降、丝锥寿命缩短等问题。因此,控制攻丝过程中的振动是保证螺纹加工质量的关键。攻丝过程中的振动主要由以下原因引起:① 机床刚性不足:机床的刚性不足会导致在攻丝过程中产生振动。解决方法是选择刚性好的机床,或对机床进行加固和改进。② 丝锥夹持不牢固:丝锥夹持不牢固会导致在攻丝过程中丝锥产生晃动,引起振动。解决方法是使用高精度的丝锥夹头,确保丝锥夹持牢固。③ 切削参数不当:切削速度过高、进给量过大或切削深度过深都会导致切削力增大,引起振动。解决方法是调整切削参数,选择合适的切削速度、进给量和切削深度。④ 丝锥几何参数不合理:丝锥的螺旋角、后角等几何参数不合理会导致切削力分布不均匀,引起振动。解决方法是优化丝锥的几何参数,使切削力分布均匀。⑤ 工件材料不均匀:工件材料的硬度、组织等不均匀会导致切削力波动,引起振动。解决方法是对工件材料进行预处理,如退火、调质等,使材料均匀。含钴成分的加入,极大地提升了苏氏镀钛丝攻的耐磨性,能够在摩擦环境中保持刃口的完整性,提高工作效率。
控制攻丝过程中振动的技术措施主要有以下几种:① 采用减振装置:在机床或丝锥夹头上安装减振装置,如阻尼器、减振垫等,可有效减少振动。② 优化切削参数:选择合适的切削速度、进给量和切削深度,避免切削力过大引起振动。③ 使用刚性好的刀具系统:选择刚性好的丝锥和夹头,确保刀具系统的整体刚性。④ 采用分步攻丝:对于大直径螺纹或深孔攻丝,可采用分步攻丝的方法,减小每次切削的切削力,降低振动。⑤ 监控加工过程:实时监控攻丝过程中的振动情况,当振动超过允许范围时,及时调整加工参数或采取其他措施。通过以上技术措施,可以有效控制攻丝过程中的振动,提高螺纹加工质量和丝锥使用寿命。对于大直径螺纹加工,可采用跳牙丝锥或螺尖丝锥,跳牙丝锥通过减少切削刃数量降低切削力。湛江丝锥厂家直销
攻丝前需对工件进行适当的预处理,如去除毛刺、氧化层等,以确保丝锥能够顺利切入材料获得良好的螺纹质量。山东丝锥品牌
丝锥的切削锥长度是指丝锥前端切削部分的长度,通常用锥度表示。切削锥长度的选择直接影响丝锥的切入性能、切削力和螺纹加工质量。根据切削锥长度的不同,丝锥可分为短锥丝锥、中锥丝锥和长锥丝锥。短锥丝锥的切削锥长度较短,锥度较大,一般为 4°~6°。短锥丝锥的切入性能较差,但切削力较小,适用于通孔攻丝和对螺纹起始部分要求不高的场合。中锥丝锥的切削锥长度适中,锥度一般为 8°~10°。中锥丝锥的切入性能和切削力都比较适中,适用于大多数场合的螺纹加工。长锥丝锥的切削锥长度较长,锥度较小,一般为 12°~14°。长锥丝锥的切入性能好,适用于盲孔攻丝和对螺纹起始部分要求较高的场合。山东丝锥品牌