商机详情 -
江苏不锈钢丝锥
多头丝锥是一种在同一轴线上具有多个切削刃的丝锥,其结构特点是在丝锥的圆周上均匀分布着多个切削刃,每个切削刃负责加工一部分螺纹。多头丝锥的主要优点是加工效率高,可明显缩短攻丝时间。多头丝锥的加工效率高主要体现在以下几个方面:① 多刃切削:多头丝锥的多个切削刃同时参与切削,每个切削刃的切削负荷减小,可采用更高的切削速度和进给量,从而提高加工效率。② 减少切削行程:由于多头丝锥的每个切削刃只加工一部分螺纹,因此丝锥的切削行程缩短,攻丝时间减少。③ 改善排屑性能:多头丝锥的容屑槽数量增多,排屑空间增大,排屑性能得到改善,可减少切屑堵塞和丝锥折断的风险。多头丝锥的缺点是结构复杂,制造难度大,成本高;对机床的动力和刚性要求较高,否则容易产生振动和噪声。苏氏镀钛先端丝攻,先端设计减少切入阻力,通孔加工效率比直槽款高 20%,攻不锈钢表面轻松不费力。江苏不锈钢丝锥
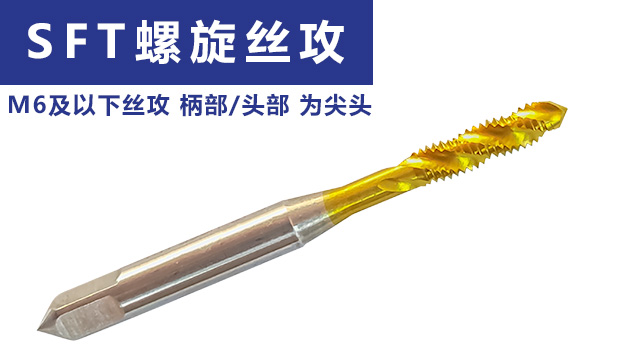
攻丝过程中扭矩异常增大是常见的问题之一,可能导致丝锥折断、螺纹表面质量下降等后果。扭矩异常的原因主要有以下几个方面:① 底孔直径过小:底孔直径过小会增加攻丝时的切削阻力,导致扭矩增大。解决方法是检查底孔直径是否符合要求,必要时调整钻头直径。② 丝锥磨损:丝锥切削刃磨损会导致切削力增大,扭矩升高。解决方法是及时更换磨损的丝锥,或对丝锥进行修磨。③ 切削参数不当:切削速度过高、进给量过大或切削深度过深都会导致扭矩增大。解决方法是调整切削参数,降低切削速度和进给量,减小切削深度。④ 切削液不足或选择不当:切削液不足会导致冷却和润滑效果不佳,增加摩擦阻力;切削液选择不当会影响其润滑性能。解决方法是增加切削液的供应量,选择合适的切削液。⑤ 材料硬度不均匀:材料硬度不均匀会导致切削力波动,引起扭矩异常。解决方法是对材料进行预处理,如退火、调质等,使材料硬度均匀。⑥ 丝锥与底孔不同轴:丝锥与底孔不同轴会导致切削力不均匀,增加扭矩。解决方法是检查丝锥和底孔的同轴度,调整机床或夹具。梅州丝锥厂家直销苏氏氮化钛先端丝攻,氮化钛涂层更加耐磨,先端通孔加工时可承受较高切削力,含钴高速钢基材强韧,不易断。
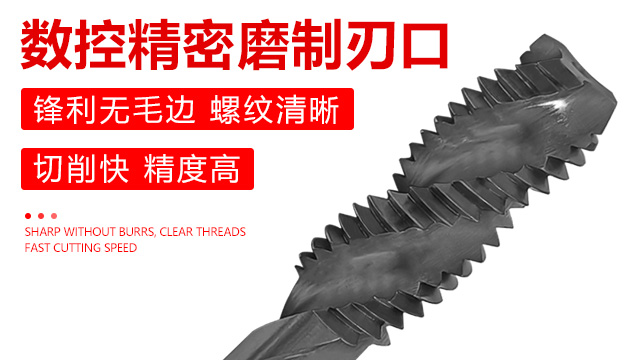
丝锥是一种用于加工内螺纹的精密工具,通过切削或塑性变形的方式在工件材料上形成螺纹。其工作原理基于螺旋运动与切削刃的协同作用:当丝锥旋转并轴向进给时,切削刃逐步切除材料或使材料发生塑性流动,从而形成与丝锥牙型一致的内螺纹。丝锥的结构通常包括柄部、切削部和导向部,柄部用于与机床或工具连接,切削部承担材料去除任务,导向部则确保丝锥沿正确方向进给。根据加工方式,丝锥可分为切削丝锥和挤压丝锥,前者通过去除材料形成螺纹,后者通过挤压材料形成螺纹,适用于不同材料和加工要求。
丝锥的表面处理技术是提高其切削性能和使用寿命的重要手段。通过表面处理,可以改善丝锥的表面硬度、耐磨性、抗粘附性和耐腐蚀性等性能。常见的丝锥表面处理技术包括涂层处理、氮化处理、镀钛处理等。涂层处理是目前应用比较广的丝锥表面处理技术之一。涂层可以在丝锥表面形成一层硬度高、耐磨性好的薄膜,有效提高丝锥的切削性能和使用寿命。常见的涂层材料有 TiN(氮化钛)、TiCN(碳氮化钛)、TiAlN(铝氮化钛)、CrN(氮化铬)等。不同的涂层材料具有不同的性能特点,适用于不同的加工材料和加工条件。例如,TiN 涂层具有较高的硬度和良好的抗粘附性,适用于加工铝合金、铜合金等有色金属;TiAlN 涂层具有优异的热稳定性和抗氧化性,适用于高速切削和难加工材料的加工。丝锥是一种精密工具,用于在金属、塑料或木材上加工内螺纹,通过切削或挤压方式形成精确的螺纹形状。
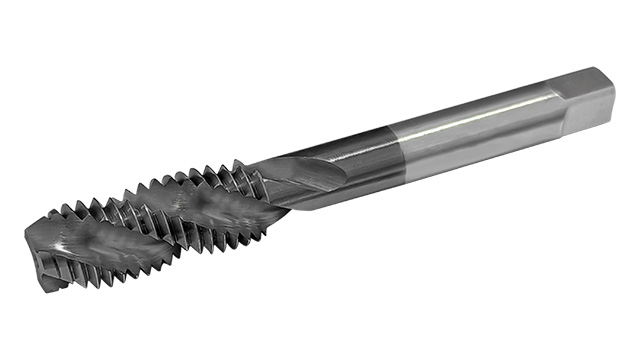
丝锥的几何参数设计直接影响攻丝效果和螺纹质量,主要包括以下几个方面:① 切削锥角:切削锥角越小,丝锥切入工件越容易,但切削力较大;切削锥角越大,切削力越小,但切入困难,易导致螺纹起始部分不完整。② 排屑槽形状:排屑槽的形状和尺寸影响切屑的排出和丝锥的强度。常见的排屑槽形状有直槽、螺旋槽和波形槽等。③ 倒锥量:倒锥量是指丝锥外径从切削部分向柄部逐渐减小的量。适当的倒锥量可减少丝锥与螺纹孔壁的摩擦,防止丝锥卡死。④ 后角:后角的作用是减少丝锥后刀面与工件的摩擦。后角过大,丝锥刃口强度降低;后角过小,摩擦加剧,易导致丝锥磨损。⑤ 螺旋角:螺旋角主要影响切屑的排出方向和切削力的分布。螺旋角越大,切屑越容易排出,但切削力也会相应增大。苏氏TiCN丝攻能凭借其高耐磨性和锋利刃口,能够突破加工时出现的硬化层,确保加工出的螺纹符合质量标准。梅州丝锥厂家直销
丝锥的材料选择需考虑加工材料的特性和加工要求,比如高速钢丝锥适用于一般材料加工。江苏不锈钢丝锥
加长镀钛直槽丝攻的深孔加工表现:在深孔螺纹加工中,镀钛直槽丝攻的大容量排屑槽设计搭配加长设计,能够将切屑从孔的深处稳定导出。深孔加工时,切屑排出路径较长,容易出现堆积堵塞,而排屑槽的大容量设计可借助丝攻的旋转力,将切屑沿着槽壁逐步向下推送,避免切屑在孔滞留。含钴高速钢的刚性支撑,使其在长距离切削过程中不易发生弯曲变形,保证螺纹的垂直度和同轴度。配合镀钛层的耐磨特性,即使在加工深度超过丝攻长度两倍的深孔时,也能保持稳定的螺纹精度。这种性能使其适用于模具型腔的深孔螺纹制作、液压油缸的内壁螺纹加工等场景,满足设备对深孔连接的强度要求。江苏不锈钢丝锥