商机详情 -
佛山进口丝锥
丝锥的制造工艺包括材料选择、锻造、轧制、切削加工、热处理、表面处理等多个环节。每个环节都对丝锥的质量和性能有着重要影响。材料选择是丝锥制造的基础,应根据丝锥的使用要求和加工材料选择合适的材料。常见的丝锥材料有高速钢、硬质合金、粉末冶金高速钢等。锻造和轧制是丝锥制造的关键环节,通过锻造和轧制可以改善材料的组织结构,提高材料的强度和韧性。切削加工是形成丝锥几何形状的重要环节,包括车削、铣削、磨削等工艺。热处理可以提高丝锥的硬度和耐磨性,常见的热处理工艺有淬火、回火等。表面处理可以改善丝锥的表面性能,如涂层处理可以提高丝锥的耐磨性和抗粘附性。丝锥的质量控制贯穿于整个制造过程,包括原材料检验、半成品检验和成品检验。原材料检验主要检查材料的化学成分、硬度、金相组织等是否符合要求。半成品检验主要检查锻造、轧制、切削加工等工序的加工质量,如尺寸精度、形状精度、表面粗糙度等。成品检验主要检查丝锥的质量,如螺纹尺寸精度、表面硬度、涂层质量等。常见的检验方法有显微镜观察、硬度测试、螺纹量规检测、涂层厚度检测等。通过严格的质量控制,可以确保丝锥的质量和性能符合要求,提高丝锥的可靠性和使用寿命。丝锥的切削速度和进给量需根据材料硬度、丝锥直径和机床性能合理选择,过高的参数易导致丝锥磨损加剧。佛山进口丝锥
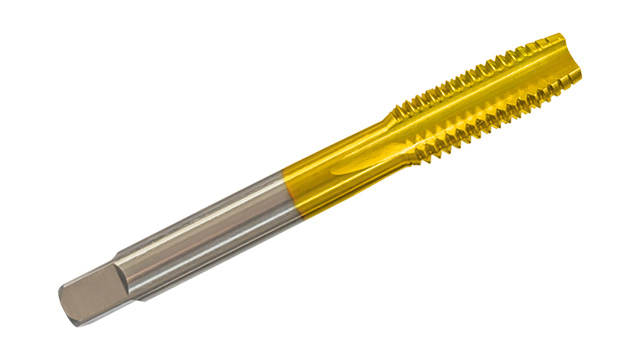
针对不锈钢、高温合金等难切削材料,苏氏TiCN 先端丝攻展现的强劲性能。苏氏TiCN 先端丝攻含钴高速钢基材的高韧性使得苏氏TiCN 先端丝攻能承受较大切削力,苏氏TiCN 先端丝攻的TiCN 涂层抗腐蚀性,能够在一些易腐蚀环境下保持丝攻的完整性能。苏氏TiCN 先端丝攻数控精密磨制的刃口锋利度高,切削阻力小,加工螺纹精度高。苏氏TiCN 先端丝攻的先端结构与排屑槽的完美配合,让切屑顺利排出,减少切削区压力,能够避免苏氏TiCN 先端丝攻折断,提升生产效率。河源丝锥销售苏氏镀钛直槽丝攻,直槽对称分布让刃口受力均匀,盲孔加工时底部残留少,含钴材质耐磨,适合断续切削工况。
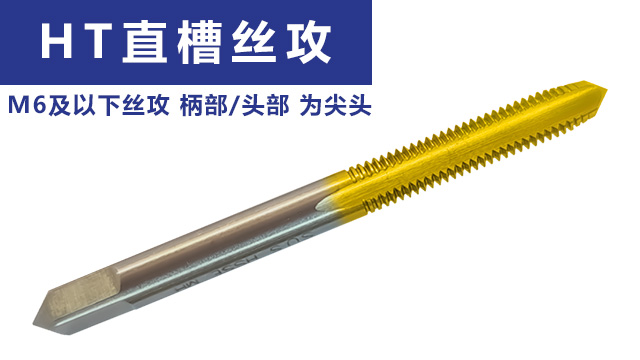
用于 2Cr13 不锈钢轴类零件的深孔螺纹加工,苏氏含钴镀钛加长直槽丝攻的能够展现出色的性能。含钴高速钢的高温硬度确保了苏氏含钴镀钛加长直槽丝攻能够在高速切削中不易变形,镀钛涂层降低丝攻的摩擦系数,使高速切削下产生的切削热温度低于普通丝攻。苏氏含钴镀钛加长直槽丝攻经过数控磨制的刃口,使得丝攻加工的直线度较高,进给平稳,加工出的螺纹光洁度达标。当加工深度超过 100mm 时,非加长丝攻需接长杆,易产生晃动,而苏氏含钴镀钛加长直槽丝攻的一体成型的加长设计能够减少振动,直槽设计在排屑在深孔中更直接,能够减少切屑堆积引发的断裂可能。
丝攻易磨损、工件报废率高,导致生产成本居高不下?苏氏镀钛直槽丝攻精确解决行业痛点!工业级镀钛工艺增强丝攻耐磨耐热性能,即使长期连续加工也不易变形,有效延长单支使用寿命,减少工具更换频次。直槽结构导向性优异,加工时牙距准确,螺纹尺寸精确,能明显减少烂牙、滑牙、螺纹不规整等问题,降低工件报废成本。产品覆盖电子、机械、汽车、五金等多个行业的常规加工需求,常规规格齐全且支持个性化定制,工厂直供模式省去中间流通环节,价格比进口品牌更具优势,性价比突出。即可获取详细产品手册、客户实测案例与具体报价,支持试用体验,满意后再批量采购,苏氏让常规加工更可靠、采购更省钱!在高温加工环境中,TiCN 涂层的耐高温特性能够保护丝攻基体不受损伤,保持丝攻的性能,确保螺纹加工质量。
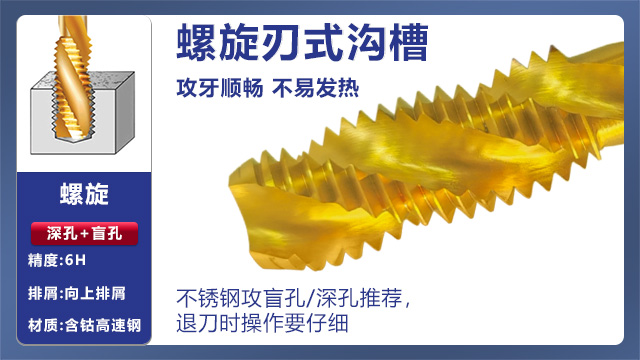
攻丝时的进给同步控制是保证螺纹加工精度的关键技术之一。在攻丝过程中,丝锥的旋转运动与轴向进给运动必须严格同步,即丝锥每转一圈,轴向进给量必须等于螺纹的螺距。否则,会导致螺纹乱扣、尺寸精度下降等问题。攻丝时的进给同步控制技术主要有以下几种:① 机械同步:传统的攻丝机采用机械同步方式,通过齿轮、丝杠等机械传动部件实现丝锥的旋转运动与轴向进给运动的同步。机械同步方式结构简单、可靠性高,但调整不便,适用于固定螺距的螺纹加工。② 电子同步:现代数控机床采用电子同步方式,通过数控系统控制伺服电机实现丝锥的旋转运动与轴向进给运动的同步。电子同步方式调整方便,可实现任意螺距的螺纹加工,且加工精度高。③ 刚性攻丝:刚性攻丝是一种特殊的电子同步方式,在攻丝过程中,数控系统严格控制主轴的旋转运动与进给轴的轴向运动,使两者保持严格的同步关系。刚性攻丝可提高螺纹加工精度和表面质量,适用于高精度螺纹加工。④ 浮动攻丝:浮动攻丝是一种通过浮动夹头实现丝锥与工件之间柔性连接的攻丝方式。
攻丝的进给运动必须与主轴旋转严格同步,否则会导致螺纹乱扣或丝锥折断,数控机床上可通过 G 指令实现同步。加长丝锥品牌
丝锥的切削液选择需根据材料类型和加工要求进行,对于铝合金加工,可选用乳化液。。佛山进口丝锥
挤压丝锥攻丝过程中的温度场分布对丝锥的磨损、螺纹质量和加工效率有着重要影响。挤压丝锥攻丝时,由于材料的塑性变形和摩擦作用,会产生大量的热量,导致温度升高。过高的温度会加速丝锥的磨损,降低螺纹表面质量,甚至导致材料退火,影响螺纹的强度。因此,分析挤压丝锥攻丝过程中的温度场分布,对于优化挤压丝锥的设计和加工参数具有重要意义。挤压丝锥攻丝过程中的温度场分布受多种因素影响,主要包括以下几个方面:① 材料特性:不同的材料具有不同的热导率和热膨胀系数,这些特性会影响热量的传递和温度场的分布。② 切削参数:切削速度、进给量等切削参数会直接影响挤压丝锥攻丝过程中的热量产生和温度分布。一般来说,切削速度越高,进给量越大,热量产生越多,温度升高越快。③ 丝锥几何参数:丝锥的几何参数如螺旋角、牙型角等会影响材料的塑性变形程度和摩擦系数,从而影响热量的产生和温度场的分布。④ 冷却润滑条件:冷却润滑条件对挤压丝锥攻丝过程中的温度场分布有着重要影响。良好的冷却润滑可以带走大量的热量,降低温度,减少丝锥的磨损。佛山进口丝锥