商机详情 -
湖北不锈钢丝锥
硬质合金丝锥的缺点是脆性较大,抗冲击性能较差,因此在使用时需注意避免剧烈的冲击和振动。粉末冶金高速钢是通过粉末冶金工艺制造的高速钢,具有均匀的组织结构和优异的性能。粉末冶金高速钢的硬度和耐磨性高于普通高速钢,韧性和抗疲劳性能也较好。粉末冶金高速钢丝锥适用于加工强度高的材料和进行高速切削。与硬质合金丝锥相比,粉末冶金高速钢丝锥的成本较低,韧性较好,但硬度和耐磨性稍逊一筹。在选择丝锥材料时,需根据加工材料的特性、加工要求和成本等因素进行综合考虑。例如,对于一般材料的加工,可选择高速钢丝锥;对于难加工材料的加工,可选择硬质合金丝锥或粉末冶金高速钢丝锥。丝锥的切削锥长度分为短锥、中锥和长锥,短锥适用于通孔攻丝,长锥则常用于盲孔攻丝的初始定位。湖北不锈钢丝锥
在行业内的技术交流活动中,苏氏含钴镀钛丝锥也经常被提及和推荐。其积累的十几年技术经验和可靠的性能得到了行业认可,为苏氏品牌在丝锥市场赢得了良好的声誉。苏氏含钴镀钛丝锥的使用场景多,涵盖了多个行业。除了常见的机械制造、汽车、航空航天等行业外,在家具制造、五金加工等行业也有许多应用。在家具制造中,用于连接家具零部件的螺纹加工,苏氏丝锥能够保证螺纹的质量,使家具结构更加稳固。五金加工行业中,各种五金件的螺纹加工对丝锥的要求也很高。苏氏含钴镀钛丝锥凭借其高性价比,能够满足五金加工行业对不同材料和规格螺纹加工的需求,提高了五金产品质量。本地附近丝锥品牌苏氏镀钛螺旋丝攻,螺旋槽呈 30° 倾斜,排屑向上更适合深孔加工,含钴基材耐磨,攻不锈钢等材料碎屑不卡滞。
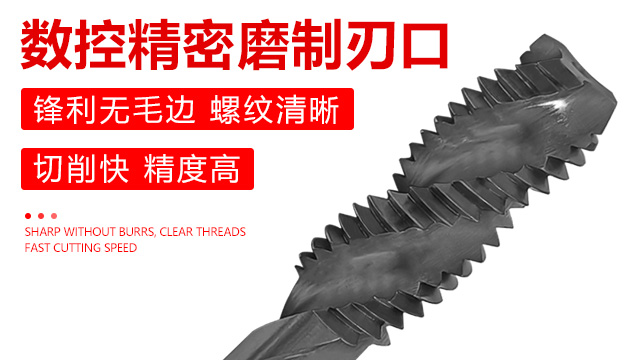
镀钛螺旋丝攻:含钴高速钢材质使镀钛螺旋丝攻具备较好的耐磨与耐用性能。螺旋槽的设计是其一大亮点,在切削过程中,切屑能够沿着螺旋槽顺利排出,排屑效果较好。工业级镀钛涂层可提升丝攻的表面硬度,改善其润滑性能,使切削过程更加流畅,降低切削力,减少丝攻折断的可能性。数控精密磨制的刃口,使其能够加工包括不锈钢在内的多种材料。螺旋丝攻适用于盲孔和一些对排屑要求较高的通孔加工,能够在不同的加工环境中展现出较好的性能。
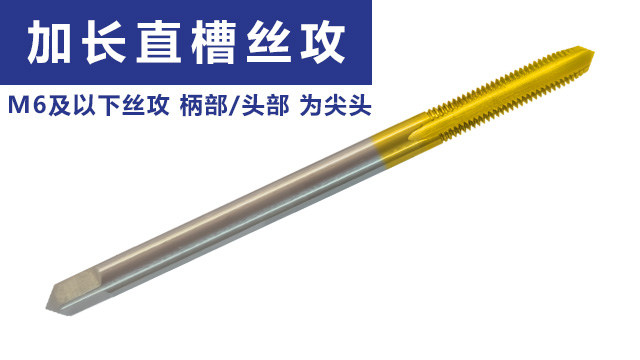
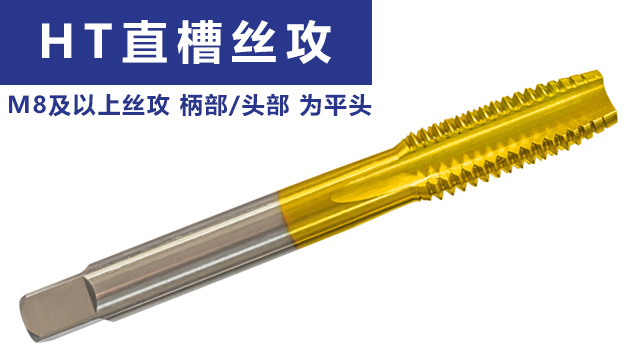
对于汽车变速箱壳体的深孔螺纹加工,苏氏含钴镀钛加长直槽丝攻是理想选择。含钴高速钢基材抗疲劳性好,工业级镀钛涂层降低丝攻摩擦系数,在加工材料时减少切削热的产生。刃口采用数控精密磨制,使得刃口锋利、切削快且加工出来的螺纹精度高。对比普通加长丝攻,其直槽设计在深孔内排屑更加稳定,苏氏含钴镀钛加长直槽丝攻在加工 45# 钢与不锈钢复合件时,普通丝攻易因排屑不畅卡断,而苏氏含钴镀钛加长直槽丝攻能够排屑顺畅,不易折断,能出色的完成 150mm 深度的螺纹加工,提升生产效率。直槽丝锥结构简单,通用性强,适用于浅孔攻丝和脆性材料加工,如铸铁、黄铜等。
苏氏含钴镀钛丝锥的耐用性为企业带来了实实在在的经济效益。由于其使用寿命长,企业无需频繁更换丝锥,减少了停机时间和生产中断的风险。这对于连续生产的企业来说尤为重要,能够保证生产线的高效运行,提高企业的生产效率,在大规模的生产线上,如家电制造生产线,使用苏氏含钴镀钛丝锥能够降低丝锥的采购成本。长期来看,耐用的丝锥能够为企业节省大量的资金,同时保证产品质量的稳定性,提升企业的市场竞争力。对于一些加工任务繁重的企业,如机械加工厂,苏氏含钴镀钛丝锥的耐用性能够减少工具库存的压力。企业不需要储备大量的丝锥,降低了库存成本,同时提高了资金的使用效率,提高的企业的生产效率,增加了企业利润丝锥的刃口锋利度对攻丝力和螺纹表面质量有影响,新丝锥使用前可进行适当的刃口钝化处理,以提高抗崩刃力。阳江丝锥电话
直槽丝锥在加工铸铁等脆性材料时表现出色,脆性材料产生的切屑多,直槽能够快递带出碎屑,防止切屑堆积。湖北不锈钢丝锥
数控磨制的尺寸精度:数控精密磨制工艺确保了苏氏丝锥的尺寸精度偏差处于较小范围。丝攻的大径、中径、小径均经过三次以上的精密校准,加工后的尺寸误差可在 0.01mm 以内,远低于行业常规的 0.03mm 标准。这种高精度使得加工出的螺纹与标准螺栓配合时,间隙均匀,避免出现过松或过紧的情况,而导致滑牙的现象。在精密仪器的连接部位加工中,如光学设备的微调机构螺纹,尺寸高精度的能保证螺纹在长期使用过程中不会因间隙过大产生晃动,影响仪器的测量精度。数控磨制还保证了苏氏丝锥刃口的对称度,使得在切削过程中各刃瓣受力均匀,进一步提升了螺纹的一致性,满足批量生产中零件的互换性要求。湖北不锈钢丝锥