商机详情 -
梅州丝锥销售
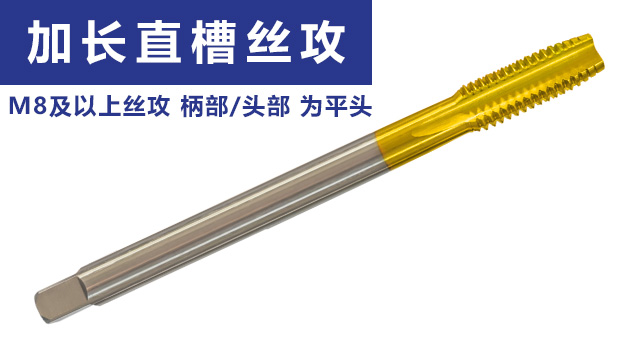
针对模具模板等需深孔攻丝的场景,苏氏含钴镀钛加长直槽丝攻表现出色。含钴高速钢基材的使得丝攻抗冲击性强,采用工业级镀钛工艺使得丝攻镀钛涂层耐高温可达 600℃,能够解决不锈钢加工时高速切削产生的切削热,导致丝攻因退火热而软化的问题。苏氏含钴镀钛加长直槽丝攻刃口经数控精密磨制,切入阻力小,相比传统丝攻切削快。对比普通加长丝攻,苏氏含钴镀钛加长直槽丝攻其直槽结构在深孔中排屑路径更短,排屑顺畅,不易折断,能稳定加工深度达 100mm 以上的螺纹孔。丝锥的磨损检测是保证加工质量的关键,可通过观察切削刃的磨损程度、测量螺纹尺寸等方式进行判断。梅州丝锥销售
盲孔攻丝是指在不通孔中加工螺纹的工艺,与通孔攻丝相比,盲孔攻丝的难度更大,需要注意以下工艺要点:① 底孔深度控制:盲孔的底孔深度应比螺纹深度大 3~5mm,以确保丝锥的切削部分能够完全进入底孔,避免丝锥与孔底碰撞。② 丝锥选择:应选择合适的丝锥类型,如螺旋槽丝锥或螺尖丝锥,以保证切屑能够顺利排出。对于深盲孔,可采用分段攻丝的方法,即先用较短的丝锥攻到一定深度,再用较长的丝锥继续攻丝。③ 切削参数调整:盲孔攻丝时,切削速度和进给量应适当降低,以减少切削力和扭矩,防止丝锥折断。同时,应增加切削液的供应量,以提高冷却和润滑效果。④ 排屑方式:盲孔攻丝的排屑困难,可采用以下方法改善排屑:定期退出丝锥,清理切屑;采用高压切削液冲洗切屑;使用具有内冷功能的丝锥,将切削液直接输送到切削区域。⑤ 螺纹深度控制:可使用深度规或限位装置来控制丝锥的攻丝深度,确保螺纹深度符合要求。在盲孔攻丝过程中,还需注意观察加工状态,如切削声音、加工扭矩等,发现异常情况应及时停机检查,排除故障后再继续加工。比较好的丝锥商家直槽丝锥在加工铸铁等脆性材料时表现出色,脆性材料产生的切屑多,直槽能够快递带出碎屑,防止切屑堆积。
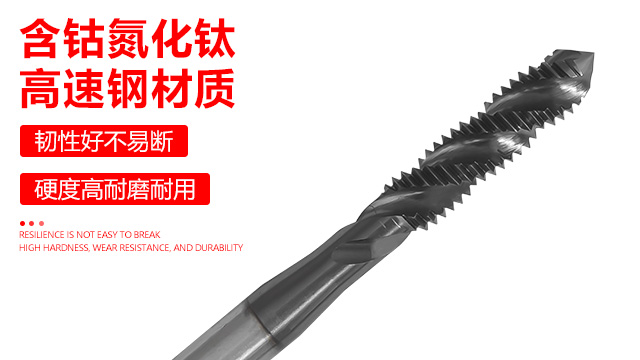
丝锥的柄部设计直接影响其与机床或工具的连接可靠性和传动效率。常见的丝锥柄部形式包括直柄、方榫柄、莫氏锥柄等。直柄丝锥的柄部直径与切削部分直径相同,通常用于小直径丝锥和机用丝锥。直柄丝锥与机床主轴的连接方式有多种,如弹簧夹头夹紧、液压夹头夹紧、热装夹头等。方榫柄丝锥的柄部为方形,用于手动攻丝时与丝锥扳手配合使用。方榫的尺寸根据丝锥的直径确定,常见的方榫尺寸有 6×6mm、8×8mm、10×10mm 等。莫氏锥柄丝锥的柄部为莫氏锥度,用于与机床主轴的莫氏锥孔配合。莫氏锥柄丝锥具有较高的同轴度和连接刚度,适用于高精度螺纹加工。在选择丝锥柄部形式时,需根据机床的类型、加工要求和丝锥的尺寸等因素进行综合考虑。例如,对于数控机床,通常采用直柄丝锥,并配以高精度的夹头,以确保丝锥的定位精度和切削稳定性。
丝锥的精度等级是指丝锥加工出的螺纹尺寸与标准螺纹尺寸的符合程度。丝锥的精度等级通常分为多个级别,如 H1、H2、H3 等,不同级别对应不同的螺纹公差范围。H1 级丝锥的精度比较高,加工出的螺纹尺寸比较接近标准尺寸;H2 级丝锥的精度次之,适用于一般精度要求的螺纹加工;H3 级丝锥的精度较低,适用于对螺纹精度要求不高的场合。在选择丝锥的精度等级时,需根据产品的使用要求和螺纹的配合性质来确定。例如,对于要求较高的螺纹连接,如发动机缸体上的螺纹,应选择 H1 或 H2 级丝锥;对于一般的机械零件螺纹,可选择 H2 或 H3 级丝锥。此外,丝锥的精度等级还与加工材料和加工工艺有关。对于硬度较高的材料,如淬火钢,由于加工过程中材料的弹性变形较大,应选择精度等级较高的丝锥;对于硬度较低的材料,如铝合金,可选择精度等级较低的丝锥。在实际生产中,为确保螺纹加工质量,可通过测量螺纹的中径、小径等尺寸来检验丝锥的精度等级是否合适,并根据测量结果调整丝锥的选择或加工参数。丝锥是一种精密工具,用于在金属、塑料或木材上加工内螺纹,通过切削或挤压方式形成精确的螺纹形状。
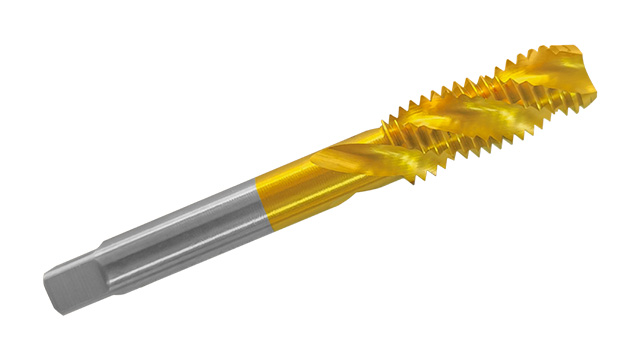
氮化钛涂层优势:氮化钛涂层以其高硬度受到关注,苏氏丝锥上的氮化钛涂层为丝锥提供了保护。高硬度的涂层使得丝锥在加工过程中能够较好地抵抗磨损,尤其是在加工硬度较高的材料时,氮化钛涂层能够保持丝锥刃口的锋利度,确保加工的顺利进行。氮化钛涂层还具有良好的热稳定性,在高速切削产生高温的情况下,依然能够保持其性能,不会因温度升高而发生软化或脱落。此外,氮化钛涂层的化学稳定性较好,能够抵抗一些化学物质的侵蚀,有助于提高苏氏氮化钛丝锥的耐用性和可靠性。丝锥尖锐的头部能够引导丝锥进入工件减少了初始切削时的阻力,使丝锥能够更顺畅地切入材料,提高加工效率。TICN丝锥采购
苏氏镀钛螺旋丝攻,螺旋槽呈 30° 倾斜,排屑向上更适合深孔加工,含钴基材耐磨,攻不锈钢等材料碎屑不卡滞。梅州丝锥销售
丝锥柄部与机床主轴的连接方式直接影响丝锥的定位精度、切削稳定性和加工质量。常见的丝锥柄部与机床主轴的连接方式有以下几种:① 直柄夹紧:直柄丝锥通过弹簧夹头、液压夹头或热装夹头等方式与机床主轴连接。直柄夹紧方式结构简单、安装方便,适用于小直径丝锥和高速切削。但直柄夹紧方式的定位精度相对较低,切削稳定性较差,适用于一般精度要求的螺纹加工。② 莫氏锥柄连接:莫氏锥柄丝锥通过莫氏锥度与机床主轴的莫氏锥孔配合连接。莫氏锥柄连接方式具有较高的定位精度和连接刚度,适用于高精度螺纹加工。但莫氏锥柄连接方式的安装和拆卸相对复杂,需要使用对应工具。③ 圆柱柄端面键连接:圆柱柄端面键丝锥通过端面键与机床主轴的键槽配合连接。圆柱柄端面键连接方式具有较高的扭矩传递能力和定位精度,适用于大直径丝锥和高扭矩切削。但圆柱柄端面键连接方式的结构复杂,制造成本较高。④ 侧固式夹紧:侧固式丝锥通过侧面的螺钉与机床主轴的侧固槽配合连接。侧固式夹紧方式具有较高的扭矩传递能力和定位精度,适用于大直径丝锥和高扭矩切削。但侧固式夹紧方式的安装和拆卸相对复杂,需要使用**工具。梅州丝锥销售