商机详情 -
高钴丝锥推荐
难加工材料如不锈钢、钛合金、高温合金等的攻丝是机械加工中的难点之一。这些材料硬度高、韧性大、导热性差,攻丝时容易出现丝锥磨损快、折断、螺纹表面质量差等问题。为解决这些问题,可采用分步攻丝工艺。分步攻丝工艺是指将螺纹加工分成多个步骤进行,每个步骤使用不同的丝锥或加工参数,逐步完成螺纹加工。分步攻丝工艺的主要优点是可以减小每次切削的切削力和扭矩,降低丝锥的磨损和折断风险,提高螺纹加工质量。分步攻丝工艺通常包括以下几个步骤:① 预钻孔:使用比丝锥直径略小的钻头预钻孔,以确定螺纹的位置和方向。预钻孔的直径应根据材料的特性和丝锥的类型来确定,一般为螺纹小径的 0.9~0.95 倍。② 初攻:使用初攻丝锥进行初次攻丝。初攻丝锥的切削锥长度较长,锥度较小,便于切入材料。初攻时,应采用较低的切削速度和进给量,以减小切削力和扭矩。③ 复攻:使用复攻丝锥进行第二次攻丝。复攻丝锥的切削锥长度较短,锥度较大,用于进一步加工螺纹,提高螺纹的尺寸精度和表面质量。复攻时,可适当提高切削速度和进给量。④ 精攻:对于精度要求较高的螺纹,可使用精攻丝锥进行第三次攻丝。平头的苏氏含钴镀钛丝锥特别适用于盲孔加工在盲孔加工中,平头能够更好地与孔底接触,均匀地施加切削力。高钴丝锥推荐
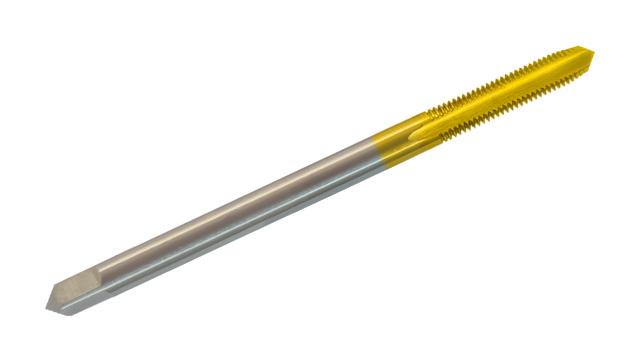
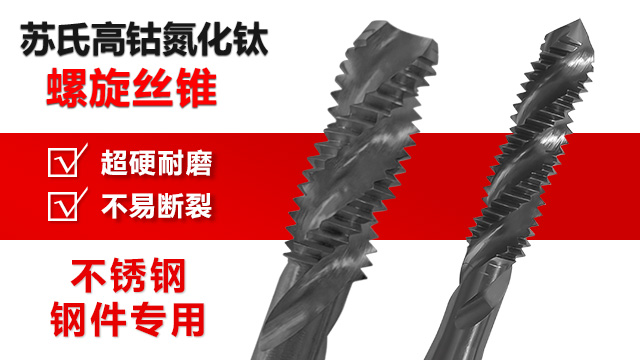
苏氏TiCN 螺旋丝攻凭借着出色的性能,在硬料加工中脱颖而出。苏氏TiCN 螺旋丝攻含钴高速钢材赋予其抗变形能力,TiCN 涂层则提升了苏氏TiCN 螺旋丝攻的表面耐磨性与抗氧化性,可轻松应对不锈钢等一些硬料材料。苏氏TiCN 螺旋丝攻的刃口经数控精密磨制,锋利耐磨,切削轻快,使得苏氏TiCN 螺旋丝攻加工效率提升。苏氏TiCN 螺旋丝攻的螺旋排屑槽经科学角度设计,确保了苏氏TiCN 螺旋丝攻排屑顺畅,避免卡屑导致的丝攻断裂,保持苏氏TiCN 螺旋丝攻在加工过程的连续性与稳定性。进口丝锥招商加盟苏氏镀钛直槽丝攻,直槽对称分布让刃口受力均匀,盲孔加工时底部残留少,含钴材质耐磨,适合断续切削工况。
丝锥的精度等级是指丝锥加工出的螺纹尺寸与标准螺纹尺寸的符合程度。丝锥的精度等级通常分为多个级别,如 H1、H2、H3 等,不同级别对应不同的螺纹公差范围。H1 级丝锥的精度比较高,加工出的螺纹尺寸比较接近标准尺寸;H2 级丝锥的精度次之,适用于一般精度要求的螺纹加工;H3 级丝锥的精度较低,适用于对螺纹精度要求不高的场合。在选择丝锥的精度等级时,需根据产品的使用要求和螺纹的配合性质来确定。例如,对于要求较高的螺纹连接,如发动机缸体上的螺纹,应选择 H1 或 H2 级丝锥;对于一般的机械零件螺纹,可选择 H2 或 H3 级丝锥。此外,丝锥的精度等级还与加工材料和加工工艺有关。对于硬度较高的材料,如淬火钢,由于加工过程中材料的弹性变形较大,应选择精度等级较高的丝锥;对于硬度较低的材料,如铝合金,可选择精度等级较低的丝锥。在实际生产中,为确保螺纹加工质量,可通过测量螺纹的中径、小径等尺寸来检验丝锥的精度等级是否合适,并根据测量结果调整丝锥的选择或加工参数。
丝锥的切削锥长度是指丝锥前端切削部分的长度,通常用锥度表示。切削锥长度的选择直接影响丝锥的切入性能、切削力和螺纹加工质量。根据切削锥长度的不同,丝锥可分为短锥丝锥、中锥丝锥和长锥丝锥。短锥丝锥的切削锥长度较短,锥度较大,一般为 4°~6°。短锥丝锥的切入性能较差,但切削力较小,适用于通孔攻丝和对螺纹起始部分要求不高的场合。中锥丝锥的切削锥长度适中,锥度一般为 8°~10°。中锥丝锥的切入性能和切削力都比较适中,适用于大多数场合的螺纹加工。长锥丝锥的切削锥长度较长,锥度较小,一般为 12°~14°。长锥丝锥的切入性能好,适用于盲孔攻丝和对螺纹起始部分要求较高的场合。苏氏TiCN丝攻的TiCN 涂层具有高温稳定性,在高速切削产生大量热量时,能够阻隔热量,避免丝攻因过热而软化。
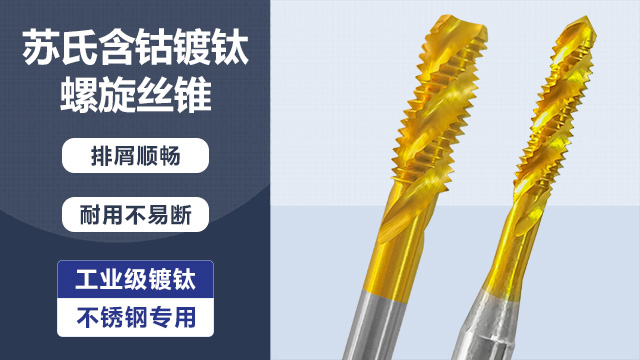
氮化钛涂层优势:氮化钛涂层以其高硬度受到关注,苏氏丝锥上的氮化钛涂层为丝锥提供了保护。高硬度的涂层使得丝锥在加工过程中能够较好地抵抗磨损,尤其是在加工硬度较高的材料时,氮化钛涂层能够保持丝锥刃口的锋利度,确保加工的顺利进行。氮化钛涂层还具有良好的热稳定性,在高速切削产生高温的情况下,依然能够保持其性能,不会因温度升高而发生软化或脱落。此外,氮化钛涂层的化学稳定性较好,能够抵抗一些化学物质的侵蚀,有助于提高苏氏氮化钛丝锥的耐用性和可靠性。螺旋槽丝锥的排屑性能优异,能够有效避免切屑堵塞,尤其适用于深孔攻丝和盲孔加工。阳江比较好的丝锥
苏氏镀钛先端丝攻,先端设计减少切入阻力,通孔加工效率比直槽款高 20%,攻不锈钢表面轻松不费力。高钴丝锥推荐
针对不锈钢、高温合金等难切削材料,苏氏TiCN 先端丝攻展现的强劲性能。苏氏TiCN 先端丝攻含钴高速钢基材的高韧性使得苏氏TiCN 先端丝攻能承受较大切削力,苏氏TiCN 先端丝攻的TiCN 涂层抗腐蚀性,能够在一些易腐蚀环境下保持丝攻的完整性能。苏氏TiCN 先端丝攻数控精密磨制的刃口锋利度高,切削阻力小,加工螺纹精度高。苏氏TiCN 先端丝攻的先端结构与排屑槽的完美配合,让切屑顺利排出,减少切削区压力,能够避免苏氏TiCN 先端丝攻折断,提升生产效率。高钴丝锥推荐