商机详情 -
清远特长丝锥
多头丝锥是一种在同一轴线上具有多个切削刃的丝锥,其结构特点是在丝锥的圆周上均匀分布着多个切削刃,每个切削刃负责加工一部分螺纹。多头丝锥的主要优点是加工效率高,可明显缩短攻丝时间。多头丝锥的加工效率高主要体现在以下几个方面:① 多刃切削:多头丝锥的多个切削刃同时参与切削,每个切削刃的切削负荷减小,可采用更高的切削速度和进给量,从而提高加工效率。② 减少切削行程:由于多头丝锥的每个切削刃只加工一部分螺纹,因此丝锥的切削行程缩短,攻丝时间减少。③ 改善排屑性能:多头丝锥的容屑槽数量增多,排屑空间增大,排屑性能得到改善,可减少切屑堵塞和丝锥折断的风险。多头丝锥的缺点是结构复杂,制造难度大,成本高;对机床的动力和刚性要求较高,否则容易产生振动和噪声。镀钛直槽丝攻属苏氏精品,适合盲孔浅攻,含钴高速钢抗磨损,镀钛层提升寿命,加工难加工材料不易崩刃。清远特长丝锥
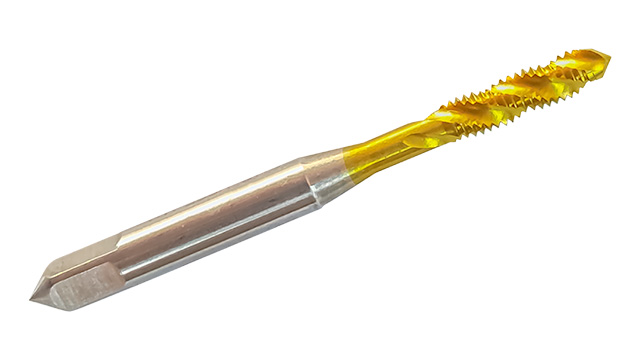
苏氏TiCN 螺旋丝攻专为提升难加工材料加工效率而生。苏氏TiCN 螺旋丝攻采用含钴高速钢材的做为基体,搭配 TiCN 涂层的高耐磨性下,使得苏氏TiCN 螺旋丝攻兼顾了硬度和刚度。苏氏TiCN 螺旋丝攻经过数控精密磨制的刃口,使得切削能力能够确保每一次切削快轻松不费力,螺纹尺寸精度较高。能够满足汽车机械零件下对加工螺纹精度较高的要求,苏氏TiCN 螺旋丝攻螺旋槽的螺旋角经过数控设计,在加工粘性较高的钢件下也能排屑顺畅,避免切屑堵塞导致的丝攻卡死或折断,提升加工安全性与刃具寿命。山东高速钢丝锥苏氏TiCN丝攻在自动化加工中能够与设备的高速运转相匹配,丝攻能够轻松切削工件材料,提升生产效率。
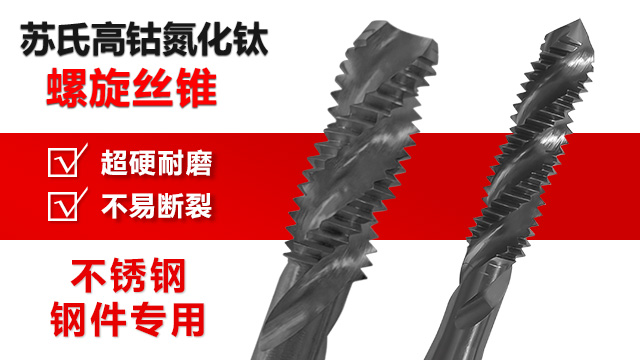
直槽丝锥是结构比较简单、应用比较广的丝锥类型之一。其排屑槽为直线形,与丝锥轴线平行。直槽丝锥的优点是结构简单、制造容易、成本低,适用于各种材料的浅孔攻丝和通孔攻丝。直槽丝锥的缺点是排屑性能较差,切屑容易在容屑槽内堆积,导致丝锥折断或螺纹表面质量下降。因此,直槽丝锥不适用于深孔攻丝和盲孔加工。在使用直槽丝锥时,需注意控制切削参数,避免产生过长的切屑。对于脆性材料,如铸铁、黄铜等,直槽丝锥的排屑问题相对较小,因为脆性材料的切屑容易折断。对于韧性材料,如钢、铝合金等,可采用较小的进给量和较高的切削速度,以减少切屑的长度,提高排屑性能。
想提升难加工材料的螺纹加工质量与效率?这款苏氏TiCN 先端丝攻是明智之选。含钴高速钢基材为苏氏TiCN 先端丝攻提供了出色的刚性和韧性,苏氏TiCN 先端丝攻TiCN 涂层的低摩擦系数能够减少切削热产生,使得苏氏TiCN 先端丝攻能够适合高速加工。苏氏TiCN 先端丝攻数控磨制的刃口精度较高,加工出来的螺纹尺寸精度高,表面光滑,能够满足一些高新科技对螺纹精度较高的要求。苏氏TiCN 先端丝攻的先端排屑设计能够切屑顺畅排出,避免堆积造成的加工误差与丝攻损坏和对螺纹表面划伤,降低折断和滑牙的概率,延长苏氏TiCN 先端丝攻的使用寿命。螺旋槽丝锥的螺旋排屑槽,能够像螺丝一样沿着螺纹方向推进,切削力分布更为均匀。
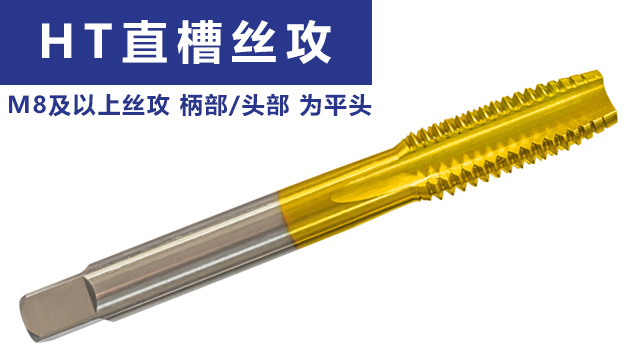
排屑设计:苏氏丝锥采用了大容量排屑槽设计,这一设计对于保证加工过程的顺利进行较为重要。在螺纹加工过程中,会产生大量的切屑,如果不能及时排出,切屑容易堆积在丝锥的沟槽内,可能导致丝锥折断、加工精度下降等问题。大容量排屑槽能够容纳更多的切屑,并为切屑的排出提供足够的空间,使切屑能够顺畅地排出工件。不同类型的丝锥,如先端丝攻向前排屑、螺旋丝攻沿螺旋槽排屑、直槽丝攻通过直槽排屑,都能根据自身的特点,发挥排屑槽的作用,能够满足一些对加工稳定性和工作效率较高的要求。含钴成分的加入,极大地提升了苏氏镀钛丝攻的耐磨性,能够在摩擦环境中保持刃口的完整性,提高工作效率。茂名丝锥品牌推荐
苏氏丝攻平头设计避免了尖头在盲孔底部可能产生的应力集中问题,保证了盲孔底部螺纹的加工质量。清远特长丝锥
针对不锈钢、合金钢件等难加工材料,苏氏 TiCN 先端丝攻能够展现其出色的性能。含钴高速钢基材为苏氏 TiCN 先端丝攻提供了刚性,配合 TiCN 涂层形成双重保护,大幅降低苏氏 TiCN 先端丝攻切削时的磨损。数控精密磨削工艺让刃口精度达到微米级,切削阻力小,使得苏氏 TiCN 先端丝攻在加工螺纹光洁度高。先端排屑结构设计使得丝攻在加工时,排屑路径通畅,能够减少加工阻力,从而避免因积屑引发的断裂问题和切屑划伤螺纹表面,因此苏氏 TiCN 先端丝攻实现并且满足对一些机械零件生产下对螺纹较高要求的加工。清远特长丝锥