商机详情 -
东莞高钴麻花钻头采购
苏氏锥柄钻以结构稳定性与加工适配性为亮点,锥柄设计符合工业通用标准,无需额外适配件即可与各类机床主轴准确对接,安装便捷且夹持牢固,为加工奠定基础。钻体采用一体化成型工艺,结构紧密坚固,抗弯强度出色,在处理大孔径钻孔或厚壁工件时,不易弯曲变形,确保加工过程的稳定性。钻头材质选用高速钢基材,经过严格的热处理流程,表面硬度与内部韧性达到均衡状态,既能应对钢材、合金等硬质材料的切削,又能避免刃口崩损。刃口经过多道精细打磨,锋利度持久,切削过程中能能够分散压力,减少工件变形可能,确保孔径尺寸准确。排屑槽内壁光滑,螺旋升角经过科学计算,可快速导出切削碎屑,降低刃口磨损,延长钻头使用寿命,适用于机械加工、汽车零部件制造、工程机械维修等加工场景。苏氏高钴加长钻长 150 到 300mm,工业里钻深孔刚好,4 到 13mm 的孔能钻,耐磨的特性也很实用。东莞高钴麻花钻头采购
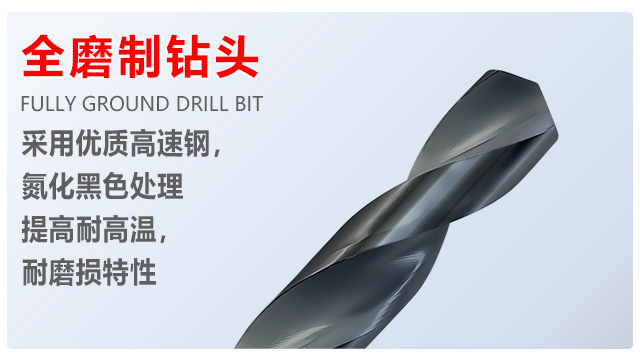
苏氏锥柄钻凭借标准化设计与可靠性能,成为工业加工中的常用工具。锥柄结构符合莫氏锥度规范,与各类机床、钻床的主轴适配性强,安装拆卸便捷,能快速切换作业场景,提升加工灵活性。钻体经精密数控加工,尺寸精度高,钻尖与刃口的角度一致性好,确保每一次钻孔都能达到稳定的效果,避免因工具误差影响产品质量。钻头材质选用高纯度高速钢,经过严格的质量检测,材质均匀无杂质,硬度分布合理,在加工厚板、型材等难度较高的工件时,仍能保持锋利的切削能力,不易变钝。排屑槽的螺旋设计充分考虑了不同材质的切削特性,可快速排出各类碎屑,减少卡钻风险,同时降低刃口积热,延长钻头使用寿命。该产品适用于机械加工、五金制造、重型设备维修等多场景,是兼顾实用性与稳定性的专业钻孔工具。汕头特长麻花钻头专卖店工业里钻难加工材料,选苏氏高钴钻准没错,8% 的钴让钻头更耐磨,能较快且轻松处理,少了不少麻烦。
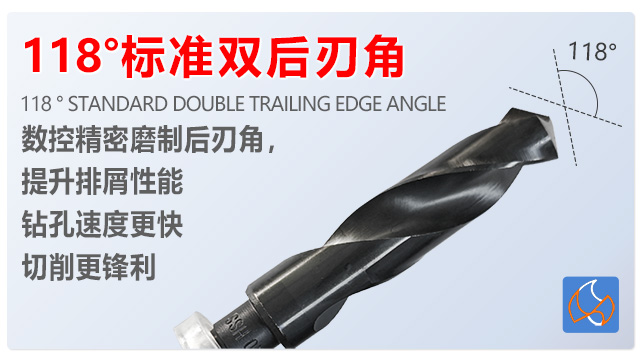
苏氏 1/2 柄钻凭借标准化设计与质量工艺,成为多场景钻孔作业的推荐工具。12.7mm 通用柄径符合行业标准,安装拆卸便捷,无需多次更换夹头工具,提升作业灵活性,适配台钻、立式钻床、便携式电钻等各类设备。钻体经精密数控加工,尺寸精度高,钻尖与刃口的角度一致性强,确保每一次钻孔都能达到稳定的精度效果,避免因工具误差导致的加工缺陷。钻头材质选用高纯度高速钢,经过严格的热处理流程,表面硬度高、内部韧性好,在加工厚板、型材等难度较高的工件时,仍能保持锋利的切削能力,不易变钝。排屑槽的螺旋设计充分考虑了不同材质的切削特性,可较快排出不同类型的碎屑,减少卡钻可能性,同时降低刃口磨损,延长钻头使用寿命。此外,钻头的防锈防腐处理到位,适用于室内外多种作业环境,无论是工业批量生产、机械维修还是家装施工,都能提供可靠的钻孔支持。
专为重载钻孔作业设计,苏氏高钴钻的高钴材质提升了刀体的承载能力与抗磨损性能,能应对大直径、高负荷的金属钻孔需求。刀体截面尺寸优化,刚性更强,在重载切削时不易出现弯曲或断裂,确保作业安全与加工精度。 切削刃宽度适中,切削受力均匀,可降低重载加工时的振动,提升钻孔稳定性。 螺旋槽设计兼顾排屑效率与散热性能,减少重载切削时的热量堆积,适用于重型机械加工、厚板金属钻孔、大型零部件制造等重载场景,满足高硬度作业需求。工业重型加工用苏氏锥柄钻,莫氏锥柄接上很稳,能做 13 到 40mm 的大钻头,大尺寸钻孔不用愁。
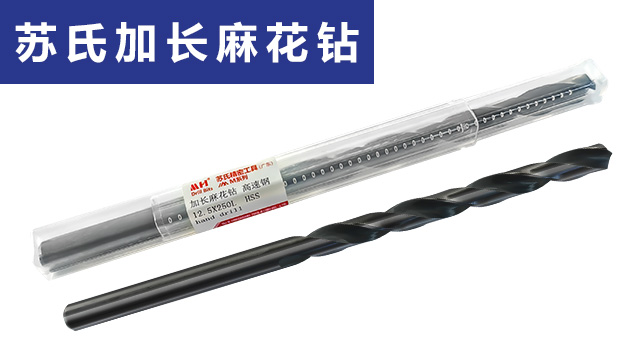
石油机械配件厂在加工深孔油管零件时,普通钻头因长度限制,无法一次性完成深孔钻削,只能采用分段钻孔的方式。这种方式不*操作繁琐,而且极易导致孔的精度不足,影响油管的正常使用。苏氏加长麻花钻长度可达 600mm,能够一次性完成深孔油管的钻削,无需分段操作。并且,其刃径范围合理,能够满足油管不同尺寸孔的加工需求。在加工过程中,苏氏加长麻花钻能够保证油管深孔的高精度,减少了因孔精度不够而需要进行的反复修正工作。石油机械配件厂采用苏氏加长麻花钻后,加工效率显著提高,因孔精度问题导致的油管报废率大幅降低,能够满足石油机械配件对精度较高的质量要求,为石油机械配件厂的稳定运行提供了有力支持。 工业用苏氏氮化钻很划算,性能稳定还不贵,给大规模加工提供好选择,帮企业减少开支。安徽铝用麻花钻头哪家好
工业深孔加工常用苏氏加长钻,100 到 600mm 的长度够深,1 到 16mm 的规格常用,用着很实用。东莞高钴麻花钻头采购
在一些重型五金加工场景中,如大型机械零件加工、钢结构钻孔等,普通钻头往往因强度不足,无法承受高硬度的切削负荷,容易出现钻头断裂、崩刃等问题,导致加工中断,增加生产成本。苏氏锥柄钻采用高硬度合金材质制作,经过特殊热处理工艺,提升了钻身整体强度与韧性,能够承受重型加工场景下的高硬度切削负荷。即便在加工厚壁钢结构件或大型金属法兰盘时,也能保持良好的切削性能,不易出现断裂或崩刃。这种出色的抗负荷能力,让重型五金加工更加轻松不费力,减少因工具损坏导致的加工延误与成本增加,确保重型加工任务的顺利完成。东莞高钴麻花钻头采购