商机详情 -
东莞进口麻花钻头大概价格
不锈钢深孔加工粘刀、发热严重、钻头易磨损?苏氏高钴加长钻采用高钴高速钢材质,钴元素提升刀体高温硬度与耐磨性,轻松应对不锈钢高硬度、强粘性特性,彻底解决粘刀、磨损快的痛点。 加长刀体长度能够适配深孔加工,刚性充足,钻孔时不易抖动,保障深孔垂直度与同轴度。 切削刃角度经特殊优化,减少切削阻力与热量产生,配合顺畅螺旋槽设计,顺畅排出碎屑与热量,避免工件过热变形。 适用于不锈钢设备制造、管道深孔加工等场景,采购后大幅降低不锈钢深孔加工损耗,提升加工效率。苏氏 1/2 柄钻夹持稳定性强,钻孔时晃动小、孔径精密磨制误差小,兼容标准钻夹头,操作灵活适配多场景加工。东莞进口麻花钻头大概价格
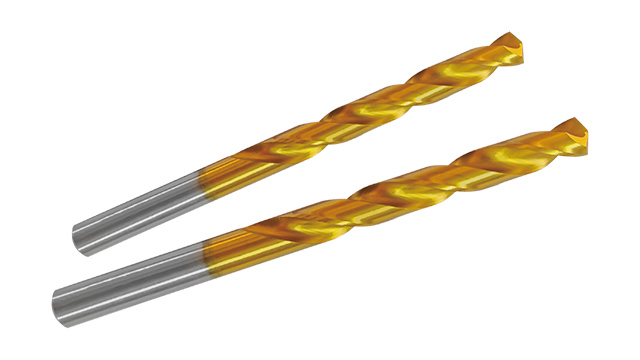
精密深孔加工对孔径精度、孔壁光滑度要求高,普通加长钻难以满足?苏氏高钴加长钻采用高钴细晶粒高速钢,经精磨与多道热处理工艺,尺寸公差经数控精密磨制,钻孔直径误差极小,确保精密加工需求。加长刀体采用抗振设计,减少钻孔过程中的抖动,配合精细研磨的切削刃,切削平稳,孔壁光滑无毛刺,无需后续打磨处理。螺旋槽表面光滑,排屑顺畅,避免碎屑划伤孔壁,适用于仪器仪表、电子设备、精密模具等对一些精密要求较高的场景,采购后轻松达到精密深孔加工标准,提升产品品质。东莞高钴麻花钻头推荐工业里钻大孔就找苏氏锥柄钻,莫氏锥柄接上设备很稳,能做不少大规格的,重型加工时用着特别顺手。
低压便携式设备钻孔动力不足、加长钻头易卡顿?苏氏加长钻针对低压设备特性优化刀体设计,轻量化打造同时保证刚性,降低设备负载,避免动力不足导致的钻孔停滞。切削刃经特殊处理,锋利度提升,减少切削阻力,适配低压手电钻、小型便携式钻床等设备,即使户外无电源场景也能顺畅作业。螺旋槽排屑顺畅,进一步降低钻孔阻力,避免因卡顿导致的钻头损坏,延长设备与钻头使用寿命。防锈涂层处理,适应户外潮湿环境,采购后可满足户外施工、移动维修等低压作业场景需求,提升作业灵活性。
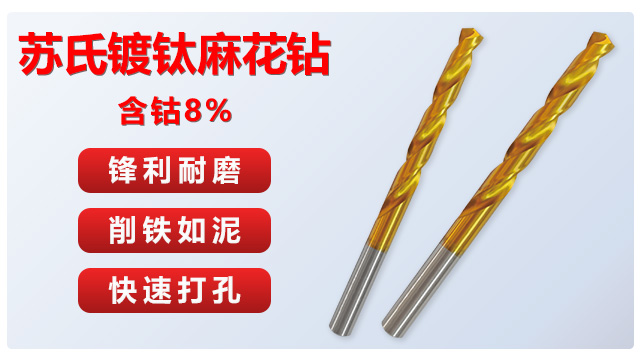
在深孔加工过程中,普通钻头容易因排屑不畅导致切屑堆积在孔内,不*会卡住钻头,还会加剧钻头磨损,甚至划伤孔壁影响加工质量。苏氏锥柄钻针对深孔加工需求,优化了排屑槽结构,采用大螺旋角与宽排屑槽设计,能够较快将深孔内的切屑排出。即便在钻削深度超过 5 倍孔径的深孔时,也能保持顺畅的排屑效果,避免切屑在孔内堆积。顺畅的排屑不*减少了钻头与切屑的摩擦,延长了钻头使用寿命,还能保证深孔内壁的光滑度与精确性,减少因排屑问题导致的加工中断与质量缺陷。工业里钻难加工的材料,苏氏高钴钻很给力,有 8% 的钴加持特别耐磨,干活的时候不用老停手换钻头。
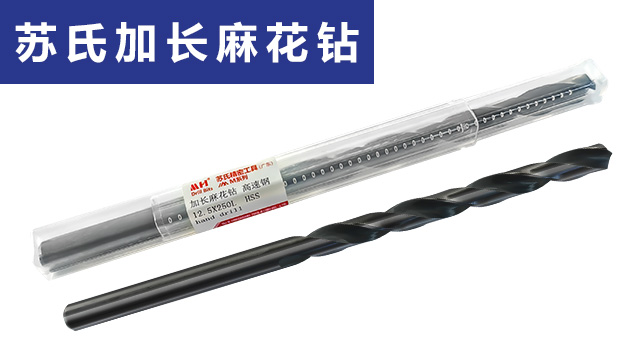
汽车零部件制造厂在加工发动机曲轴这类高温部件时,普通钻头根本扛不住。曲轴钻孔时,由于金属之间的剧烈摩擦,局部温度会因为切削热且升高,普通钻头遇到这样的高温,刃口很容易软化,甚至直接断裂。一旦钻头断裂,不*要花时间取出断在工件里的钻头,还可能导致整个曲轴报废,损失不小。苏氏高钴麻花钻在高速钢里添加了 8% 的钴元素,抗高温能力得到了极大提升。用它来加工发动机曲轴,就算面对钻孔时的高温,也能保持稳定的性能,不会轻易软化或断裂。不*能顺利完成钻孔作业,钻出的孔精度也能满足要求,不用再担心因钻头问题导致工件报废。这让汽车零部件制造厂的生产流程更顺畅,减少了不必要的损耗,也降低了生产成本,同时还能保证曲轴的加工质量,为后续发动机组装提供可靠的零部件。苏氏加长钻 1~16mm 规格适配多种工业孔径需求,100~600mm 长度可深入工件,轻松完成工业深孔加工任务。广东钨钢麻花钻头品牌推荐
工业钻孔就选苏氏 1/2 柄钻!通用柄部设计,适配各类设备,安装轻松,操作便捷,为工业加工带来出色的体验。东莞进口麻花钻头大概价格
狭窄空间钻孔难、常规钻头无法触及?苏氏加长钻凭借修长刀体设计,轻松深入设备缝隙、构件内侧等狭小区域,解决隐蔽位置钻孔痛点。刀体采用高硬度合金材质,淬火处理后硬度达标,远距离作业时仍能保持稳定,避免因刀体过长导致的抖动偏移,确保钻孔精度。切削刃经精细研磨,锋利耐用,可应对碳钢、木材、塑料等多种材质,排屑顺畅不堆积,无需频繁清理作业空间。适配普通手电钻、台钻,操作灵活便捷,采购后可直接使用于设备维修、家具安装等场景,能够解决狭窄空间作业难题。东莞进口麻花钻头大概价格