商机详情 -
广东HSSE麻花钻头
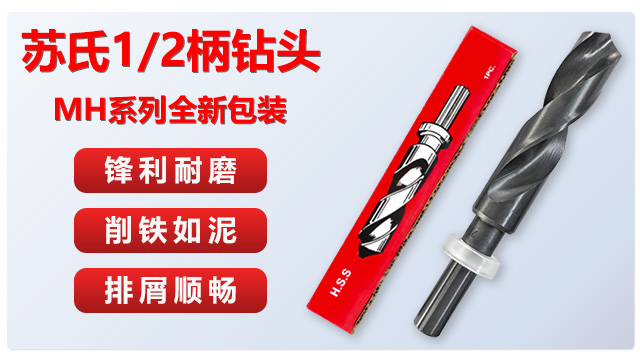
农机制造厂在零件加工过程中,常常需要根据不同工序,在多种设备上进行钻孔操作。由于不同设备对钻头柄径要求各异,工人在更换设备时,需要花费大量时间寻找适配的钻头,这严重影响了加工效率。苏氏 1/2 柄钻的设计充分考虑到这一问题,其通用柄径为 12.7mm,适用于绝大多数常见的钻床和铣床等设备。同时,它的刃径范围为 13 - 36mm,统一长度为 145mm,能够满足农机制造中各类不同尺寸孔的加工需求。工人在更换设备时,无需再为寻找不同柄径的钻头而烦恼,可直接使用苏氏 1/2 柄钻进行作业,节省了大量寻找钻头的时间,加工效率得以大幅提升。这使得农机厂能够更快地完成零件加工任务,有力确保了农机的生产进度。并且,由于减少了钻头的库存种类,降低了库存管理成本,进一步提高了企业的运营效益。工业钻孔就选苏氏 1/2 柄钻!通用柄部设计,适配各类设备,安装轻松,操作便捷,为工业加工带来出色的体验。广东HSSE麻花钻头
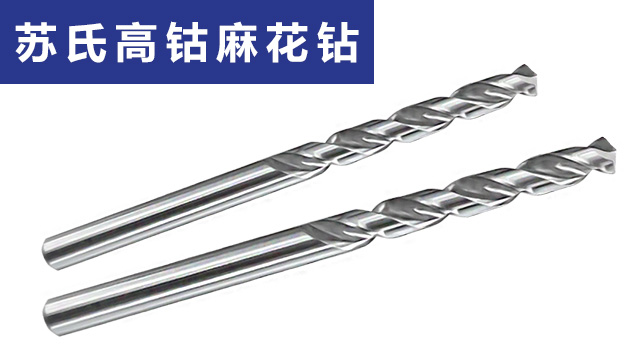
厚板材料钻孔反复换刀、耗时费力?苏氏加长钻刀体长度能够满足厚板加工需求,可一次性贯穿厚钢板、厚木板等材料,无需分层钻孔,提升作业效率。刀体选用耐磨高速钢,表面光滑减少切削阻力,同时增强散热性能,避免长时间加工导致刀体过热磨损,延长使用寿命。切削刃角度优化,降低厚料钻孔阻力,减少材料崩裂、毛刺问题,提升加工成品率。螺旋槽导程合理,排屑顺畅,避免大量碎屑堆积影响作业,适用于建筑装修、机械加工等厚板场景,采购后较快提升厚板加工产能。茂名苏氏麻花钻头现货苏氏高钴加长钻减少多工具拼接麻烦,节省加工时间与采购成本,是复杂硬料深孔加工可选之一。
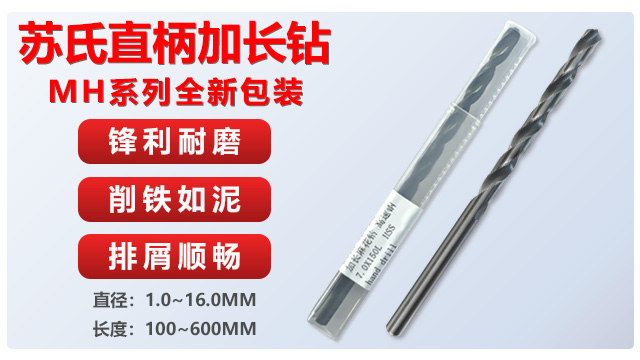
恶劣加工环境下,加长钻头易生锈、磨损快、寿命短?苏氏高钴加长钻不*具备高钴材质的耐磨特性,表面还经过特殊防锈处理,能抵御潮湿、多切削液等复杂环境侵蚀,延长使用寿命。刀体整体强度高,抗疲劳性能优异,在反复深孔作业中不易出现断裂、变形,降低采购更换频率。切削刃适配多种难加工材质,无论是高温环境下的合金加工,还是潮湿环境中的不锈钢加工,都能稳定输出,适用于重型机械维修、户外设备制造等复杂场景,采购后无需担心环境影响,确保作业持续稳定。
针对不锈钢深孔加工的难点,苏氏高钴钻凭借高钴材质的优异性能,耐高温、耐磨性强,在长时间深孔切削中仍能保持稳定切削状态。刀体加长设计适配深孔加工需求,刚性充足,钻孔时不易抖动,确保深孔的同轴度与垂直度。切削刃角度经过数控精密磨制调整,减少不锈钢加工时的粘刀现象,提升切削效率。螺旋槽表面光滑,排屑通道顺畅,可能够排出深孔内的碎屑,避免堵塞导致钻头损坏或孔径偏差,适用于不锈钢设备制造、管道深孔加工、精密机械深孔钻削等场景,表现可靠稳定。苏氏高钴钻适配多种金属加工,钻孔无毛刺、孔壁光滑,是工业硬料加工的高性价比选择。
苏氏锥柄钻以结构稳定性与加工适配性为亮点,锥柄设计符合工业通用标准,无需额外适配件即可与各类机床主轴准确对接,安装便捷且夹持牢固,为加工奠定基础。钻体采用一体化成型工艺,结构紧密坚固,抗弯强度出色,在处理大孔径钻孔或厚壁工件时,不易弯曲变形,确保加工过程的稳定性。钻头材质选用高速钢基材,经过严格的热处理流程,表面硬度与内部韧性达到均衡状态,既能应对钢材、合金等硬质材料的切削,又能避免刃口崩损。刃口经过多道精细打磨,锋利度持久,切削过程中能能够分散压力,减少工件变形可能,确保孔径尺寸准确。排屑槽内壁光滑,螺旋升角经过科学计算,可快速导出切削碎屑,降低刃口磨损,延长钻头使用寿命,适用于机械加工、汽车零部件制造、工程机械维修等加工场景。苏氏锥柄钻莫氏锥柄设计,在工业大型加工中连接牢固,13~40mm 大规格可选,轻松应对工业大尺寸钻孔。肇庆内冷麻花钻头厂家
工业里又要耐磨又要钻深孔,苏氏高钴加长钻刚好,4 到 13mm 的孔能钻,长度也够,难加工材料也不怕。广东HSSE麻花钻头
狭窄空间钻孔难、常规钻头无法触及?苏氏加长钻凭借修长刀体设计,轻松深入设备缝隙、构件内侧等狭小区域,解决隐蔽位置钻孔痛点。刀体采用高硬度合金材质,淬火处理后硬度达标,远距离作业时仍能保持稳定,避免因刀体过长导致的抖动偏移,确保钻孔精度。切削刃经精细研磨,锋利耐用,可应对碳钢、木材、塑料等多种材质,排屑顺畅不堆积,无需频繁清理作业空间。适配普通手电钻、台钻,操作灵活便捷,采购后可直接使用于设备维修、家具安装等场景,能够解决狭窄空间作业难题。广东HSSE麻花钻头