商机详情 -
深圳高硬麻花钻头厂家现货
重载钻孔时钻头柄部打滑、扭矩传递不足?苏氏 1/2 柄钻柄部采用精密滚花工艺,与钻夹头贴合紧密,装夹牢固不打滑,确保高扭矩传递稳定,轻松应对大直径钻孔、厚料加工等重载场景。刀体选用高硬度合金工具钢,刚性充足,重载切削时不易弯曲变形,确保孔径精度与垂直度。切削刃经精细研磨,锋利度高,降低重载加工阻力,减少刃口崩损。螺旋槽导程合理,排屑顺畅不堵塞,及时带走切削热量,避免工件过热变形,适用于重型机械维修、建筑钢结构加工等重载场景,采购后彻底解决重载钻孔打滑、效率低的痛点。苏氏高钴钻含 8% 钴元素,工业场景中更耐磨耐用,针对不锈钢等难加工材料,可轻松钻孔,提升工业加工效率。深圳高硬麻花钻头厂家现货
厚板材料钻孔反复换刀、耗时费力?苏氏加长钻刀体长度能够满足厚板加工需求,可一次性贯穿厚钢板、厚木板等材料,无需分层钻孔,提升作业效率。刀体选用耐磨高速钢,表面光滑减少切削阻力,同时增强散热性能,避免长时间加工导致刀体过热磨损,延长使用寿命。切削刃角度优化,降低厚料钻孔阻力,减少材料崩裂、毛刺问题,提升加工成品率。螺旋槽导程合理,排屑顺畅,避免大量碎屑堆积影响作业,适用于建筑装修、机械加工等厚板场景,采购后较快提升厚板加工产能。揭阳国产麻花钻头现货苏氏高钴加长钻长 150 到 300mm,工业里钻深孔刚好,4 到 13mm 的孔能钻,耐磨的特性也很实用。
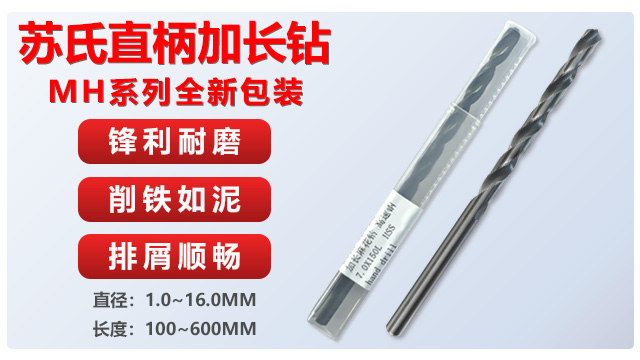
狭窄空间钻孔难、常规钻头无法触及?苏氏加长钻凭借修长刀体设计,轻松深入设备缝隙、构件内侧等狭小区域,解决隐蔽位置钻孔痛点。刀体采用高硬度合金材质,淬火处理后硬度达标,远距离作业时仍能保持稳定,避免因刀体过长导致的抖动偏移,确保钻孔精度。切削刃经精细研磨,锋利耐用,可应对碳钢、木材、塑料等多种材质,排屑顺畅不堆积,无需频繁清理作业空间。适配普通手电钻、台钻,操作灵活便捷,采购后可直接使用于设备维修、家具安装等场景,能够解决狭窄空间作业难题。
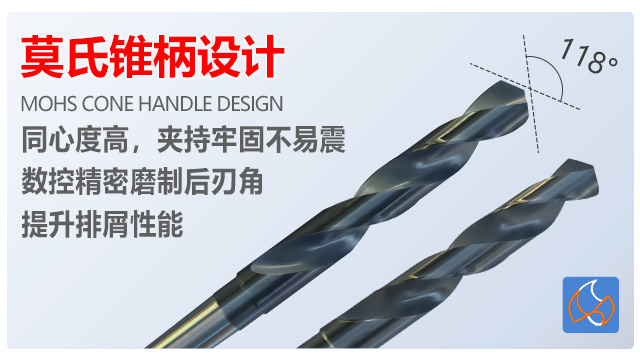
苏氏镀钛钻采用高速钢基材,表面覆盖均匀的钛涂层,形成坚固的防护层,能够提升刀体耐磨性与顺滑度,减少切削过程中的摩擦阻力。切削刃经精密研磨,锋利度出色,可顺畅应对碳钢、铸铁、铜铝等多种通用金属材质的钻孔作业。螺旋槽设计贴合流体力学原理,排屑通道顺畅,能顺畅地排出钻孔碎屑,避免积屑产生,确保孔径精度与表面光滑度。直柄结构适配常规钻夹头,装夹便捷稳固,传动扭矩均匀,适用于机械加工、五金制造、日常维修等多场景,在连续作业中仍能保持稳定性能,延长使用寿命。苏氏锥柄钻莫氏锥柄设计,在工业大型加工中连接牢固,13~40mm 大规格可选,轻松应对工业大尺寸钻孔。
针对厚板金属、厚木材等厚料加工需求,苏氏加长钻的加长刀体能完全贯穿厚料,一次性完成钻孔,无需分段作业,提升加工效率。刀体选用高速钢材质,表面光滑,减少切削阻力,同时提升散热性能,避免长时间加工导致的刀体过热。切削刃经精细研磨,锋利度高,能够降低厚料钻孔时的阻力,确保钻孔过程顺畅。螺旋槽设计兼顾排屑效率与切削稳定性,可及时排出厚料钻孔产生的大量碎屑,适用于厚钢板、厚木板、厚塑料板等材料的钻孔,适用于机械加工、建筑装修、手工制作等场景。工业重型加工用苏氏锥柄钻,莫氏锥柄接上很稳,能做 13 到 40mm 的大钻头,大尺寸钻孔不用愁。佛山高硬麻花钻头
苏氏锥柄钻凭借莫氏锥柄,在工业大型设备上连接紧密,还可定制大规格钻头,满足工业重型钻孔需求。深圳高硬麻花钻头厂家现货
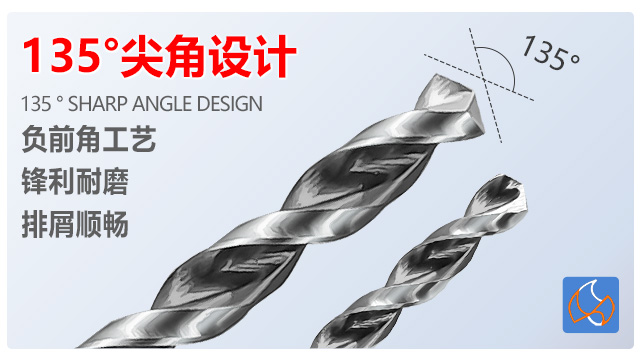
苏氏 1/2 柄钻亮点在于 12.7mm 通用柄径设计,完美适配台钻、CNC 机床、手电钻等多类钻孔设备,无需额外适配配件,安装便捷且夹持稳固,高速旋转时不易打滑偏移,大幅降低作业误差。钻头采用高速钢基材,经严格调质处理,兼具出色的硬度与韧性,能应对钢、铜、铝合金等多种常见金属材质加工,适配工业批量生产与小型加工场景。刃口经数控精密磨制,135° 标准钻尖角度可均匀分散切削压力,减少钻孔时的振动与崩刃可能性,确保孔径误差较小。 排屑槽采用抛物线螺旋设计,结合优化的槽宽与螺旋角,排屑效率比普通钻头提升明显,能够避免碎屑堆积导致的卡钻、堵孔问题,确保连续作业的顺畅性。表面经防锈处理,耐磨损、抗腐蚀,延长使用寿命的同时降低更换频率,尤其适合中小型加工厂、维修车间的高频次使用,是兼顾实用性、稳定性与性价比的通用型钻孔工具。深圳高硬麻花钻头厂家现货