商机详情 -
揭阳高硬麻花钻头大概价格
在需要频繁更换钻头的加工场景中,普通直柄钻头拆装时需反复调整钻夹头,操作繁琐且耗时,尤其在批量加工不同孔径工件时,会浪费大量时间。苏氏锥柄钻的锥形连接设计让拆装过程更加便捷,只需通过钻床的主轴拉钉或顶出机构,即可快速实现钻头的安装与拆卸,无需反复调试钻夹头。更换钻头时,只需轻轻敲击或通过机械结构就能完成装卸,整个过程只需几十秒,相比普通直柄钻头节省大量时间。对于需要频繁切换钻头型号的五金从业者来说,这种便捷的拆装方式能明显减少换钻时间,让批量加工流程更加顺畅,提升整体生产效率。苏氏高钴钻具备出色高温红硬性,长时间加工后尺寸稳定,减少钻头更换频率,提升工业生产效率。揭阳高硬麻花钻头大概价格
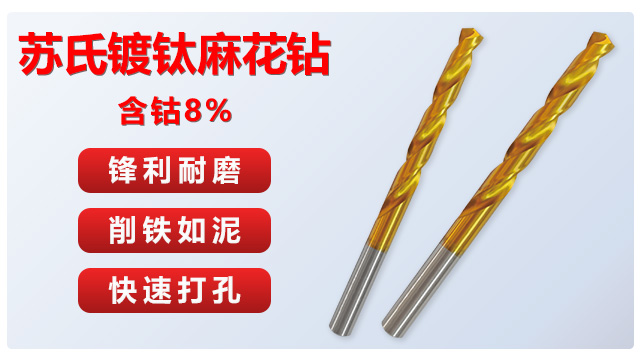
苏氏高钴钻采用含钴量高的高速钢打造,钴元素的加入提升了刀体的高温硬度与耐磨性,能轻松应对高硬度合金钢、模具钢等难加工材质。切削刃经特殊刃磨工艺处理,锋利度高且抗冲击性强,可降低硬材质加工时的切削阻力,避免刃口崩损。刀体经多道热处理工艺,刚性与韧性平衡,钻孔过程中不易弯曲变形,确保孔的精度与垂直度。螺旋槽导程优化设计,排屑顺畅,能及时带走切削产生的高温与碎屑,防止工件过热变形,适用于机械制造、模具加工、航空零部件等领域的高硬度材质钻孔作业。镀钛麻花钻头商家工业干活选苏氏 1/2 柄钻就对了,12.7mm 的柄部很好装,换着用也省事,能帮着把钻孔的活儿干得又快又好。
在深孔加工过程中,普通钻头容易因排屑不畅导致切屑堆积在孔内,不*会卡住钻头,还会加剧钻头磨损,甚至划伤孔壁影响加工质量。苏氏锥柄钻针对深孔加工需求,优化了排屑槽结构,采用大螺旋角与宽排屑槽设计,能够较快将深孔内的切屑排出。即便在钻削深度超过 5 倍孔径的深孔时,也能保持顺畅的排屑效果,避免切屑在孔内堆积。顺畅的排屑不*减少了钻头与切屑的摩擦,延长了钻头使用寿命,还能保证深孔内壁的光滑度与精确性,减少因排屑问题导致的加工中断与质量缺陷。
普通钻头在进行大孔径钻孔时,因自身刚性不足,容易出现钻头发颤、弯曲的情况,导致钻出的孔径偏大、孔壁粗糙,无法满足高精度加工需求。苏氏锥柄钻在设计上强化了钻身刚性,搭配锥形柄部的稳固支撑,整体抗弯曲、抗振动能力大幅提升。在加工直径较大的孔(如 20mm 以上孔径)时,即便钻身伸出长度较长,也能保持稳定的钻孔状态,不易出现发颤或弯曲。这使得钻出的大孔径不*尺寸精确,孔壁也更加光滑,减少后续打磨修整工序。对于需要加工大孔径精密工件的从业者来说,苏氏锥柄钻能轻松满足精度要求,减少因加工缺陷导致的产品报废。苏氏加长麻花钻高速钢材质韧性出众,刃口锋利,进给平稳,可一次性完成油缸、轴类零件深孔加工。
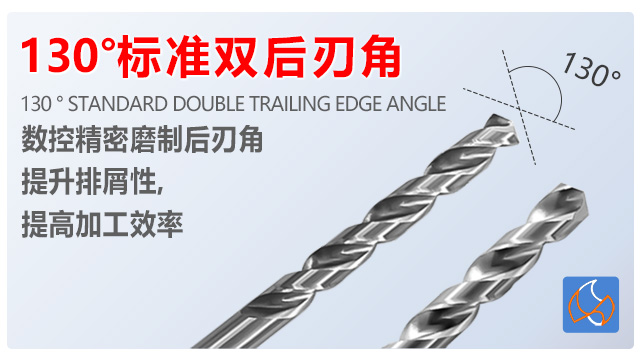
苏氏锥柄钻凭借标准化设计与可靠性能,成为工业加工中的常用工具。锥柄结构符合莫氏锥度规范,与各类机床、钻床的主轴适配性强,安装拆卸便捷,能快速切换作业场景,提升加工灵活性。钻体经精密数控加工,尺寸精度高,钻尖与刃口的角度一致性好,确保每一次钻孔都能达到稳定的效果,避免因工具误差影响产品质量。钻头材质选用高纯度高速钢,经过严格的质量检测,材质均匀无杂质,硬度分布合理,在加工厚板、型材等难度较高的工件时,仍能保持锋利的切削能力,不易变钝。排屑槽的螺旋设计充分考虑了不同材质的切削特性,可快速排出各类碎屑,减少卡钻风险,同时降低刃口积热,延长钻头使用寿命。该产品适用于机械加工、五金制造、重型设备维修等多场景,是兼顾实用性与稳定性的专业钻孔工具。工业场景中的苏氏高钴加长钻,兼具耐磨性与深钻能力,能够满足对一些难加工材料进行深孔加工需求。比较好的麻花钻头专卖店
工业里钻大孔就找苏氏锥柄钻,莫氏锥柄接上设备很稳,能做不少大规格的,重型加工时用着特别顺手。揭阳高硬麻花钻头大概价格
针对不锈钢材质硬度高、粘性强的加工特性,苏氏镀钛钻优化了钛涂层厚度与刃口角度,涂层具备优异的抗粘刀性能,能够减少切削过程中的积屑现象。刀体选用高速钢,经整体热处理,刚性充足,钻孔时不易弯曲变形,确保孔的垂直度与同轴度。切削刃锋利且耐磨,能降低不锈钢加工时的切削阻力,提升钻孔效率。螺旋槽导程经过数控精密磨制,能够排屑顺畅,及时带走切削热量,避免工件过热变形,适用于不锈钢板材、管材及零部件加工,是机械加工领域处理不锈钢材质的实用工具。揭阳高硬麻花钻头大概价格