商机详情 -
湖南高速钢丝锥
为了分析挤压丝锥攻丝过程中的温度场分布,可采用实验测量和数值模拟两种方法。实验测量方法是通过在丝锥和工件上安装热电偶或红外热像仪等设备,直接测量攻丝过程中的温度变化。实验测量方法直观、准确,但成本较高,操作复杂。数值模拟方法是通过建立挤压丝锥攻丝过程的热力耦合模型,利用有限元软件模拟温度场的分布。数值模拟方法成本低、效率高,可以分析多种因素对温度场分布的影响。通过对挤压丝锥攻丝过程中的温度场分析,可以优化挤压丝锥的设计和加工参数,如选择合适的材料、几何参数和冷却润滑条件等,以降低温度,减少丝锥的磨损,提高螺纹质量和加工效率。丝锥的螺纹牙型精度直接影响螺纹的配合性能,常见的牙型有米制、英制、统一螺纹等,需根据使用场景选择。湖南高速钢丝锥
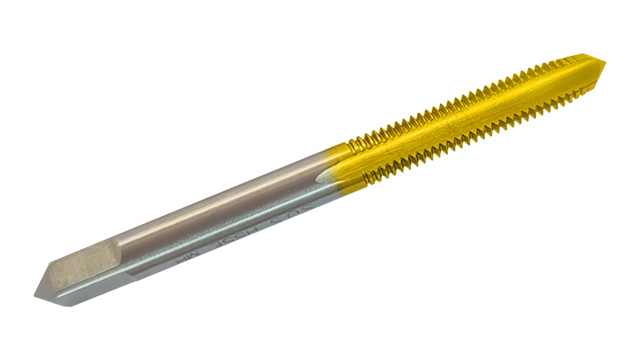
深孔加工频繁换刀、工具成本超支,成为生产痛点?苏氏加长镀钛直槽丝攻精确解决成本难题!加长设计覆盖多深度加工需求,无需频繁更换不同长度规格的丝攻,大幅提升作业效率,减少换刀停机时间。镀钛工艺优化表面性能,耐磨度明显提升,深孔作业中不易磨损、变形,单支使用寿命是普通加长丝攻的 1.8 倍以上,更换频次大幅减少。直槽排屑通道顺畅,深孔内铁屑不易堵塞,能够降低断锥可能性,确保生产连续性,减少因工具损坏导致的额外支出。工厂直供模式无中间差价,价格实惠且质量有确保,支持长期合作客户专属优惠,批量采购还可享受技术培训。点击咨询获取详细参数、报价,批量采购可享专属福利,深孔加工选苏氏,让采购预算花在刀刃上!湛江丝锥厂家直销螺旋槽丝锥的排屑性能优异,能够有效避免切屑堵塞,尤其适用于深孔攻丝和盲孔加工。

特殊工况下难以采购到适配的加长丝攻,耽误生产进度?苏氏加长镀钛直槽丝攻一站式解决采购痛点!加长机身采用高硬度基材打造,搭配工业级镀钛工艺,既满足深孔加工的长度需求,又兼顾耐用性,即使在高温、高负荷加工环境下,仍能保持稳定性能。直槽结构使攻牙时受力均衡,深孔内部加工不易出现晃动、偏斜,能够提升操作安全性与工件合格率,减少因加工误差导致的返工。生产过程严格把控质量,加长机身刚性充足,镀钛层附着力强不易脱落,通止规检测通过率高。深孔加工选苏氏,采购无忧、生产轻松不费力!
丝锥的切削锥长度是指丝锥前端切削部分的长度,通常用锥度表示。切削锥长度的选择直接影响丝锥的切入性能、切削力和螺纹加工质量。根据切削锥长度的不同,丝锥可分为短锥丝锥、中锥丝锥和长锥丝锥。短锥丝锥的切削锥长度较短,锥度较大,一般为 4°~6°。短锥丝锥的切入性能较差,但切削力较小,适用于通孔攻丝和对螺纹起始部分要求不高的场合。中锥丝锥的切削锥长度适中,锥度一般为 8°~10°。中锥丝锥的切入性能和切削力都比较适中,适用于大多数场合的螺纹加工。长锥丝锥的切削锥长度较长,锥度较小,一般为 12°~14°。长锥丝锥的切入性能好,适用于盲孔攻丝和对螺纹起始部分要求较高的场合。对于强度比较高的材料的攻丝,可采用先钻孔后攻丝的工艺,并适当增大底孔直径,以降低攻丝扭矩和丝锥负荷。
手用丝锥是比较常见的丝锥类型之一,通常由头锥、二锥和三锥组成一套。头锥的切削部分较长,锥角较小,便于引导丝锥切入工件;二锥的切削部分较短,锥角较大,用于进一步加工螺纹;三锥的切削部分比二锥还要短,锥角比较大,用于后面修整螺纹。手用丝锥的柄部为方榫结构,便于与丝锥扳手配合使用。使用手用丝锥时,需先将工件固定牢固,然后用丝锥扳手夹住丝锥的方榫,缓慢旋转并施加适当的轴向力,使丝锥切入工件。每旋转半圈至一圈,需反向旋转约四分之一圈,以折断切屑,防止切屑堵塞容屑槽。攻丝过程中,需定期加注切削液,以降低切削温度,提高螺纹表面质量。在高温加工环境中,TiCN 涂层的耐高温特性能够保护丝攻基体不受损伤,保持丝攻的性能,确保螺纹加工质量。本地附近丝锥推荐
在深孔加工时,苏氏含钴镀钛加长丝攻能够在承受扭矩和弯曲应力下不易发生断裂或变形,保证加工稳定性。湖南高速钢丝锥
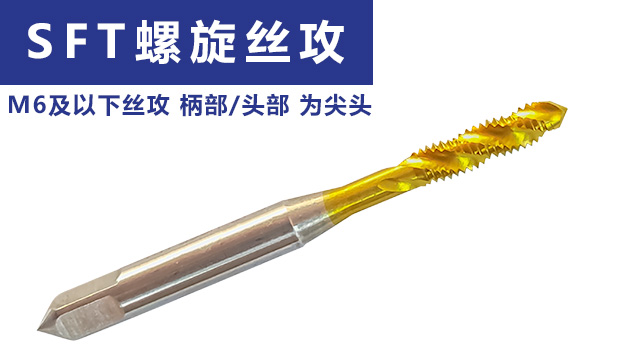
氮化钛螺旋丝攻的硬质合金加工:面对硬度较高的硬质合金、淬火钢等材料,氮化钛螺旋丝攻的高硬度涂层能提供切削支撑。这类材料的硬度通常在 HRC50 以上,普通丝锥难以切入,而氮化钛涂层的硬度可达 HV2000 以上,能在切削时形成足够的切削力,逐步剥离材料表层。螺旋槽的排屑路径设计呈连续的螺旋曲线,可及时将硬质合金碎屑排出,防止锋利的碎屑在孔内来回摩擦,划伤已加工的螺纹表面。含钴基材的韧性配合涂层硬度,形成了 “硬而不脆” 的特性,降低了在高硬度材料加工中因瞬间冲击力过大导致的刃口崩裂概率。在模具行业的硬质合金镶件螺纹加工中,这种丝攻能稳定完成切削,保证螺纹与镶件的牢固结合。湖南高速钢丝锥