商机详情 -
湖北涂层丝锥
苏氏先端丝攻在流水线批量加工中的节奏适配:苏氏先端丝攻在流水线批量加工中,能较好地适配生产线的节奏。流水线生产讲究的是效率和统一,每个环节的时间都有严格控制,苏氏先端丝攻稳定的切削性能和出色的排屑能力,使得每个工件的攻丝时间相对固定,不会出现上下波动,便于生产线的节拍控制。在汽车零部件的流水线生产中,如发动机缸体的多个通孔螺纹加工,发动机缸体需要加工的螺纹数量多,且每个螺纹的加工要求都一样,苏氏先端丝攻能与流水线的传送速度配合,在规定时间内完成每个螺纹的加工,能够在长时间加工下保持切削性能,减少损耗率和更换刃具时间,提高批量生产的效率,让整个生产流程顺利进行。螺旋丝锥非常适合加工韧性材料,如不锈钢,铸铁铜合金等。碎屑加工进行从上方排出,避免碎屑堵住牙孔。湖北涂层丝锥
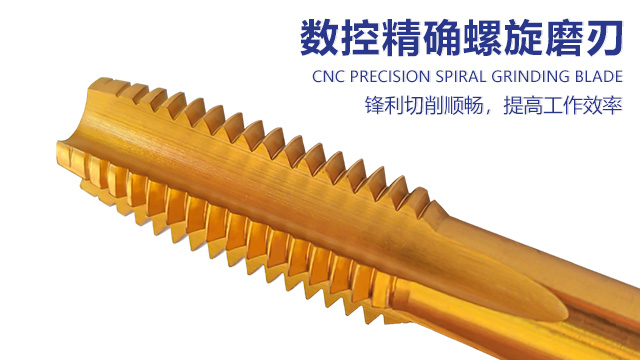
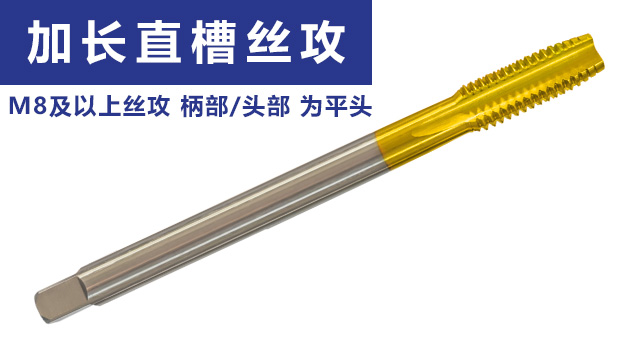
在化工设备的不锈钢厚壁管深孔攻丝,其腐蚀性和高难加工材料下的要求。使得丝攻加工要在腐蚀性和难加工材料双重要求下完成,而我们这款苏氏含钴镀钛加长直槽丝攻的含钴钢材抗腐蚀性与工业级镀钛涂层的防护性结合,能抵御加工时的冷却液和化学物剂的腐蚀。刃口锋利使的丝攻切削阻力减小,在壁厚 50mm 的 316 不锈钢管上作业时,苏氏含钴镀钛加长直槽丝攻的效率远超普通高速钢丝攻。对比非直槽丝攻在深孔中排屑的路径复杂的问题,苏氏含钴镀钛加长直槽丝攻的直槽设计能够让丝攻排屑顺畅,加长长度满足不锈钢厚壁管深孔需求,减少因频繁换刀导致的加工误差。湖北涂层丝锥含钴高速钢材质使得苏氏镀钛丝攻具有良好的抗疲劳性能。能够长时间加工不易因疲劳而产生裂纹或断裂。
在自动化生产中,丝锥的管理也非常重要。合理的刀具管理可以提高丝锥的使用寿命,降低生产成本,保证生产效率。丝锥的管理包括刀具的采购、库存、使用、维护和报废等环节。在采购丝锥时,需选择质量可靠、信誉好的供应商,并根据生产需求选择合适的丝锥类型和规格。在库存管理方面,需建立完善的刀具库存管理制度,定期盘点刀具,确保刀具的数量和质量符合要求。在使用和维护方面,需严格按照操作规程使用丝锥,并定期对丝锥进行清洗、保养和修磨。在报废管理方面,需及时更换磨损超限或损坏的丝锥,并对报废的丝锥进行妥善处理。
控制攻丝过程中振动的技术措施主要有以下几种:① 采用减振装置:在机床或丝锥夹头上安装减振装置,如阻尼器、减振垫等,可有效减少振动。② 优化切削参数:选择合适的切削速度、进给量和切削深度,避免切削力过大引起振动。③ 使用刚性好的刀具系统:选择刚性好的丝锥和夹头,确保刀具系统的整体刚性。④ 采用分步攻丝:对于大直径螺纹或深孔攻丝,可采用分步攻丝的方法,减小每次切削的切削力,降低振动。⑤ 监控加工过程:实时监控攻丝过程中的振动情况,当振动超过允许范围时,及时调整加工参数或采取其他措施。通过以上技术措施,可以有效控制攻丝过程中的振动,提高螺纹加工质量和丝锥使用寿命。硬质合金丝锥具有较高的硬度和耐磨性,适用于加工不锈钢、钛合金等难加工材料,但成本相对较高。
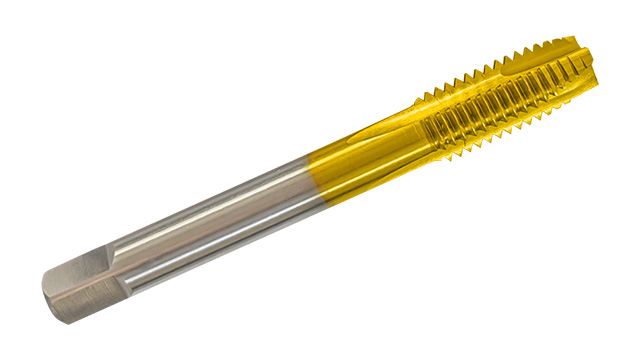
苏氏含钴镀钛加长直槽丝攻,是深孔加工的利器。采用8%含钴高速钢材质,使得苏氏含钴镀钛加长直槽丝攻基材韧性与硬度远超普通高速钢,搭配工业级镀钛涂层,膜层均匀且附着力强,耐磨性相比普通丝攻提升 3 倍以上。数控精密磨制的刃口锋利度达到微米级,切削快省力,效率比普通直槽丝攻高 40%。在不锈钢厚壁管件深孔加工中,普通丝攻因长度不足需多次接长,易导致螺纹偏斜,而苏氏含钴镀钛加长直槽丝攻能够一次成型,苏氏含钴镀钛加长直槽丝攻的直槽设计配合加长尺寸,排屑能够沿槽直出更顺畅,避免深孔内卡屑折断,尤其适合液压管的深孔攻丝。在数控加工中心等自动化设备上,苏氏镀钛丝攻能够实现自动化的螺纹加工,提高生产效率和加工质量的稳定性。东莞全磨丝锥
苏氏镀钛先端丝攻,通孔加工时切入平稳,镀钛涂层的耐热性使丝攻不易软化,能够长时间保持切削性能。湖北涂层丝锥
苏氏含钴镀钛丝锥的性价比在市场上具有很强的竞争力。不*其使用材料和工艺,性能优越,而且价格合理。相比一些进口品牌的同类型丝锥,苏氏丝锥在保证质量和性能的前提下,具有更高的性价比,在中小企业的生产中,成本费用是重要的考虑因素。苏氏含钴镀钛丝锥的高性价比能够帮助中小企业在保证产品质量的同时,降低生产成本。其较长的使用寿命和稳定的加工性能,减少了丝锥的更换频率和废品率,从而为企业节省了成本。对于一些对价格敏感但又对加工质量有一定要求的客户群体,苏氏含钴镀钛丝锥是理想的选择。它能够在满足客户加工需求的同时,提供经济实惠的解决方案,帮助客户在市场竞争中取得优势。湖北涂层丝锥