商机详情 -
河南丝锥规格
氮化钛先端丝攻在高硬度铸件加工中的表现:苏氏氮化钛先端丝攻在加工高硬度铸件,如铸铁、铸钢等时,能较好地应对铸件表面可能存在的砂眼、气孔等缺陷。这些铸件在铸造过程中,难免会出现一些细小的瑕疵,而氮化钛涂层的高硬度特性,使得刃口在接触到这些缺陷时不易受损,不会像普通丝攻那样容易崩刃,仍能保持稳定的切削状态。先端排屑设计能够及时将铸件加工产生的碎屑排出,避免碎屑在缺陷处堆积导致的加工中断。在机床床身的铸件螺纹加工中,机床床身体积大、重量沉,一旦加工中断重新调整很麻烦,这种性能可减少因铸件本身缺陷对螺纹质量的影响,保证加工顺利进行苏氏氮化钛螺旋丝攻,表面氮化钛涂层硬度较高,数控磨制刃口锋利,轻松切削不锈钢、钛合金等难切削材料。河南丝锥规格
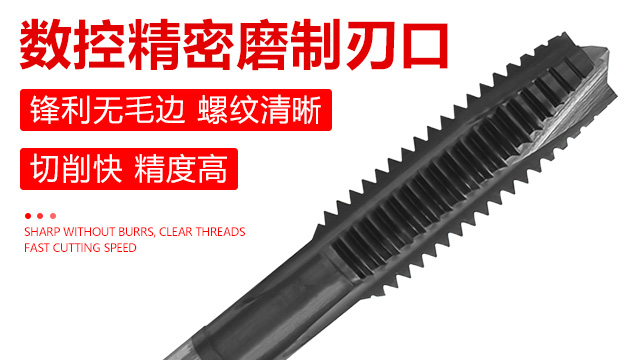
机加工行业工具损耗高、采购预算持续超支?苏氏镀钛直槽丝攻帮你轻松不费力降本!镀钛涂层通过工业级镀钛工艺处理,明显提升丝攻表面硬度,能够抵御加工过程中的磨损与切削液腐蚀,相较于普通未涂层丝攻,更换频次减少一半以上。直槽设计操作便捷,无需复杂参数调试,新手员工也能较快上手操作,同时适配手动加工设备与自动化生产线,切换使用无需额外调整。从电子元器件的精密螺纹加工,到机械零件的常规攻牙,再到汽车配件的批量生产,多行业常规加工场景全适配,支持小批量非标准规格定制,满足特殊孔径加工需求。工厂直供模式严格把控品质,每批次产品均经过精度检测,售后响应及时,批量采购可享受阶梯式优惠政策,让每一分采购预算都物超所值,常规加工选它不踩雷!河南丝锥规格螺旋槽丝锥的螺旋排屑槽,能够像螺丝一样沿着螺纹方向推进,切削力分布更为均匀。
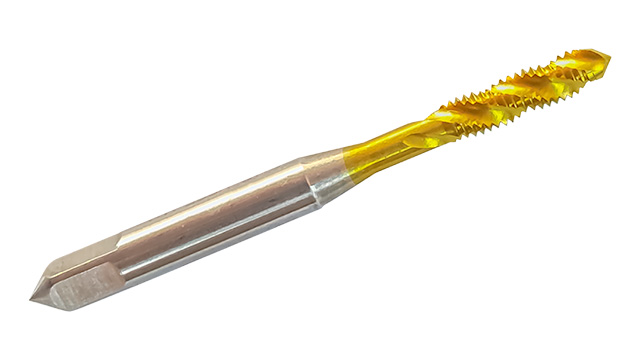
苏氏TiCN 螺旋丝攻凭借着出色的性能,在硬料加工中脱颖而出。苏氏TiCN 螺旋丝攻含钴高速钢材赋予其抗变形能力,TiCN 涂层则提升了苏氏TiCN 螺旋丝攻的表面耐磨性与抗氧化性,可轻松应对不锈钢等一些硬料材料。苏氏TiCN 螺旋丝攻的刃口经数控精密磨制,锋利耐磨,切削轻快,使得苏氏TiCN 螺旋丝攻加工效率提升。苏氏TiCN 螺旋丝攻的螺旋排屑槽经科学角度设计,确保了苏氏TiCN 螺旋丝攻排屑顺畅,避免卡屑导致的丝攻断裂,保持苏氏TiCN 螺旋丝攻在加工过程的连续性与稳定性。
针对不锈钢、高温合金等难切削材料,苏氏TiCN 先端丝攻展现的强劲性能。苏氏TiCN 先端丝攻含钴高速钢基材的高韧性使得苏氏TiCN 先端丝攻能承受较大切削力,苏氏TiCN 先端丝攻的TiCN 涂层抗腐蚀性,能够在一些易腐蚀环境下保持丝攻的完整性能。苏氏TiCN 先端丝攻数控精密磨制的刃口锋利度高,切削阻力小,加工螺纹精度高。苏氏TiCN 先端丝攻的先端结构与排屑槽的完美配合,让切屑顺利排出,减少切削区压力,能够避免苏氏TiCN 先端丝攻折断,提升生产效率。丝锥的耐用度是衡量其性能的重要指标,通过优化材料、涂层和几何参数,可显著提高丝锥的使用寿命。
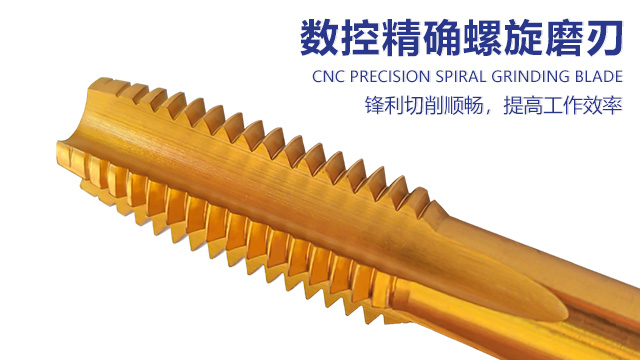
当丝锥出现磨损或崩刃时,可通过修磨来恢复其性能。丝锥的修磨工艺包括刃磨切削刃、修磨后刀面和清理容屑槽等。刃磨切削刃是丝锥修磨的关键步骤,需使用对应的丝锥磨床或工具磨床。修磨时,应保证切削刃的锋利度和对称性,避免出现刃口崩裂或钝圆。修磨后刀面可减少丝锥与工件的摩擦,提高丝锥的使用寿命。清理容屑槽可去除切屑和污垢,保证切屑的顺利排出。在丝锥修磨过程中,需注意以下事项:① 修磨前需对丝锥进行清洗和检查,确定磨损部位和程度;② 修磨时需使用合适的砂轮和磨削参数,避免烧伤丝锥材料;③ 修磨后的丝锥需进行尺寸检测和表面质量检查,确保符合要求;④ 对于硬质合金丝锥,修磨后需进行涂层处理,以恢复其原有性能;⑤ 丝锥的修磨次数不宜过多,一般不超过 3 次,否则会影响丝锥的强度和精度。丝锥的修磨需要专业的设备和技术人员,因此在实际生产中,可将磨损的丝锥送回制造商或专业的刀具修磨厂家进行修磨。苏氏含钴镀钛丝攻的不同样式,直槽、螺旋、先端丝攻,可为客户选择合适的丝攻样式,以达到预期的加工效果。河南丝锥规格
螺旋丝锥非常适合加工韧性材料,如不锈钢,铸铁铜合金等。碎屑加工进行从上方排出,避免碎屑堵住牙孔。河南丝锥规格
氮化钛涂层优势:氮化钛涂层以其高硬度受到关注,苏氏氮化钛丝锥上的氮化钛涂层为丝锥提供了保护。高硬度的涂层使得苏氏氮化钛丝锥在加工过程中能够较好地抵抗磨损,尤其是在加工硬度较高的材料时,氮化钛涂层能够保持苏氏氮化钛丝锥刃口的锋利度,确保加工的顺利进行。氮化钛涂层还具有良好的热稳定性,在高速切削产生高温的情况下,依然能够保持其性能,不会因温度升高而发生软化或脱落。此外,氮化钛涂层的化学稳定性较好,能够抵抗一些化学物质的侵蚀,有助于提高苏氏氮化钛丝锥的耐用性和可靠性。河南丝锥规格