商机详情 -
肇庆苏氏丝锥
丝锥的切削参数包括切削速度、进给量和切削深度等,合理选择切削参数是保证螺纹加工质量和提高生产效率的关键。切削速度的选择主要取决于工件材料的硬度和丝锥的材料。一般来说,工件材料硬度越高,切削速度应越低;硬质合金丝锥的切削速度可比高速钢丝锥提高 30%~50%。例如,加工铝合金时,切削速度可选择 50~80m/min;加工不锈钢时,切削速度可选择 10~20m/min。进给量的选择应与螺纹的螺距相匹配,即每转进给量等于螺纹的螺距。在实际加工中,为避免因机床精度误差导致的螺纹尺寸偏差,进给量可适当调整,但调整范围一般不超过螺距的 ±5%。切削深度即丝锥的吃刀量,对于普通螺纹,切削深度一般为 0.6~0.8P(P 为螺距)。在选择切削参数时,还需考虑机床的功率、刚性和丝锥的几何参数等因素。例如,在功率较小的机床上加工时,应选择较低的切削速度和进给量;对于螺旋槽丝锥,由于其排屑性能较好,可适当提高切削速度和进给量。苏氏镀钛直槽丝攻,含钴材质抗磨损,镀钛层表面耐磨,盲孔加工时强度充足,适合加工薄壁件螺纹。肇庆苏氏丝锥
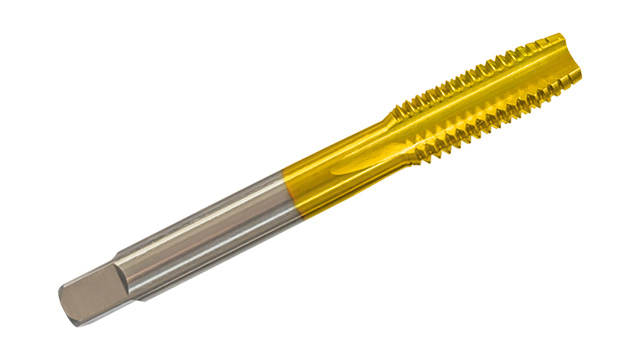
丝锥的制造工艺包括材料选择、锻造、轧制、切削加工、热处理、表面处理等多个环节。每个环节都对丝锥的质量和性能有着重要影响。材料选择是丝锥制造的基础,应根据丝锥的使用要求和加工材料选择合适的材料。常见的丝锥材料有高速钢、硬质合金、粉末冶金高速钢等。锻造和轧制是丝锥制造的关键环节,通过锻造和轧制可以改善材料的组织结构,提高材料的强度和韧性。切削加工是形成丝锥几何形状的重要环节,包括车削、铣削、磨削等工艺。热处理可以提高丝锥的硬度和耐磨性,常见的热处理工艺有淬火、回火等。表面处理可以改善丝锥的表面性能,如涂层处理可以提高丝锥的耐磨性和抗粘附性。丝锥的质量控制贯穿于整个制造过程,包括原材料检验、半成品检验和成品检验。原材料检验主要检查材料的化学成分、硬度、金相组织等是否符合要求。半成品检验主要检查锻造、轧制、切削加工等工序的加工质量,如尺寸精度、形状精度、表面粗糙度等。成品检验主要检查丝锥的质量,如螺纹尺寸精度、表面硬度、涂层质量等。常见的检验方法有显微镜观察、硬度测试、螺纹量规检测、涂层厚度检测等。通过严格的质量控制,可以确保丝锥的质量和性能符合要求,提高丝锥的可靠性和使用寿命。肇庆苏氏丝锥对于需要加工深孔的难加工工件,普通丝攻无法胜任,而苏氏含钴镀钛加长丝攻则能轻松对难加工工件进行加工。
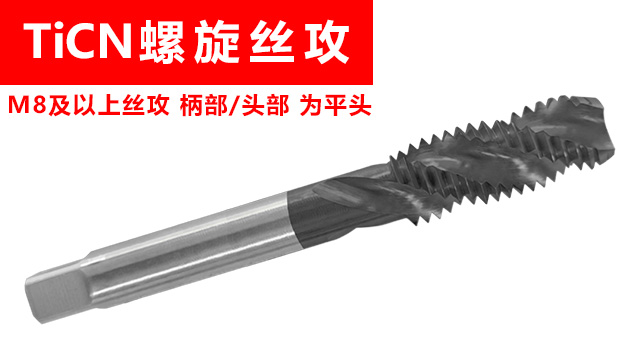
常规机加工效率低、换刀频繁严重拖慢生产线产能?苏氏镀钛直槽丝攻轻松不费力提效破局!镀钛涂层优化丝攻表面性能,使摩擦系数大幅降低,攻牙速度较快,单孔加工时间较普通丝攻缩短 20% 以上。直槽设计便于较快清理铁屑,减少停机清理的时间成本,提升整体生产连续性,尤其适合批量加工场景。适配立式铣床、卧式车床等多种通用加工设备,无需额外改装或调整参数,多规格齐全可满足不同孔径、不同材质的加工需求,避免频繁更换丝攻型号。工厂直供价格实惠,质量经过多道工序严格检测,支持售后退换,让采购无品质顾虑。常规加工产能稳步提升,工具采购成本直降!
直槽丝攻特点:苏氏直槽丝攻的直槽结构简单而实用。在加工过程中,切削力沿着直槽均匀分布,使得苏氏直槽丝攻在螺纹加工时能够保持稳定的姿态。这种稳定性有助于提高加工精度,适用于对螺纹精度要求较高的场合。苏氏直槽丝攻的通用性较强,能够适应多种加工设备,无论是传统的普通车床,还是现代化的钻床、攻丝机,都能较好地发挥其作用。大容量排屑槽保证了切屑能够及时排出,即使在连续加工过程中,也能维持良好的加工状态,确保加工的顺利进行。苏氏先端丝攻其优异的排屑和切削性能,使得加工过程顺畅,能够实现更高的切削速度和进给量,提高加工效率。
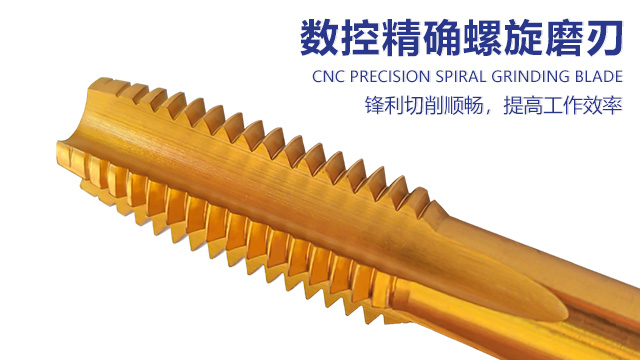
机加工行业工具损耗高、采购预算持续超支?苏氏镀钛直槽丝攻帮你轻松不费力降本!镀钛涂层通过工业级镀钛工艺处理,明显提升丝攻表面硬度,能够抵御加工过程中的磨损与切削液腐蚀,相较于普通未涂层丝攻,更换频次减少一半以上。直槽设计操作便捷,无需复杂参数调试,新手员工也能较快上手操作,同时适配手动加工设备与自动化生产线,切换使用无需额外调整。从电子元器件的精密螺纹加工,到机械零件的常规攻牙,再到汽车配件的批量生产,多行业常规加工场景全适配,支持小批量非标准规格定制,满足特殊孔径加工需求。工厂直供模式严格把控品质,每批次产品均经过精度检测,售后响应及时,批量采购可享受阶梯式优惠政策,让每一分采购预算都物超所值,常规加工选它不踩雷!直槽丝攻作为苏氏含钴镀钛丝攻的一种样式,具有通用性强的特点,是机械加工中应用较为常用的丝攻类型之一。肇庆苏氏丝锥
苏氏含钴镀钛丝攻的不同样式,直槽、螺旋、先端丝攻,可为客户选择合适的丝攻样式,以达到预期的加工效果。肇庆苏氏丝锥
镀钛先端丝攻在薄壁件加工中的优势:镀钛先端丝攻在处理薄壁管件、薄板等易变形工件时,表现出较好的适应性。这类工件壁薄,往往只有几毫米厚,受力后很容易发生形变,而先端丝攻的切削方式较为平缓,不像其他丝攻那样容易产生剧烈的冲击力,配合镀钛涂层带来的低摩擦特性,能够减少对工件的挤压。在加工过程中,丝攻刃口均匀切入材料,从接触工件到完成切削,力量逐渐施加,避免因局部受力过大导致薄壁件出现凹陷或褶皱。例如在空调铜管的连接螺纹加工中,铜管本身质地较软且壁薄,镀钛先端丝攻能在保证螺纹完整的同时,维持铜管的原有形状,不会让铜管出现变形,确保后续装配时的密封性,避免冷媒泄漏。肇庆苏氏丝锥