商机详情 -
中山丝锥现货
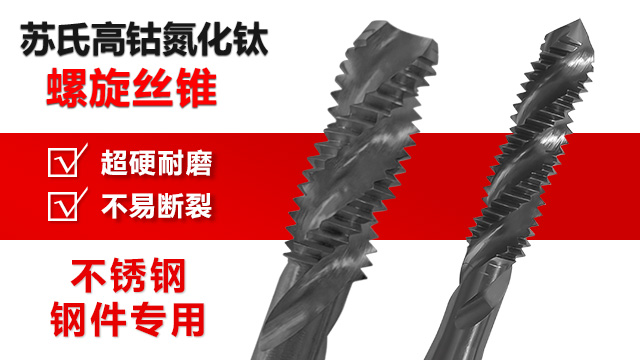
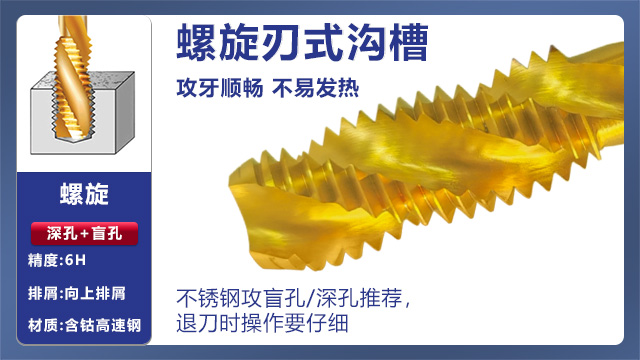
苏氏TiCN 先端丝攻凭借含钴高速钢选材与氮化钛工艺,能够成为难加工材料加工的得力助手。含钴高速钢基材的8%钴元素使得苏氏TiCN 先端丝攻具备抗冲击性,TiCN 涂层耐高温达 400°C以上,能够在切削热的产生下保持丝攻性能的完整性,因此苏氏TiCN 先端丝攻能够适合不锈钢等一些难加工材料的高速切削。苏氏TiCN 先端丝攻数控磨制的刃口锋利度较高,能够在加工工件时切削过程省力,螺纹完整不易滑牙。苏氏TiCN 先端丝攻的先端导向结构配合大容量排屑槽,确保切屑沿轴向顺利排出,减少切削区压力,提升苏氏TiCN 先端丝攻抗折断能力,提高丝攻的使用寿命,延长了丝攻的更换周期,提高单位时间内的加工效率。盲孔攻丝时,需特别注意丝锥的有效长度和螺纹深度控制,防止丝锥与孔底碰撞导致损坏。中山丝锥现货
数控磨制的尺寸精度:数控精密磨制工艺确保了苏氏丝锥的尺寸精度偏差处于较小范围。丝攻的大径、中径、小径均经过三次以上的精密校准,加工后的尺寸误差可在 0.01mm 以内,远低于行业常规的 0.03mm 标准。这种高精度使得加工出的螺纹与标准螺栓配合时,间隙均匀,避免出现过松或过紧的情况,而导致滑牙的现象。在精密仪器的连接部位加工中,如光学设备的微调机构螺纹,尺寸高精度的能保证螺纹在长期使用过程中不会因间隙过大产生晃动,影响仪器的测量精度。数控磨制还保证了苏氏丝锥刃口的对称度,使得在切削过程中各刃瓣受力均匀,进一步提升了螺纹的一致性,满足批量生产中零件的互换性要求。河源高钴丝锥攻丝前的底孔直径计算至关重要,需根据螺纹规格、材料特性和丝锥类型来确定,以确保螺纹的强度和加工质量。
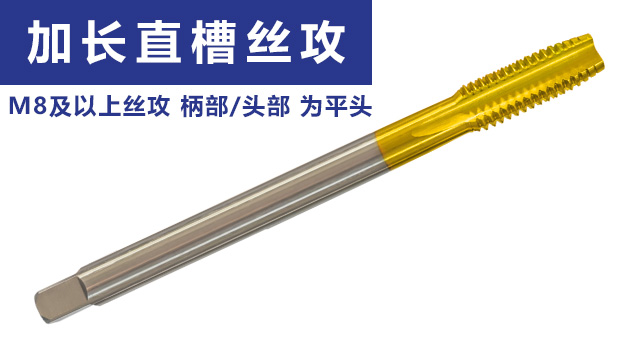
直槽丝锥是结构比较简单、应用比较广的丝锥类型之一。其排屑槽为直线形,与丝锥轴线平行。直槽丝锥的优点是结构简单、制造容易、成本低,适用于各种材料的浅孔攻丝和通孔攻丝。直槽丝锥的缺点是排屑性能较差,切屑容易在容屑槽内堆积,导致丝锥折断或螺纹表面质量下降。因此,直槽丝锥不适用于深孔攻丝和盲孔加工。在使用直槽丝锥时,需注意控制切削参数,避免产生过长的切屑。对于脆性材料,如铸铁、黄铜等,直槽丝锥的排屑问题相对较小,因为脆性材料的切屑容易折断。对于韧性材料,如钢、铝合金等,可采用较小的进给量和较高的切削速度,以减少切屑的长度,提高排屑性能。
丝锥材料的选择直接影响丝锥的切削性能、使用寿命和加工成本。常见的丝锥材料有高速钢、硬质合金、粉末冶金高速钢等,它们各有优缺点,适用于不同的加工场景。高速钢是比较常用的丝锥材料之一,具有良好的韧性和切削性能,成本相对较低。高速钢丝锥适用于加工各种钢材、铸铁、铝合金等材料。根据合金成分的不同,高速钢可分为普通高速钢和高性能高速钢。普通高速钢如 W18Cr4V,适用于一般材料的加工;高性能高速钢如 M42,含有较多的钴元素,具有更高的硬度和热硬性,适用于加工难加工材料。硬质合金是一种由硬质碳化物和金属粘结剂组成的复合材料,具有较高的硬度和耐磨性。硬质合金丝锥适用于加工不锈钢、钛合金、镍基合金等难加工材料。与高速钢丝锥相比,硬质合金丝锥的使用寿命可提高数倍甚至数十倍,但成本也相对较高。在高温加工环境中,TiCN 涂层的耐高温特性能够保护丝攻基体不受损伤,保持丝攻的性能,确保螺纹加工质量。
硬质合金丝锥是以硬质合金为材料制造的丝锥,具有硬度高、耐磨性好、热硬性强等特点。硬质合金丝锥的硬度可达 HRA90 以上,在高温下仍能保持良好的切削性能,适用于加工不锈钢、钛合金、镍基合金等难加工材料。与高速钢丝锥相比,硬质合金丝锥的使用寿命可提高数倍甚至数十倍,加工效率也显著提高。硬质合金丝锥的缺点是脆性较大,抗冲击性能较差,因此在使用时需注意避免剧烈的冲击和振动。硬质合金丝锥通常采用整体硬质合金或硬质合金涂层的结构形式。整体硬质合金丝锥适用于高精度、高效率的螺纹加工;硬质合金涂层丝锥则是在高速钢或硬质合金基体上涂覆一层硬质合金涂层,以提高丝锥的耐磨性和切削性能。丝锥的制造工艺包括锻造、轧制、磨削等,先进的制造技术可保证丝锥的尺寸精度和表面质量,提高其使用寿命。东莞进口丝锥
苏氏TiCN丝攻的涂层具备润滑性,在加工工件过程中能够减少切削热的产生,还能避免切屑沾刀,提高排屑性能。中山丝锥现货
攻丝前底孔直径的计算是保证螺纹加工质量的关键步骤。底孔直径过大,会导致螺纹牙型不完整,强度降低;底孔直径过小,会增加攻丝扭矩,易导致丝锥折断。底孔直径的计算公式因螺纹类型和材料而异。对于普通螺纹,底孔直径可按以下公式计算:D=d-P,其中 D 为底孔直径,d 为螺纹大径,P 为螺距。此公式适用于塑性材料,如钢、铝合金等。对于脆性材料,如铸铁、黄铜等,底孔直径可适当增大,一般为 D=d-P+(0.05~0.1) P。对于细牙螺纹,底孔直径的计算公式与普通螺纹相同,但需注意细牙螺纹的螺距较小,底孔直径的公差也相应较小。对于英制螺纹,底孔直径可根据螺纹规格查表确定。在实际生产中,还需根据丝锥的类型、加工工艺和材料特性等因素进行适当调整。例如,使用挤压丝锥时,底孔直径应比切削丝锥的底孔直径略大;对于深孔攻丝,底孔直径可适当减小,以补偿攻丝过程中的弹性变形。中山丝锥现货