商机详情 -
东莞汽车零部件氦检漏系统解决方案
大尺寸产品氦检机针对外形体积偏大的工件设计,设备真空腔内部空间可以按照客户工件的实际外形尺寸做定制化加工。设备单件实测检测周期65秒,工件充氦压力设置为10KPa,配套氦气回收单元,氦气回收比例≥95%,氦气供给浓度支持10%-99.99%的选择区间。面对大体积工件,抽真空环节需要充足的泵组能力,设备会根据腔体容积匹配对应的真空泵配置,保障腔体内可以达到工艺需要的真空条件。该设备可以应用于大型冷却壳体、大型储能容器、大型管路总成等零部件的气密检测。设备工装结构跟随工件外形定制,同时配套完整的数据存储功能,检测记录自动保存,方便工厂开展品质复盘,也可对接MES系统融入数字化车间。远望喷油器阀类氦检机强抗干扰,可在车间复杂电磁环境中稳定检测。东莞汽车零部件氦检漏系统解决方案
氦检漏
真空泵组是氦检设备实现真空环境的关键硬件,泵组运行状态,直接决定真空腔抽真空效率以及能够抵达的真空水平。整套真空系统一般会由旋片泵、罗茨泵等不同泵型组合搭建,不同泵体对应的保养项目存在区别。旋片泵需要定期观察泵油状态,当泵油出现乳化、浑浊、颜色变深的情况,就要执行泵油更换作业,同时更换油过滤器。罗茨泵不需要加注泵油,但要关注泵体运转噪音、轴承温度,留意进出口过滤器是否出现堵塞。设备运行过程,水汽、切削溶剂挥发物会随着抽气进入泵体,长期积累会加速泵油变质。如果工件带较多水分,可在真空管路前端增设冷阱装置,拦截水汽杂质。日常巡检记录泵组启动电流、达到目标真空消耗的时间,把运行数据做留存。一旦发现抽真空速度变慢,优先排查过滤器、泵油状态,按照设备维保手册开展维护,能够拉长真空泵的使用周期,降低设备故障停机频次。深圳模块式氦检漏选型氦质谱仪捕捉氦离子,可精确定位喷油器阀口、密封面微米级微小泄漏。
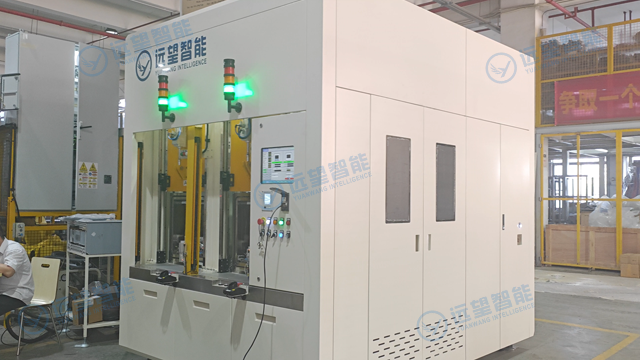
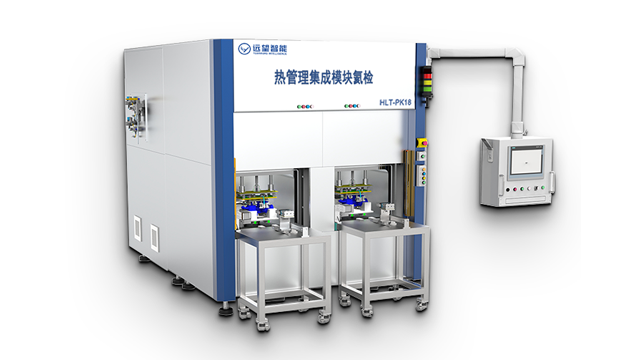
汽车热管理集成氦检机采用双腔体结构,针对新能源汽车热管理集成模块开展气密性检测,单件检测周期可以控制在50秒以内。设备充氦工况覆盖多个压力档位,低压区间5-50KPa,中压区间0.5-35Bar,高压区间35-200Bar,充氦压力也可以设置为2-3.5Bar,匹配不同零部件的测试工艺。氦气供给浓度支持10%-99.99%区间,配套氦气回收系统,氦气回收比例≥98%。设备预留自动化升级空间,后续工厂产线迭代,可以追加自动上下料、工装切换等功能模块。热管理集成模块属于新能源汽车的关键部件,密封性能会直接影响整车热管理系统运行状态。该设备适配热泵模块、多路阀总成等零部件检测,可对接MES系统留存全部检测记录,支撑零部件出厂品质管控。
在大批量氦检生产场景,不少工厂会选用氦氮混合气体作为示踪气体,并非全部使用纯氦开展工件充入测试。混气供气系统可以按照设定配比完成两种气体的混合调配,稳定输出固定比例的氦氮混合气,供给氦检工位使用。系统内部配置调压单元、气体混合腔体、浓度监测模块,持续监测输出气体内部氦占比,如果配比出现偏移,系统会给出提示信号。搭配氦气回收装置之后,回收回来的混合气体经过净化处理,重新送回到混气供气系统循环利用。采用混合气方案,可以减少高纯氦气的消耗,缓解氦气采购成本压力。需要留意的是,混合气工况下检漏仪的内部参数需要对应调整,适配混合示踪气体信号。混气供气系统适合多台氦检设备集中布局的氦检车间,一套混气装置可以同时给多台氦检主机输送示踪气体,简化现场气瓶管理工作。热管理集成模块氦检机真空腔可定制,氦气回收率≥98%,长期运行成本优势明显。
氦检设备制造完成之后,出厂阶段会开展完整设备出厂测试,客户现场同样需要完成设备验收工作。出厂测试阶段,设备制造方会模拟客户现场工况,接入对应气源,使用客户提供的工件样件开展连续循环测试,检验设备机械动作、真空系统、充气回路、检漏单元、报警保护、数据通讯各个模块运行状态。设备运送到客户工厂完成安装调试之后,进入现场验收环节。验收工作不只是看设备可以启动运行,需要覆盖多个维度:核对设备硬件配置是否和方案一致;核查真空抽气、充压、泄压各类动作逻辑;使用合格样件、泄漏标准样件反复测试,确认设备识别泄漏的能力;验证 MES 通讯、报警保护、安全锁止等功能;同时连续运行一段时间,观察设备连续工作稳定性。验收过程形成书面验收记录,双方确认之后完成验收闭环,同时供应商同步交付操作手册、维保文档、工艺文档全套资料。依托氦质谱仪检测氦离子,远望热管理氦检机可精确捕捉纳米级微小泄漏。广东氦检漏价格
远望汽车空调氦检机高灵敏度,可识别微米级泄漏,检测精度贴合汽车行业标准。东莞汽车零部件氦检漏系统解决方案
针对高产能、高效率的精密检测需求,远望智能标准双腔氦检机凭借高效节拍、高精性能成为轻量化小件检测的主力机型。设备结构紧凑,整机尺寸优化至2110mm(L)*1420mm(W)*2350mm(H),节省车间摆放空间,真空腔有效尺寸320mm(L)*270mm(W)*230mm(H),精确适配小型精密工件检测。相较于单腔机型,双腔设备检测效率大幅提升,单件检测周期只40-50s,产能翻倍升级。设备检测精度再度升级,本底值低至1.0×10E-8mbar*L/S,检测灵敏度更高,大漏、微漏检测压力可调范围拓宽至0.1~2.0MPa,适配更多低压精密检测工况,且同样具备≥95%的氦气回收率,兼顾高效生产与低成本运维,适配规模化流水线作业。东莞汽车零部件氦检漏系统解决方案