标签列表 - 中创富莱环境科技(上海)有限公司
-
 徐州涂装行业RCO催化燃烧装置费用是多少
RCO催化燃烧的多工况自适应功能,是现代智能型RCO设备的关键优势。很多制造企业的生产线不是24小时连续运行,存在间歇性生产的情况,废气的风量、浓度波动非常大。搭载智能自适应系统的RCO设备,可以实时根据入口废气的风量、浓度变化,自动调整阀门的切换频率、电加热的输出功率,甚至自动调整参与运行的蓄热腔体数量。当生产线处于低负荷生产状态,废气浓度很低时,系统可以自动进入低功耗待机模式,维持催化腔体的反应温度,一旦生产线恢复满负荷生产,系统可以立刻切换到正常运行模式,不需要重新长时间预热,大幅降低间歇性生产企业的设备待机能耗。大风量RCO催化燃烧技术在节能环保方面表现出色。徐州涂装行业RCO催化燃烧...
发布时间:2026.09.25 -
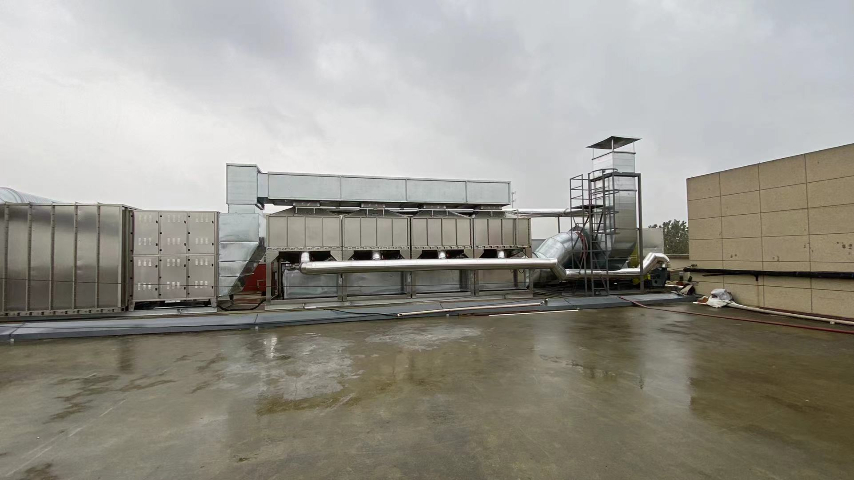 橡胶行业RCO催化燃烧装置供应商
锂电池制造行业的涂布工序,会产生大量含有NMP溶剂的有机废气,这类废气成分单一,热值较高,是RCO催化燃烧的优的适配工况。锂电池企业的涂布机废气温度通常在80℃以上,直接送入RCO系统后,蓄热体可以充分回收废气自带的余热,高浓度的NMP在催化氧化过程中释放的大量热量,完全可以维持系统的反应温度,不需要额外开启任何辅助加热装置。部分锂电池企业还会在RCO后端加装余热回收锅炉,用反应后的高温热风生产热水或者蒸汽,供给生产线的其他工序使用,整套废气治理系统不只没有额外增加能耗负担,反而能向外输出富余的热能,实现环保治理环节的节能创收。大风量RCO催化燃烧设备在设计和制造过程中充分考虑到了稳定性和可靠...
-
 南通碳钢RCO催化燃烧设备厂家电话
RCO催化燃烧设备的冬季防冻设计,在北方寒冷地区是必不可少的配置。当环境温度低于0℃时,如果设备长时间停机,腔体内残留的水汽很容易出现结冰的情况,堵塞蓄热体的孔道,还可能损坏气动阀门的密封部件。专业的北方版RCO设备,在腔体外部加装了加厚的硅酸铝保温层,保温层厚度超过150mm,同时配套设置了停机伴热系统,当设备长期停机时,伴热系统会自动启动,将腔体内部的温度维持在5℃以上,避免出现内部结冰的问题。即使在-30℃的极寒地区,这套防冻设计也能保证RCO设备随时可以正常启动运行,不会因为低温环境出现设备损坏。RCO催化燃烧技术适用于处理多种类型的有机废气,如苯类、酮类等。南通碳钢RCO催化燃烧设备...
-
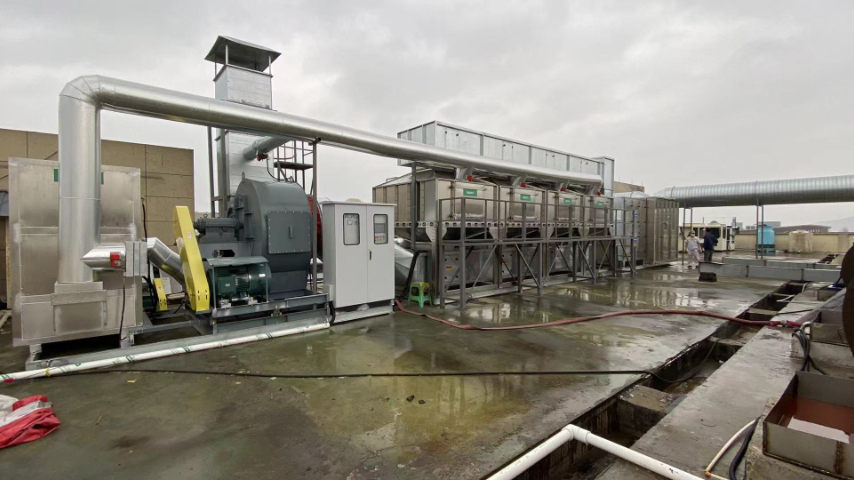 徐州工业RCO催化燃烧装置供应商
RCO催化燃烧的蓄热体材质选择直接决定了设备的热回收效率,目前主流的蓄热材料分为蜂窝陶瓷蓄热体和陶瓷矩鞍环两类。蜂窝陶瓷蓄热体的比表面积更大,气流通过的风阻更低,热交换速度更快,适合大风量的常规工况;陶瓷矩鞍环的抗冲击性能更强,不容易被高温气流冲刷碎裂,适合废气温度波动大、含有少量高温杂质的特殊工况。优的的蓄热体可以在-20℃到1000℃的温度区间内反复进行冷热交替循环,长期使用不会出现开裂、粉化的问题,能保证设备的热回收效率始终维持在90%以上,不会因为蓄热体性能衰减增加运行能耗。RCO催化燃烧设备集成了防火系统、防爆泄压系统、超温报警系统和先进的自动控制系统。徐州工业RCO催化燃烧装置供应...
发布时间:2026.09.24 -
 常州环保RCO催化燃烧设备
医药化工行业的原料药生产废气,往往含有成分复杂的有机污染物,部分工况还会夹带少量的粉尘和盐雾杂质。针对这类工况设计的RCO催化燃烧设备,在废气入口处专门加装了高效的旋风除尘+碱洗喷淋预处理单元,先将废气中的粉尘和酸性盐雾彻底去除,再送入后续的蓄热催化单元。同时选用的高活性贵金属催化剂,可以适应多种复杂有机组分的氧化分解,即使废气中含有少量难以降解的杂环类有机物,也能在300℃左右的温度下被彻底分解,不会出现不完全燃烧生成二噁英类二次污染物的问题,完全满足医药化工行业的严苛环保要求。RCO催化燃烧技术通过热回收系统实现了能量的循环利用,热回收效率一般可达95%以上。常州环保RCO催化燃烧设备一套...
-
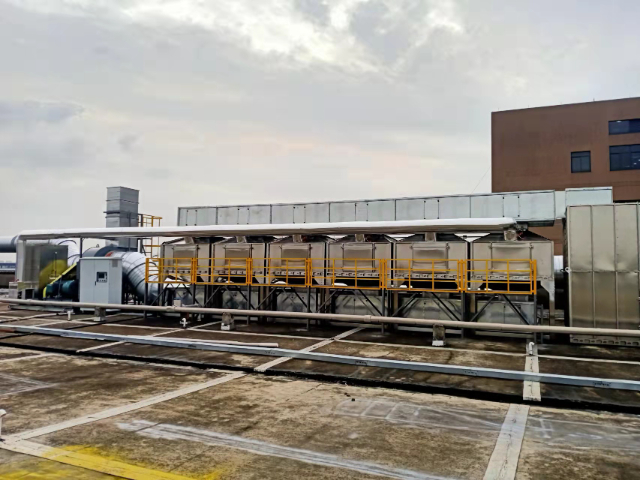 无锡大风量RCO催化燃烧设备出厂价
农药化工行业的生产废气,往往含有少量的有机磷、有机氯等容易造成催化剂中毒的组分,这类工况不能直接使用常规的RCO催化剂。针对农药行业开发的RCO耐中毒催化剂,在活性组分中添加了特殊的抗中毒助剂,能在催化剂表面形成一层防护层,阻挡磷、氯等杂质直接和贵金属活性位点接触,大幅提升催化剂对有毒杂质的耐受阈值。同时在RCO前端配套设置了的化学吸附过滤单元,可以将废气中90%以上的磷、氯类杂质提前拦截下来,双重防护之下,即使是农药化工这类复杂工况,RCO催化剂也能稳定运行3年以上,实现有机废气的长期稳定达标治理。大风量RCO催化燃烧技术在节能环保方面表现出色。无锡大风量RCO催化燃烧设备出厂价针对电子制造...
-
 徐州碳钢RCO催化燃烧装置供应商
RCO催化燃烧的关键载体是蜂窝陶瓷催化剂,这类载体通常采用堇青石材质制成,表面经过高比表面积的氧化铝涂层改性处理,能让铂、钯等贵金属活性组分均匀分散附着。这种特殊的多孔结构不只能大幅增加废气与活性位点的接触面积,还能降低气流通过时的风阻,避免系统出现过高的运行风压。在实际工况中,载体的孔密度会直接影响净化效率,常规选用的100-200目孔型,既能阻挡细小杂质渗透到深层造成堵塞,又能保证废气在催化腔体内有足够的停留反应时间,让有机分子充分完成氧化分解过程。RCO催化燃烧设备具备高度自动化控制系统,能够实现设备的自动启动、运行和监控,无需人工频繁操作。徐州碳钢RCO催化燃烧装置供应商为了鼓励企业采...
发布时间:2026.09.20 -
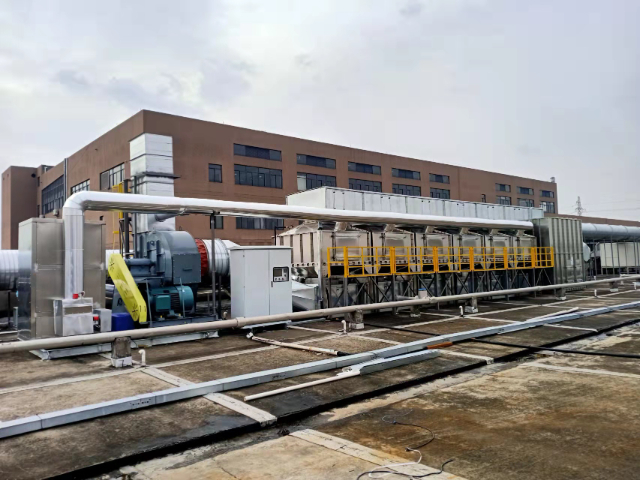 造粒行业RCO催化燃烧设备哪家好
RCO催化燃烧的关键奥秘,在于催化剂与蓄热系统的精妙配合。当含有有机污染物的废气进入设备后,首先会经过蓄热室,被陶瓷蓄热体加热到250-400℃——这是催化剂发挥作用的温度区间。在催化剂的催化作用下,有机分子的化学键被快速打破,与氧气发生氧化反应,生成二氧化碳和水,同时释放出大量热量。这些高温烟气随后进入另一个蓄热室,将热量传递给蓄热体后,以较低的温度排出。当蓄热体的温度达到设定值后,设备通过阀门自动切换气流方向,让新进入的废气被已蓄热的陶瓷体加热,而反应后的高温烟气则进入另一侧的蓄热室释放热量。这种交替蓄热、换热的过程,使得设备能够回收95%以上的反应热量,大幅降低了辅助能源的消耗,真正实现...
发布时间:2026.09.19 -
 无锡涂装行业RCO催化燃烧设备价格
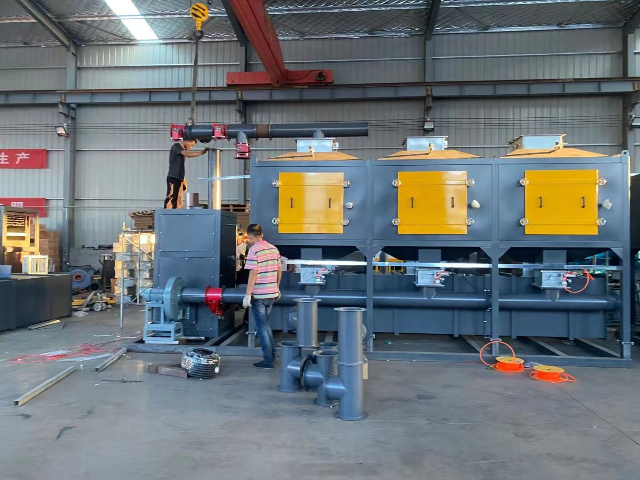
RCO催化燃烧设备的三床式结构是目前应用较广的构型,三个的蓄热腔体通过气动提升阀实现工况切换。正常运行时,一个腔体负责将常温废气预热到反应温度,第二个腔体完成催化氧化反应,第三个腔体则利用刚完成反应的高温蓄热体储存热量,同时用少量洁净空气吹扫腔体内部残留的未反应废气。这种交替循环的工作模式,既保证了95%以上的热回收效率,又避免了切换瞬间出现的废气短路直排问题,长期运行的总净化效率可以稳定维持在97%以上,完全满足国内大部分地区的工业废气排放一级标准。RCO催化燃烧设备具备高度自动化控制系统,能够实现设备的自动启动、运行和监控,无需人工频繁操作。无锡涂装行业RCO催化燃烧设备价格冶金行业的金属...
发布时间:2026.09.19 -
 印染行业RCO催化燃烧装置费用是多少
催化剂是RCO催化燃烧设备的关键部件,直接决定了废气处理的效率与稳定性。目前常用的催化剂主要分为贵金属催化剂(如铂、钯)和非贵金属催化剂(如锰、铜的氧化物)两大类。贵金属催化剂具有活性高、起燃温度低的优点,能够在250℃左右启动反应,特别适合处理低浓度废气;非贵金属催化剂则以成本低廉、抗中毒性强著称,更适用于含有少量杂质的工业废气。催化剂的载体同样至关重要,蜂窝陶瓷、金属丝网等载体不*能提供巨大的比表面积,让催化剂均匀分布,还能增强气流的扰动效果,提高气固接触效率。为了延长催化剂的使用寿命,设备通常会配备预处理系统,通过过滤、降温、除杂等手段,去除废气中的粉尘、重金属、硫磷化合物等有害物质,避...
发布时间:2026.09.18 -
 淮安小风量RCO催化燃烧装置企业
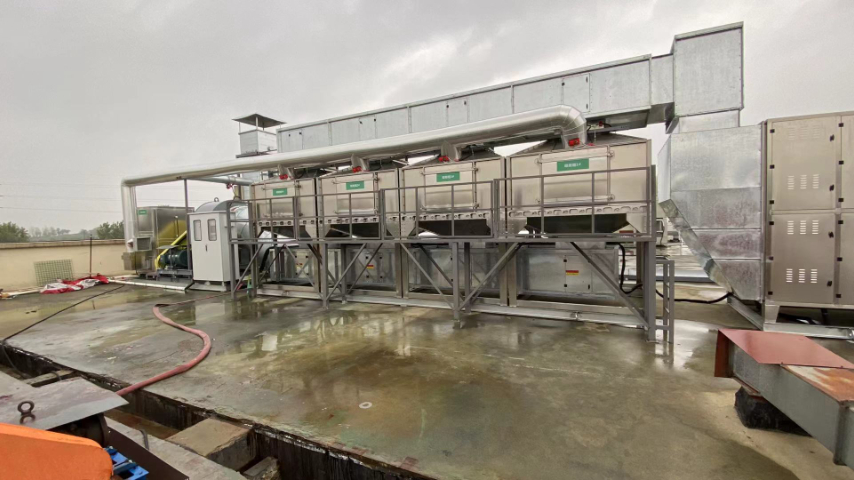
橡胶制品生产过程中产生的硫化废气,含有大量非甲烷总烃、恶臭类有机组分,这类废气风量波动大,浓度不稳定,常规治理工艺很难实现稳定达标。适配橡胶行业的定制化RCO催化燃烧设备,专门在催化腔前设置了均风换热腔,能让不同时段进入的波动废气快速混合均匀,避免局部出现温度骤变的情况。同时配套的耐中毒催化剂,可以耐受低浓度的硫化物长期冲击,不会快速出现活性衰减,经过RCO处理后的废气,不只非甲烷总烃排放浓度远低于国家标准,废气中的恶臭异味也能被彻底分解,完全满足橡胶企业的厂界恶臭排放要求。RCO催化燃烧技术具有较高的净化效率,一般可达95%以上。淮安小风量RCO催化燃烧装置企业在环保投入日益增加的当下,企业...
-
 常州涂装行业RCO催化燃烧装置出厂价格
锂电池制造行业的涂布工序,会产生大量含有NMP溶剂的有机废气,这类废气成分单一,热值较高,是RCO催化燃烧的优的适配工况。锂电池企业的涂布机废气温度通常在80℃以上,直接送入RCO系统后,蓄热体可以充分回收废气自带的余热,高浓度的NMP在催化氧化过程中释放的大量热量,完全可以维持系统的反应温度,不需要额外开启任何辅助加热装置。部分锂电池企业还会在RCO后端加装余热回收锅炉,用反应后的高温热风生产热水或者蒸汽,供给生产线的其他工序使用,整套废气治理系统不只没有额外增加能耗负担,反而能向外输出富余的热能,实现环保治理环节的节能创收。碳钢RCO催化燃烧设备几乎可以处理所有的烃类有机废气及恶臭气体,适...
-
 舟山造粒行业RCO催化燃烧
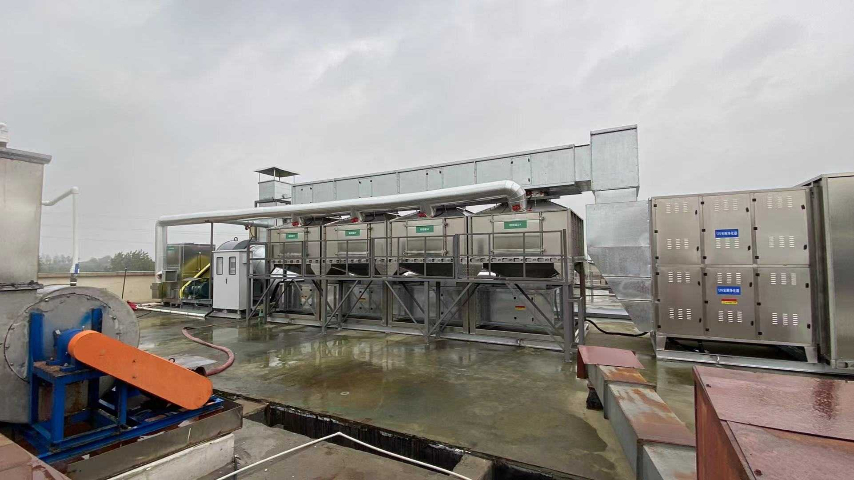
医药化工行业的原料药生产废气,往往含有成分复杂的有机污染物,部分工况还会夹带少量的粉尘和盐雾杂质。针对这类工况设计的RCO催化燃烧设备,在废气入口处专门加装了高效的旋风除尘+碱洗喷淋预处理单元,先将废气中的粉尘和酸性盐雾彻底去除,再送入后续的蓄热催化单元。同时选用的高活性贵金属催化剂,可以适应多种复杂有机组分的氧化分解,即使废气中含有少量难以降解的杂环类有机物,也能在300℃左右的温度下被彻底分解,不会出现不完全燃烧生成二噁英类二次污染物的问题,完全满足医药化工行业的严苛环保要求。与传统的蓄热式燃烧设备相比,大风量RCO催化燃烧设备的运营成本更低。舟山造粒行业RCO催化燃烧包装印刷行业的软包装...
发布时间:2026.09.15 -
 江苏RCO催化燃烧设备企业
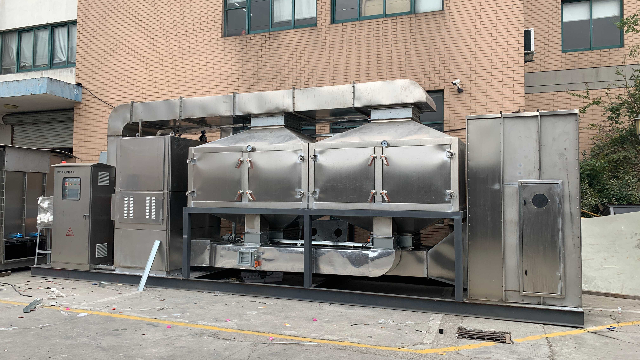
RCO催化燃烧和RTO蓄热式焚烧的关键差异,在于是否使用催化剂参与反应。RTO没有催化剂,需要将废气加热到760℃以上的高温才能完成氧化分解,炉膛长期处于高温状态,设备的外壳散热损失大,辅助燃料消耗高,还容易在高温区间生成氮氧化物等二次污染物。而RCO依靠催化剂的作用,在300℃左右的低温下就能完成无焰燃烧,不需要维持超高的炉膛温度,设备的运行能耗只为同风量RTO的40%-60%,氮氧化物的生成量不到RTO的10%,完全符合当前国内环保政策对低氮排放的要求,在大部分常规工业废气治理场景中,RCO的综合性价比远高于RTO。RCO催化燃烧技术适用于处理多种类型的有机废气,如苯类、酮类等。江苏RCO...
发布时间:2026.09.13 -
连云港造粒行业RCO催化燃烧设备厂家
涂装行业是工业废气排放的大户,喷漆过程中产生的苯、甲苯、二甲苯等VOCs(挥发性有机化合物),不*气味刺鼻,更是强致物质。传统的活性炭吸附法需要频繁更换炭料,且存在脱附再生的二次污染风险;而直接燃烧法则能耗高昂,难以大规模应用。RCO催化燃烧设备的出现,为涂装行业的废气治理提供了完美解决方案。通过预处理系统去除漆雾颗粒后,含有机溶剂的废气进入RCO设备,在催化剂的作用下被彻底分解。某汽车涂装车间引入RCO系统后,废气处理效率达到98%以上,车间外的异味基本消除,每年还能节省近百万元的能源费用。同时,设备的自动化运行模式,也大幅降低了人工操作强度,实现了涂装生产与环境保护的协同发展。在RCO催化...
-
连云港大风量RCO催化燃烧装置厂家
RCO催化燃烧的在线监测系统,可以完全对接当地的环保部门在线监控平台。整套系统在废气入口、排气烟囱位置都设置了高精度的VOCs在线监测仪,同时还同步监测氮氧化物、排气温度、氧含量等多项环保参数,所有的监测数据都可以实时上传到环保监管平台。环保部门可以远程实时查看RCO设备的运行状态和排放数据,企业也可以在自己的中控室随时查看设备的净化效率变化,一旦出现排放数据异常,系统会立刻触发报警,提醒运维人员及时排查故障,完全满足当前国内环保部门对工业废气治理设备的在线监管要求。小风量RCO催化燃烧设备在能耗方面表现出色。连云港大风量RCO催化燃烧装置厂家冶金行业的金属表面喷涂工序,会产生含有有机溶剂、金...
-
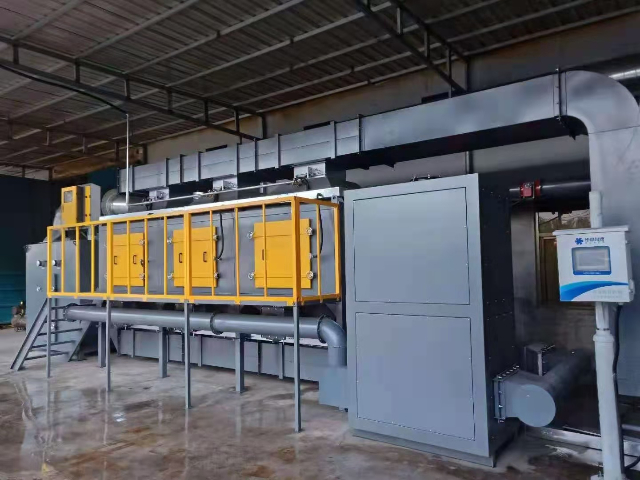 南京印染行业RCO催化燃烧设备厂家电话
RCO催化燃烧技术的广泛应用,为改善大气环境质量发挥了重要作用。据统计,一台处理风量为10000m³/h的RCO设备,每年可减少VOCs排放超过100吨,相当于种植了5000棵成年树木的净化效果。在京津冀、长三角等工业密集地区,大量企业引入RCO设备后,区域内的PM2.5浓度与臭氧浓度均得到了有效控制,空气质量明显改善。此外,RCO技术还能减少温室气体排放,通过高效的热量回收,降低了企业对化石能源的依赖,间接减少了二氧化碳的排放。某钢铁企业通过RCO系统处理焦化废气,每年不*减少VOCs排放300余吨,还回收热量折合标准煤超过2000吨,实现了环境效益与经济效益的双赢。大风量RCO催化燃烧设备...
发布时间:2026.09.07 -
 无锡电子制造行业RCO催化燃烧装置定做价格
农药化工行业的生产废气,往往含有少量的有机磷、有机氯等容易造成催化剂中毒的组分,这类工况不能直接使用常规的RCO催化剂。针对农药行业开发的RCO耐中毒催化剂,在活性组分中添加了特殊的抗中毒助剂,能在催化剂表面形成一层防护层,阻挡磷、氯等杂质直接和贵金属活性位点接触,大幅提升催化剂对有毒杂质的耐受阈值。同时在RCO前端配套设置了的化学吸附过滤单元,可以将废气中90%以上的磷、氯类杂质提前拦截下来,双重防护之下,即使是农药化工这类复杂工况,RCO催化剂也能稳定运行3年以上,实现有机废气的长期稳定达标治理。大风量RCO催化燃烧技术以其高效的净化能力著称。无锡电子制造行业RCO催化燃烧装置定做价格RC...
发布时间:2026.09.06 -
南京造粒行业RCO催化燃烧装置出厂价格
RCO催化燃烧设备的日常运维工作十分简便,不需要复杂的操作流程。常规的日常巡检只需要检查各个气动阀门的动作是否顺畅,温控系统的数值是否在正常区间,过滤模块的压差是否在合理范围。只需要每3个月对前端的过滤耗材进行一次更换,每1-2年对催化剂进行一次在线检测,用专业的气体分析仪检测催化剂前后的有机物浓度差,判断催化剂的活性状态。只要按照规范做好日常维护,整套设备可以连续稳定运行多年,不会出现频繁的故障停机问题,非常适合制造企业的环保运维团队日常管理。RCO催化燃烧设备能够实现远程监控和集中管理,提高了设备的管理效率和便捷性。南京造粒行业RCO催化燃烧装置出厂价格从双碳目标的维度来看,RCO催化燃烧...
-
常州小风量RCO催化燃烧装置哪家好
为了鼓励企业采用先进的废气处理技术,国家出台了一系列支持政策。在税收方面,企业购置RCO等环保设备可享受企业所得税抵免政策,抵免额可达设备投资额的10%;在财政补贴方面,多地对采用RCO技术的企业给予一次性补贴,补贴金额从几万元到几十万元不等。此外,环保部门还将RCO技术纳入重点推广的环保技术目录,在项目审批、排污许可等方面给予优先支持。这些政策的出台,不*降低了企业的环保投入成本,更引导了工业企业向绿色生产转型。未来,随着环保标准的不断提高,RCO技术的政策支持力度将进一步加大,推动更多企业采用这一先进技术,共同构建绿色工业体系。RCO催化燃烧技术在节能环保方面表现出色。常州小风量RCO催化...
-
连云港小风量RCO催化燃烧装置要多少钱
在工业生产的滚滚浪潮中,废气排放如同挥之不去的阴霾,时刻威胁着生态环境与人类健康。化工车间的刺鼻异味、涂装工厂的有机挥发物、印刷企业的溶剂废气……这些复杂多样的工业废气,不*会引发光化学烟雾、酸雨等环境灾害,更会通过呼吸、皮肤接触等途径,对人体的呼吸系统、神经系统造成不可逆的损伤。传统的废气处理技术,如活性炭吸附、喷淋洗涤等,要么存在二次污染风险,要么难以应对高浓度、大风量的废气排放。而RCO(蓄热式催化燃烧)技术的出现,为工业废气治理带来了全新性的突破。作为一种融合了蓄热换热与催化氧化的先进工艺,RCO催化燃烧设备能够在低温条件下将有机污染物彻底分解为二氧化碳和水,既实现了高效净化,又兼顾了...
发布时间:2026.09.04 -
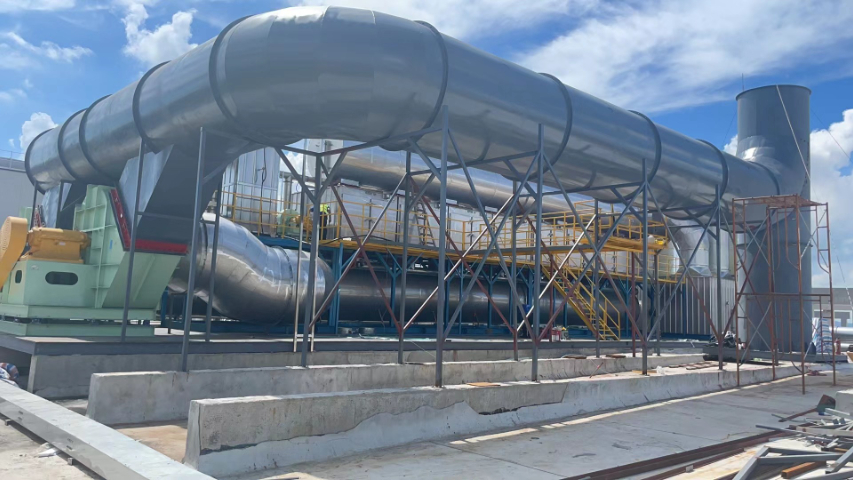 徐州制药行业RCO催化燃烧装置源头厂家
为了鼓励企业采用先进的废气处理技术,国家出台了一系列支持政策。在税收方面,企业购置RCO等环保设备可享受企业所得税抵免政策,抵免额可达设备投资额的10%;在财政补贴方面,多地对采用RCO技术的企业给予一次性补贴,补贴金额从几万元到几十万元不等。此外,环保部门还将RCO技术纳入重点推广的环保技术目录,在项目审批、排污许可等方面给予优先支持。这些政策的出台,不*降低了企业的环保投入成本,更引导了工业企业向绿色生产转型。未来,随着环保标准的不断提高,RCO技术的政策支持力度将进一步加大,推动更多企业采用这一先进技术,共同构建绿色工业体系。RCO催化燃烧设备的主要在于其高效的催化燃烧过程。徐州制药行业...
-
无锡印染行业RCO催化燃烧装置厂家电话
RCO催化燃烧的在线监测系统,可以完全对接当地的环保部门在线监控平台。整套系统在废气入口、排气烟囱位置都设置了高精度的VOCs在线监测仪,同时还同步监测氮氧化物、排气温度、氧含量等多项环保参数,所有的监测数据都可以实时上传到环保监管平台。环保部门可以远程实时查看RCO设备的运行状态和排放数据,企业也可以在自己的中控室随时查看设备的净化效率变化,一旦出现排放数据异常,系统会立刻触发报警,提醒运维人员及时排查故障,完全满足当前国内环保部门对工业废气治理设备的在线监管要求。RCO催化燃烧设备的维护相对简单,降低了维护难度和成本。无锡印染行业RCO催化燃烧装置厂家电话在环保投入日益增加的当下,企业不只...
-
 南通化工行业RCO催化燃烧设备源头厂家
RCO催化燃烧的关键奥秘,在于催化剂与蓄热系统的精妙配合。当含有有机污染物的废气进入设备后,首先会经过蓄热室,被陶瓷蓄热体加热到250-400℃——这是催化剂发挥作用的温度区间。在催化剂的催化作用下,有机分子的化学键被快速打破,与氧气发生氧化反应,生成二氧化碳和水,同时释放出大量热量。这些高温烟气随后进入另一个蓄热室,将热量传递给蓄热体后,以较低的温度排出。当蓄热体的温度达到设定值后,设备通过阀门自动切换气流方向,让新进入的废气被已蓄热的陶瓷体加热,而反应后的高温烟气则进入另一侧的蓄热室释放热量。这种交替蓄热、换热的过程,使得设备能够回收95%以上的反应热量,大幅降低了辅助能源的消耗,真正实现...
发布时间:2026.09.02 -
 淮安印染行业RCO催化燃烧设备出厂价
从双碳目标的维度来看,RCO催化燃烧是当前工业VOCs治理领域低碳属性极强的技术路线。和传统的直接燃烧、RTO工艺相比,RCO的运行能耗只为前者的一半左右,氮氧化物等温室气体类二次污染物的生成量不到前者的10%,运行过程中几乎不产生固态危废,催化剂还可以实现贵金属的回收再生。大量的实际运行数据显示,采用RCO催化燃烧替代传统高能耗废气治理工艺,每处理10000m³的工业有机废气,可以减少约80%的碳排放,完全符合当前国内工业领域节能降碳的发展方向,是制造企业在完成VOCs达标治理的同时,实现低碳环保升级的选择之一。与传统的废气处理设备相比,碳钢RCO催化燃烧设备具有结构紧凑、占地面积小的特点。...
发布时间:2026.09.02 -
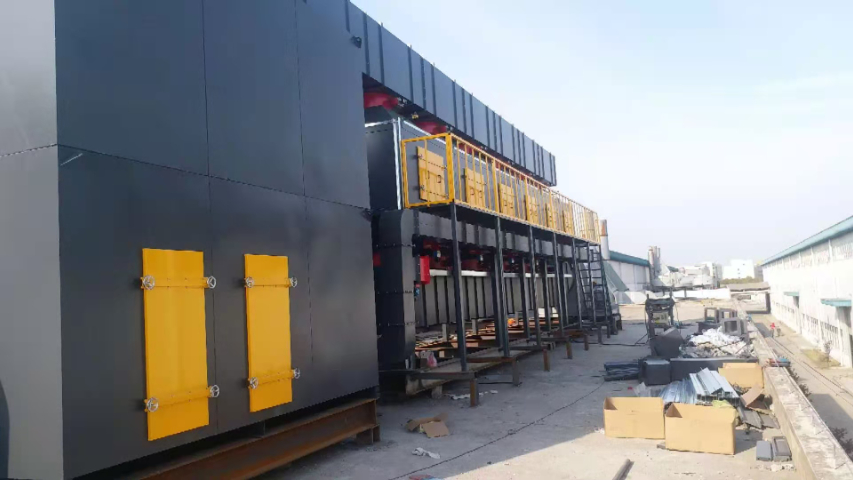 南京化工行业RCO催化燃烧装置出厂价
从双碳目标的维度来看,RCO催化燃烧是当前工业VOCs治理领域低碳属性极强的技术路线。和传统的直接燃烧、RTO工艺相比,RCO的运行能耗只为前者的一半左右,氮氧化物等温室气体类二次污染物的生成量不到前者的10%,运行过程中几乎不产生固态危废,催化剂还可以实现贵金属的回收再生。大量的实际运行数据显示,采用RCO催化燃烧替代传统高能耗废气治理工艺,每处理10000m³的工业有机废气,可以减少约80%的碳排放,完全符合当前国内工业领域节能降碳的发展方向,是制造企业在完成VOCs达标治理的同时,实现低碳环保升级的选择之一。小风量RCO催化燃烧设备采用了300孔蜂窝催化剂,这种催化剂具有阻力低、催化燃烧...
-
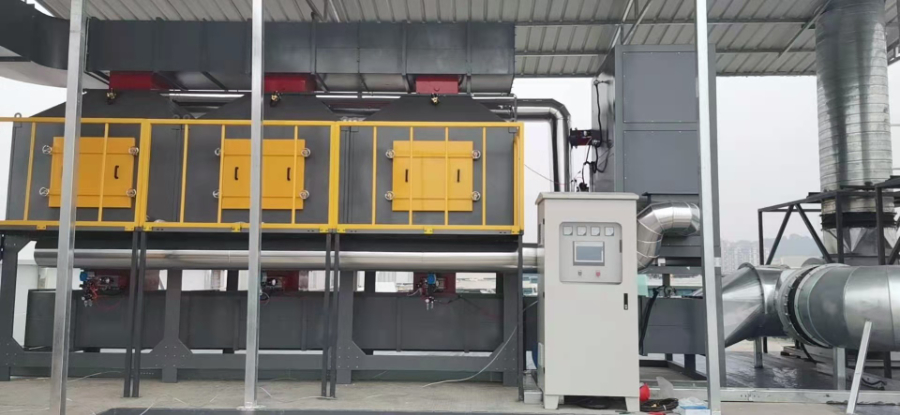 江苏化工行业RCO催化燃烧设备定做价格
汽车制造行业的整车喷涂线废气,是典型的大风量、中低浓度VOCs废气,一条年产10万辆乘用车的喷涂线,废气风量可以达到100000m³/h以上。这类工况下使用的大型RCO催化燃烧设备,通常会采用多腔体并联的结构设计,每个腔体都配备的蓄热和催化模块,既可以保证超大风量下的废气均匀分布,避免出现气流短路的问题,还能在单腔体需要维护的时候,其他腔体继续保持运行,不会影响整条喷涂生产线的正常生产。经过RCO处理后的净化气,还可以将余热回收用来加热喷涂车间的送风系统,进一步降低整车厂的暖通系统能耗。不锈钢RCO催化燃烧技术凭借其高效、环保、节能等优势。江苏化工行业RCO催化燃烧设备定做价格冶金行业的金属表...
-
徐州小风量RCO催化燃烧设备费用是多少
香精香料生产行业的废气成分十分复杂,含有大量的醛类、酯类、醇类等易产生强烈异味的有机组分,常规的喷淋、吸附工艺很难彻底去除异味。采用RCO催化燃烧工艺处理这类废气,在300℃左右的反应温度下,几乎所有的异味有机分子都能被彻底氧化分解为二氧化碳和水,处理后的排气几乎没有任何异味,完全满足香精香料企业的厂界异味控制要求。同时因为香精香料废气的有机物浓度普遍较高,RCO系统很容易进入自维持运行状态,不需要额外消耗大量的电能或者天然气,就能实现低成本的异味治理,解决香精香料企业长期面临的异味扰民难题。RCO催化燃烧设备易于与其他环保设备集成,形成完整的废气处理系统。徐州小风量RCO催化燃烧设备费用是多...
-
 常州碳钢RCO催化燃烧设备要多少钱
橡胶制品生产过程中产生的硫化废气,含有大量非甲烷总烃、恶臭类有机组分,这类废气风量波动大,浓度不稳定,常规治理工艺很难实现稳定达标。适配橡胶行业的定制化RCO催化燃烧设备,专门在催化腔前设置了均风换热腔,能让不同时段进入的波动废气快速混合均匀,避免局部出现温度骤变的情况。同时配套的耐中毒催化剂,可以耐受低浓度的硫化物长期冲击,不会快速出现活性衰减,经过RCO处理后的废气,不只非甲烷总烃排放浓度远低于国家标准,废气中的恶臭异味也能被彻底分解,完全满足橡胶企业的厂界恶臭排放要求。碳钢RCO催化燃烧装置能够有效处理这些废气,确保生产车间的空气质量达标。常州碳钢RCO催化燃烧设备要多少钱RCO催化燃烧...
发布时间:2026.08.31 -
南通环保RCO催化燃烧设备供应商
RCO催化燃烧的催化剂再生技术,可以让活性出现衰减的催化剂重新恢复大部分催化性能。当催化剂因为表面积碳、轻度杂质覆盖导致活性下降时,不需要直接更换催化剂,只需要在专业人员的操作下,将催化腔体的温度逐步提升到500℃左右,通入少量的高温洁净空气,将催化剂表面附着的积碳和有机杂质彻底氧化烧掉。经过2-3小时的高温吹扫再生处理后,催化剂的活性可以恢复到全新状态的90%以上,大幅延长催化剂的整体使用寿命,为企业节省大量的催化剂更换成本,这种在线再生操作不需要将催化剂从设备中取出,操作过程简便安全。RCO催化燃烧技术在节能环保方面表现出色。南通环保RCO催化燃烧设备供应商医药化工行业的原料药生产废气,往...
发布时间:2026.08.31