商机详情 -
上海201不锈钢RCO催化燃烧源头厂家
RCO催化燃烧设备的日常运维工作十分简便,不需要复杂的操作流程。常规的日常巡检只需要检查各个气动阀门的动作是否顺畅,温控系统的数值是否在正常区间,过滤模块的压差是否在合理范围。只需要每3个月对前端的过滤耗材进行一次更换,每1-2年对催化剂进行一次在线检测,用专业的气体分析仪检测催化剂前后的有机物浓度差,判断催化剂的活性状态。只要按照规范做好日常维护,整套设备可以连续稳定运行多年,不会出现频繁的故障停机问题,非常适合制造企业的环保运维团队日常管理。催化剂是大风量RCO催化燃烧技术的主要部件。上海201不锈钢RCO催化燃烧源头厂家
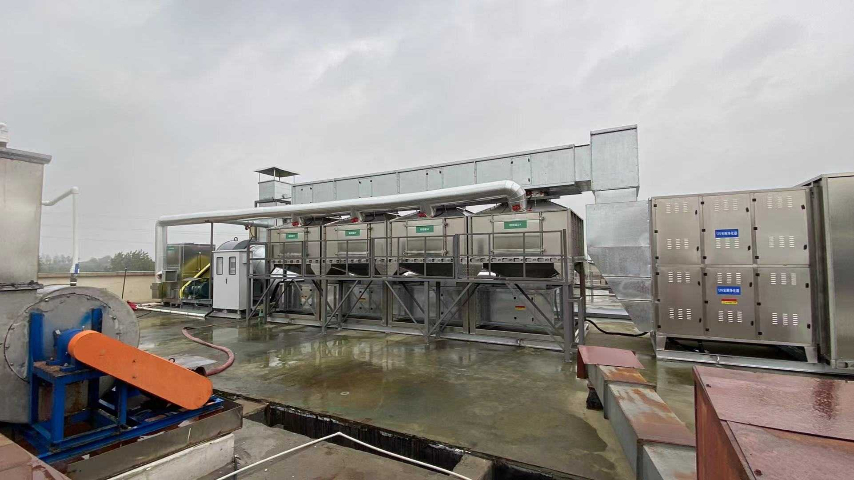
涂装行业是工业废气排放的大户,喷漆过程中产生的苯、甲苯、二甲苯等VOCs(挥发性有机化合物),不*气味刺鼻,更是强致物质。传统的活性炭吸附法需要频繁更换炭料,且存在脱附再生的二次污染风险;而直接燃烧法则能耗高昂,难以大规模应用。RCO催化燃烧设备的出现,为涂装行业的废气治理提供了完美解决方案。通过预处理系统去除漆雾颗粒后,含有机溶剂的废气进入RCO设备,在催化剂的作用下被彻底分解。某汽车涂装车间引入RCO系统后,废气处理效率达到98%以上,车间外的异味基本消除,每年还能节省近百万元的能源费用。同时,设备的自动化运行模式,也大幅降低了人工操作强度,实现了涂装生产与环境保护的协同发展。上海除臭气RCO催化燃烧源头厂家在维护方面,RCO设备具有明显优势。
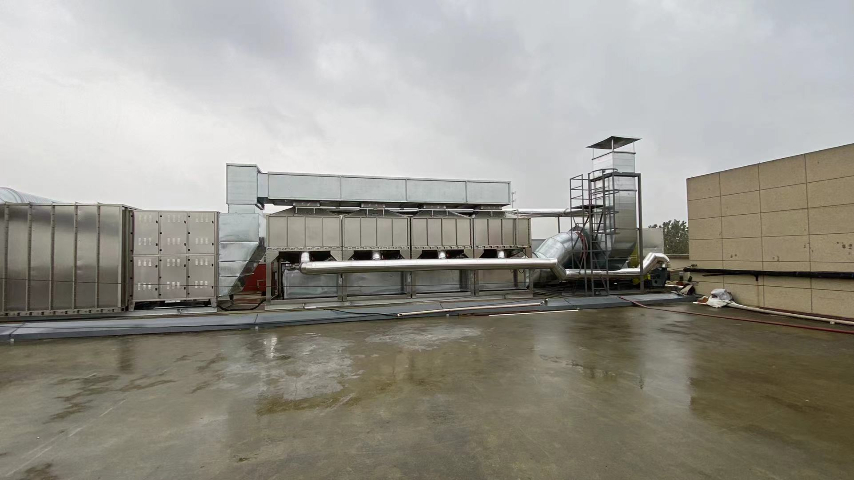
RCO催化燃烧设备的冬季防冻设计,在北方寒冷地区是必不可少的配置。当环境温度低于0℃时,如果设备长时间停机,腔体内残留的水汽很容易出现结冰的情况,堵塞蓄热体的孔道,还可能损坏气动阀门的密封部件。专业的北方版RCO设备,在腔体外部加装了加厚的硅酸铝保温层,保温层厚度超过150mm,同时配套设置了停机伴热系统,当设备长期停机时,伴热系统会自动启动,将腔体内部的温度维持在5℃以上,避免出现内部结冰的问题。即使在-30℃的极寒地区,这套防冻设计也能保证RCO设备随时可以正常启动运行,不会因为低温环境出现设备损坏。
RCO催化燃烧的启动流程有着标准化的操作规范,设备开机后首先启动电加热模块,将催化腔体的温度逐步提升到280℃以上,这个预热过程通常需要1-2小时。在预热阶段,系统会用新鲜空气在腔体内部循环,避免低温废气直接进入未达到反应温度的腔体,出现有机物堆积的问题。当催化腔体的温度稳定达到设定的反应温度后,系统才会逐步切换阀门,将生产车间收集的有机废气引入蓄热腔体,经过蓄热体预热后进入催化腔完成氧化反应,整个启动过程由PLC系统自动控制,完全避免人工操作不当带来的安全隐患。与传统的高温焚烧方式相比,RCO催化燃烧设备具有低温运行的明显优势。
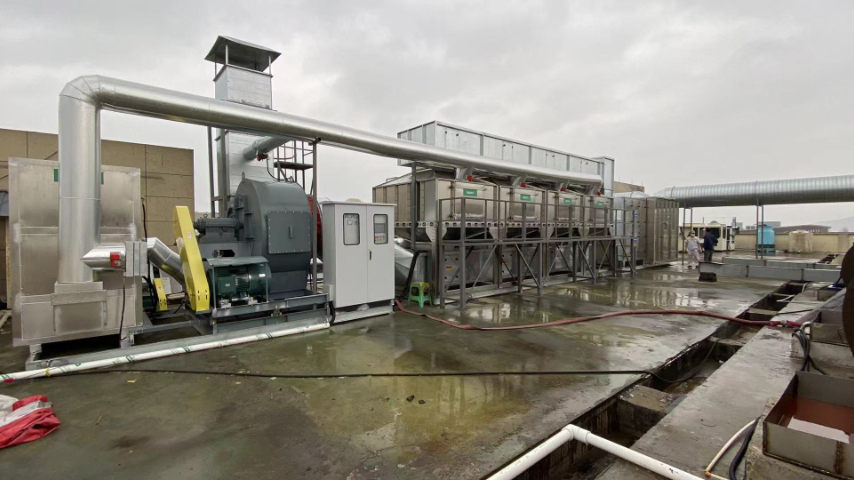
RCO催化燃烧设备的自动控制系统已经实现了全流程无人值守运行,整套系统搭载的PLC触控屏,可以实时展示各个腔体的温度、风压、废气浓度、阀门状态等数十项运行参数。系统内置的智能温控算法,可以根据实时进入的废气浓度,自动调节电加热模块的输出功率,在保证催化反应温度稳定的前提下,尽可能降低电能消耗。同时系统还自带故障自诊断功能,一旦出现阀门故障、温度异常等问题,会立刻在屏幕上弹出故障提示,同步推送报警信息到运维人员的手机端,不需要专人24小时现场值守,就能保证设备长期稳定运行。碳钢RCO催化燃烧技术能够在较低的温度下实现高效的VOCs(挥发性有机化合物)去除。上海除臭气RCO催化燃烧源头厂家
碳钢RCO催化燃烧装置具有较高的净化效率,一般可达95%以上,部分设备甚至能达到99%以上。上海201不锈钢RCO催化燃烧源头厂家
汽车制造行业的整车喷涂线废气,是典型的大风量、中低浓度VOCs废气,一条年产10万辆乘用车的喷涂线,废气风量可以达到100000m³/h以上。这类工况下使用的大型RCO催化燃烧设备,通常会采用多腔体并联的结构设计,每个腔体都配备的蓄热和催化模块,既可以保证超大风量下的废气均匀分布,避免出现气流短路的问题,还能在单腔体需要维护的时候,其他腔体继续保持运行,不会影响整条喷涂生产线的正常生产。经过RCO处理后的净化气,还可以将余热回收用来加热喷涂车间的送风系统,进一步降低整车厂的暖通系统能耗。上海201不锈钢RCO催化燃烧源头厂家