商机详情 -
上海除臭气RCO催化燃烧废气处理设备
RCO催化燃烧的启动流程有着标准化的操作规范,设备开机后首先启动电加热模块,将催化腔体的温度逐步提升到280℃以上,这个预热过程通常需要1-2小时。在预热阶段,系统会用新鲜空气在腔体内部循环,避免低温废气直接进入未达到反应温度的腔体,出现有机物堆积的问题。当催化腔体的温度稳定达到设定的反应温度后,系统才会逐步切换阀门,将生产车间收集的有机废气引入蓄热腔体,经过蓄热体预热后进入催化腔完成氧化反应,整个启动过程由PLC系统自动控制,完全避免人工操作不当带来的安全隐患。大风量RCO催化燃烧技术以其高效的净化能力著称。上海除臭气RCO催化燃烧废气处理设备
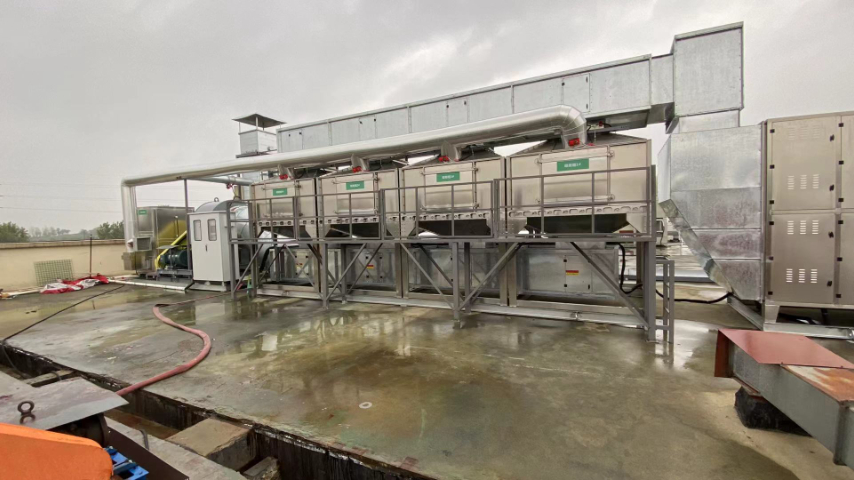
RCO催化燃烧的催化剂再生技术,可以让活性出现衰减的催化剂重新恢复大部分催化性能。当催化剂因为表面积碳、轻度杂质覆盖导致活性下降时,不需要直接更换催化剂,只需要在专业人员的操作下,将催化腔体的温度逐步提升到500℃左右,通入少量的高温洁净空气,将催化剂表面附着的积碳和有机杂质彻底氧化烧掉。经过2-3小时的高温吹扫再生处理后,催化剂的活性可以恢复到全新状态的90%以上,大幅延长催化剂的整体使用寿命,为企业节省大量的催化剂更换成本,这种在线再生操作不需要将催化剂从设备中取出,操作过程简便安全。江苏除臭RCO催化燃烧出厂价格碳钢RCO催化燃烧技术使用的催化剂和热储存材料均具有较高的稳定性和抗中毒性。

在工业废气处理领域,RCO与RTO(蓄热式热力燃烧)常常被相提并论,两者都采用了蓄热换热技术,但在关键原理上有着本质区别。RTO依靠高温(800-1200℃)使有机污染物直接燃烧,而RCO则通过催化剂降低了反应温度,需250-400℃即可完成氧化分解。这种温度差异带来了显着的性能分化:RCO的能耗为RTO的1/3甚至更低,尤其适合处理低浓度废气;同时,低温反应也减少了氮氧化物的生成,更加环保。不过,RTO对废气成分的适应性更强,能够处理含有硅、卤素等易导致催化剂中毒的废气,而RCO则需要严格控制废气中的杂质含量。在实际应用中,企业需要根据废气的浓度、成分、流量等参数,综合考虑处理效率、运行成本、维护难度等因素,选择适合的技术方案。
催化剂中毒是RCO日常运维中较需要警惕的问题,常见的中毒诱因包括废气中的硫、氯、磷以及硅酮类物质。这些杂质会和催化剂表面的贵金属活性位点发生不可逆的化学反应,生成稳定的盐类化合物,直接让催化剂失去催化活性。为了规避这类问题,企业需要在废气收集管道上加装在线气质监测模块,实时捕捉废气中的特征污染物浓度,同时在RCO前端设置活性炭吸附床作为应急防护单元,一旦检测到中毒类物质超标,立刻将废气切换到活性炭吸附支路,避免高浓度杂质直接冲击催化单元,较大程度延长催化剂的使用寿命。RCO催化燃烧技术生成的产物主要是二氧化碳和水蒸气等无害物质,不会对环境造成二次污染。

RCO催化燃烧设备处理的是易燃易爆的有机废气,安全运行是重中之重。为了确保设备的安全性,RCO系统配备了多重安全防护措施。首先,在废气入口设置浓度监测装置,当废气浓度达到爆下限的25%时,系统会自动启动稀释风机,引入新鲜空气降低废气浓度;其次,设备内部安装了多个温度传感器,一旦出现温度异常升高,立即触发报警并采取降温措施;此外,蓄热室、催化床等关键部位均设置了防爆阀与泄爆口,在发生爆燃时能够迅速释放压力,避免设备损坏。同时,设备的控制系统采用了PLC可编程逻辑控制器,实现了对设备运行状态的实时监控与自动调节,操作人员只需通过触摸屏即可完成所有操作,大幅降低了人为失误的风险。RCO催化燃烧设备的工作原理主要基于催化氧化反应。江苏除味RCO催化燃烧厂家电话
与传统的高温焚烧方式相比,RCO催化燃烧设备具有低温运行的明显优势。上海除臭气RCO催化燃烧废气处理设备
RCO催化燃烧设备的气动阀门是整套系统的关键运动部件,阀门的密封性能和动作响应速度直接决定了设备的净化效率。目前行业内主流的RCO提升阀,采用耐高温的硅橡胶密封材质,在200-300℃的长期工况下也不会出现密封老化变形的问题,阀门的动作响应时间可以控制在0.5秒以内,切换过程中几乎不会出现废气泄漏的情况。优的的气动阀门可以保证连续开关动作100万次以上无故障,正常工况下3-5年不需要进行大规模的维护更换,能长期维持RCO系统的低泄漏率,避免因为阀门密封不严导致的净化效率下降问题。上海除臭气RCO催化燃烧废气处理设备