商机详情 -
造粒行业RCO催化燃烧设备哪家好
RCO催化燃烧的关键奥秘,在于催化剂与蓄热系统的精妙配合。当含有有机污染物的废气进入设备后,首先会经过蓄热室,被陶瓷蓄热体加热到250-400℃——这是催化剂发挥作用的温度区间。在催化剂的催化作用下,有机分子的化学键被快速打破,与氧气发生氧化反应,生成二氧化碳和水,同时释放出大量热量。这些高温烟气随后进入另一个蓄热室,将热量传递给蓄热体后,以较低的温度排出。当蓄热体的温度达到设定值后,设备通过阀门自动切换气流方向,让新进入的废气被已蓄热的陶瓷体加热,而反应后的高温烟气则进入另一侧的蓄热室释放热量。这种交替蓄热、换热的过程,使得设备能够回收95%以上的反应热量,大幅降低了辅助能源的消耗,真正实现了“以废治废”的循环经济理念。RCO催化燃烧技术具有较高的净化效率,一般可达95%以上。造粒行业RCO催化燃烧设备哪家好
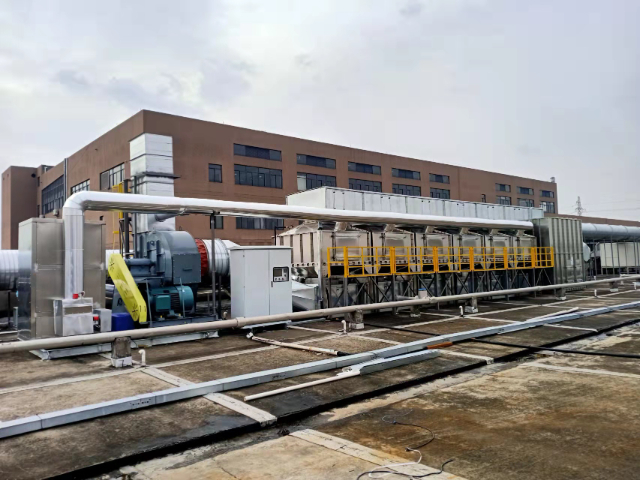
RCO催化燃烧的催化反应温度区间有着严格的控制要求,常规的贵金属催化剂较佳反应温度在280-350℃之间。如果反应温度低于250℃,有机分子的氧化反应活化能无法被有效突破,会出现大量有机物不完全分解的情况,直接导致净化效率大幅下降;如果反应温度长时间超过500℃,催化剂表面的贵金属活性组分就会出现团聚烧结的问题,活性位点数量大幅减少,催化剂的使用寿命会快速缩短。因此专业的RCO设备都会在催化腔体内设置多个高精度温度传感器,实时反馈腔体内的温度变化,通过智能温控系统将反应温度精确控制在较佳区间,兼顾净化效率和催化剂使用寿命。淮安涂装行业RCO催化燃烧装置费用是多少RCO催化燃烧设备的高效净化功能能够明显降低有机废气的排放浓度,减少对环境的污染。

香精香料生产行业的废气成分十分复杂,含有大量的醛类、酯类、醇类等易产生强烈异味的有机组分,常规的喷淋、吸附工艺很难彻底去除异味。采用RCO催化燃烧工艺处理这类废气,在300℃左右的反应温度下,几乎所有的异味有机分子都能被彻底氧化分解为二氧化碳和水,处理后的排气几乎没有任何异味,完全满足香精香料企业的厂界异味控制要求。同时因为香精香料废气的有机物浓度普遍较高,RCO系统很容易进入自维持运行状态,不需要额外消耗大量的电能或者天然气,就能实现低成本的异味治理,解决香精香料企业长期面临的异味扰民难题。
催化剂是RCO催化燃烧设备的关键部件,直接决定了废气处理的效率与稳定性。目前常用的催化剂主要分为贵金属催化剂(如铂、钯)和非贵金属催化剂(如锰、铜的氧化物)两大类。贵金属催化剂具有活性高、起燃温度低的优点,能够在250℃左右启动反应,特别适合处理低浓度废气;非贵金属催化剂则以成本低廉、抗中毒性强著称,更适用于含有少量杂质的工业废气。催化剂的载体同样至关重要,蜂窝陶瓷、金属丝网等载体不*能提供巨大的比表面积,让催化剂均匀分布,还能增强气流的扰动效果,提高气固接触效率。为了延长催化剂的使用寿命,设备通常会配备预处理系统,通过过滤、降温、除杂等手段,去除废气中的粉尘、重金属、硫磷化合物等有害物质,避免催化剂中毒失活。RCO催化燃烧设备集成了防火系统、防爆泄压系统、超温报警系统和先进的自动控制系统。

随着环保意识的不断增强与技术的持续进步,RCO催化燃烧技术的应用前景将更加广阔。在工业领域,RCO技术将逐步覆盖更多细分行业,如食品加工、医药制造、橡胶生产等,为这些行业的废气治理提供高效解决方案。在民用领域,RCO技术有望与新风系统、中央空调相结合,用于室内空气净化,去除甲醛、TVOC等有害气体,为人们创造更加健康的居住与办公环境。同时,随着催化剂技术的不断突破,非贵金属催化剂的性能将进一步提升,成本将进一步降低,为RCO技术的大规模普及奠定基础。未来,RCO催化燃烧技术将不*是一种废气处理手段,更是推动工业绿色转型、实现可持续发展的重要力量,在守护蓝天碧水的征程中发挥越来越重要的作用。在维护方面,RCO设备具有明显优势。连云港小风量RCO催化燃烧装置费用是多少
RCO催化燃烧技术具有较强的适应性,能够处理多种类型的有机废气。造粒行业RCO催化燃烧设备哪家好
RCO催化燃烧设备处理的是易燃易爆的有机废气,安全运行是重中之重。为了确保设备的安全性,RCO系统配备了多重安全防护措施。首先,在废气入口设置浓度监测装置,当废气浓度达到爆下限的25%时,系统会自动启动稀释风机,引入新鲜空气降低废气浓度;其次,设备内部安装了多个温度传感器,一旦出现温度异常升高,立即触发报警并采取降温措施;此外,蓄热室、催化床等关键部位均设置了防爆阀与泄爆口,在发生爆燃时能够迅速释放压力,避免设备损坏。同时,设备的控制系统采用了PLC可编程逻辑控制器,实现了对设备运行状态的实时监控与自动调节,操作人员只需通过触摸屏即可完成所有操作,大幅降低了人为失误的风险。造粒行业RCO催化燃烧设备哪家好