商机详情 -
舟山造粒行业RCO催化燃烧
医药化工行业的原料药生产废气,往往含有成分复杂的有机污染物,部分工况还会夹带少量的粉尘和盐雾杂质。针对这类工况设计的RCO催化燃烧设备,在废气入口处专门加装了高效的旋风除尘+碱洗喷淋预处理单元,先将废气中的粉尘和酸性盐雾彻底去除,再送入后续的蓄热催化单元。同时选用的高活性贵金属催化剂,可以适应多种复杂有机组分的氧化分解,即使废气中含有少量难以降解的杂环类有机物,也能在300℃左右的温度下被彻底分解,不会出现不完全燃烧生成二噁英类二次污染物的问题,完全满足医药化工行业的严苛环保要求。与传统的蓄热式燃烧设备相比,大风量RCO催化燃烧设备的运营成本更低。舟山造粒行业RCO催化燃烧
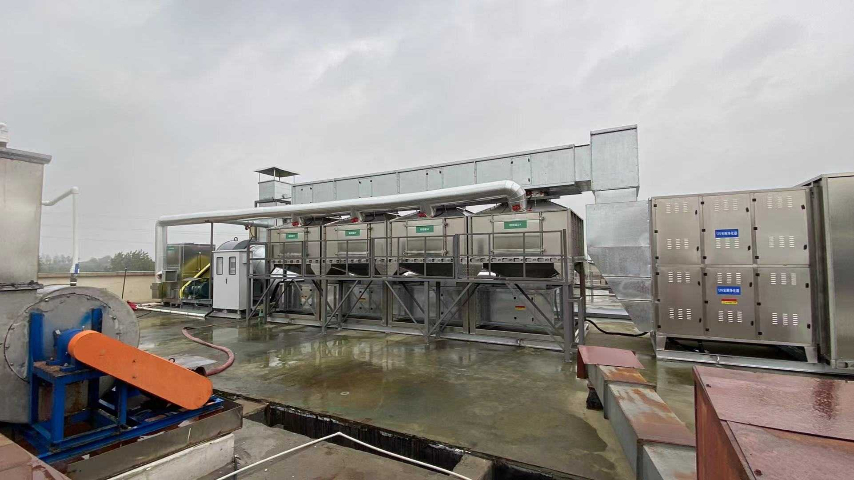
包装印刷行业的软包装复合工序,会产生大量含有乙酸乙酯、异丙醇的有机废气,这类废气的成分单一,热值高,是RCO催化燃烧的典型适配工况。很多软包装企业在使用RCO治理废气时,会将反应后排出的高温洁净热风,引入复合机的烘道内部进行循环利用,原本复合机烘道需要用大量蒸汽将新鲜空气加热到80℃以上用来烘干胶层,现在直接用RCO产出的余热热风,完全可以替代蒸汽供热,部分工况下甚至可以实现复合机烘道零蒸汽消耗。这种余热回用模式,让企业在完成环保改造的同时,还能收回相当一部分的蒸汽成本,1-2年就能通过节能收益覆盖RCO设备的初期投资增量。舟山造粒行业RCO催化燃烧碳钢RCO催化燃烧技术具有较高的净化效率,一般可达95%以上,部分设备甚至能达到99%以上。
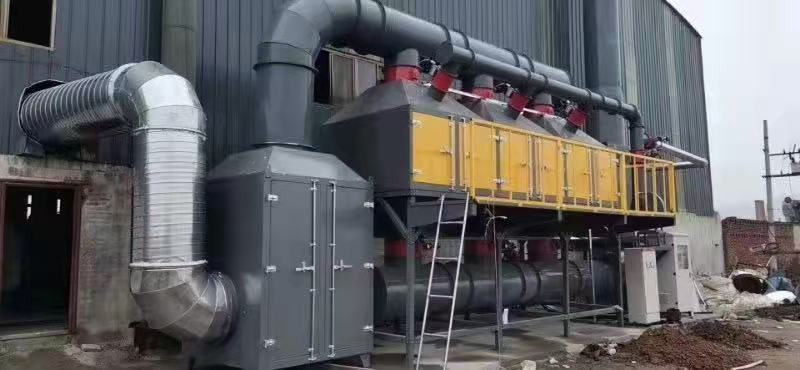
锂电池制造行业的涂布工序,会产生大量含有NMP溶剂的有机废气,这类废气成分单一,热值较高,是RCO催化燃烧的优的适配工况。锂电池企业的涂布机废气温度通常在80℃以上,直接送入RCO系统后,蓄热体可以充分回收废气自带的余热,高浓度的NMP在催化氧化过程中释放的大量热量,完全可以维持系统的反应温度,不需要额外开启任何辅助加热装置。部分锂电池企业还会在RCO后端加装余热回收锅炉,用反应后的高温热风生产热水或者蒸汽,供给生产线的其他工序使用,整套废气治理系统不只没有额外增加能耗负担,反而能向外输出富余的热能,实现环保治理环节的节能创收。
RCO催化燃烧设备的防腐设计,针对不同的废气组分有不同的定制方案。如果废气中含有少量的酸性腐蚀性组分,设备的内壁可以做高温防腐喷涂处理,喷涂耐高温的氟碳防腐涂层,在300℃的长期工况下也不会出现涂层脱落的问题。如果废气中的腐蚀性组分浓度较高,还可以将和废气接触的腔体部分选用304或者316L不锈钢材质制作,完全抵御酸性或者碱性组分的腐蚀。经过专业防腐设计的RCO设备,即使在有轻微腐蚀性的废气工况下,设备的整体使用寿命也能达到10年以上,不会出现腔体腐蚀穿孔的安全隐患。RCO设备在废气处理过程中不需要额外消耗大量的燃料,进一步节省了资源。

涂装行业是工业废气排放的大户,喷漆过程中产生的苯、甲苯、二甲苯等VOCs(挥发性有机化合物),不*气味刺鼻,更是强致物质。传统的活性炭吸附法需要频繁更换炭料,且存在脱附再生的二次污染风险;而直接燃烧法则能耗高昂,难以大规模应用。RCO催化燃烧设备的出现,为涂装行业的废气治理提供了完美解决方案。通过预处理系统去除漆雾颗粒后,含有机溶剂的废气进入RCO设备,在催化剂的作用下被彻底分解。某汽车涂装车间引入RCO系统后,废气处理效率达到98%以上,车间外的异味基本消除,每年还能节省近百万元的能源费用。同时,设备的自动化运行模式,也大幅降低了人工操作强度,实现了涂装生产与环境保护的协同发展。RCO催化燃烧设备在操作上简便可靠,降低了企业的运维难度和成本。舟山造粒行业RCO催化燃烧
RCO催化燃烧设备的工艺流程相对简单且运行稳定可靠。舟山造粒行业RCO催化燃烧
针对电子制造行业的覆铜板生产废气,RCO催化燃烧有着非常成熟的应用方案。覆铜板生产过程中的热压、烘干工序,会产生含有甲醛、苯酚、非甲烷总烃的有机废气,这类废气中含有少量的玻璃纤维粉尘,很容易造成设备内部堵塞。定制化的RCO设备在前端设置了多级高效过滤装置,先将玻璃纤维粉尘完全拦截,再送入蓄热催化单元,搭配的催化剂可以高效分解甲醛这类小分子有机污染物,处理后的废气不只能稳定达标排放,回收的余热还可以送回热压工序的加热系统,为覆铜板的热压固化过程提供部分热源,帮助电子制造企业降低生产环节的综合能耗。舟山造粒行业RCO催化燃烧