商机详情 -
江苏RCO催化燃烧设备企业
RCO催化燃烧和RTO蓄热式焚烧的关键差异,在于是否使用催化剂参与反应。RTO没有催化剂,需要将废气加热到760℃以上的高温才能完成氧化分解,炉膛长期处于高温状态,设备的外壳散热损失大,辅助燃料消耗高,还容易在高温区间生成氮氧化物等二次污染物。而RCO依靠催化剂的作用,在300℃左右的低温下就能完成无焰燃烧,不需要维持超高的炉膛温度,设备的运行能耗只为同风量RTO的40%-60%,氮氧化物的生成量不到RTO的10%,完全符合当前国内环保政策对低氮排放的要求,在大部分常规工业废气治理场景中,RCO的综合性价比远高于RTO。RCO催化燃烧技术适用于处理多种类型的有机废气,如苯类、酮类等。江苏RCO催化燃烧设备企业
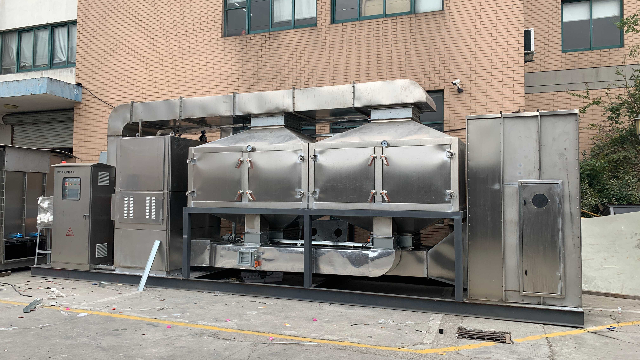
RCO催化燃烧的多工况自适应功能,是现代智能型RCO设备的关键优势。很多制造企业的生产线不是24小时连续运行,存在间歇性生产的情况,废气的风量、浓度波动非常大。搭载智能自适应系统的RCO设备,可以实时根据入口废气的风量、浓度变化,自动调整阀门的切换频率、电加热的输出功率,甚至自动调整参与运行的蓄热腔体数量。当生产线处于低负荷生产状态,废气浓度很低时,系统可以自动进入低功耗待机模式,维持催化腔体的反应温度,一旦生产线恢复满负荷生产,系统可以立刻切换到正常运行模式,不需要重新长时间预热,大幅降低间歇性生产企业的设备待机能耗。连云港大风量RCO催化燃烧装置价格在维护方面,RCO设备具有明显优势。
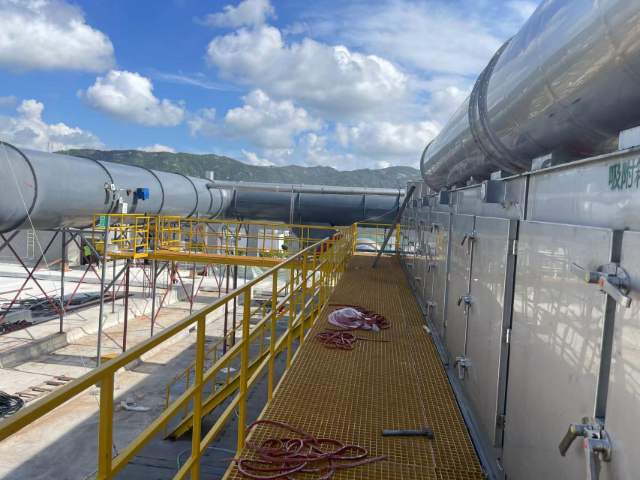
针对涂装行业的喷漆废气治理,RCO催化燃烧的适配性优势十分明显。这类废气通常风量在10000-50000m³/h区间,VOCs浓度稳定在500-2000mg/m³,还混杂有少量漆雾颗粒。企业只需要在RCO前端加装二级干式过滤棉和初效袋式过滤器,就能彻底截留住99%以上的漆雾杂质,避免其覆盖在催化剂表面造成活性位点失活。运行过程中,蓄热体回收的热量可以持续将常温废气预热到催化反应温度,当喷漆线连续运行8小时以上,系统就能进入自平衡状态,电加热装置几乎不需要启动,大幅降低涂装车间的废气治理用电成本。
农药化工行业的生产废气,往往含有少量的有机磷、有机氯等容易造成催化剂中毒的组分,这类工况不能直接使用常规的RCO催化剂。针对农药行业开发的RCO耐中毒催化剂,在活性组分中添加了特殊的抗中毒助剂,能在催化剂表面形成一层防护层,阻挡磷、氯等杂质直接和贵金属活性位点接触,大幅提升催化剂对有毒杂质的耐受阈值。同时在RCO前端配套设置了的化学吸附过滤单元,可以将废气中90%以上的磷、氯类杂质提前拦截下来,双重防护之下,即使是农药化工这类复杂工况,RCO催化剂也能稳定运行3年以上,实现有机废气的长期稳定达标治理。碳钢RCO催化燃烧技术具有较高的净化效率,一般可达95%以上,部分设备甚至能达到99%以上。

RCO催化燃烧系统的压力损失控制是设备设计的关键要点,专业的RCO设备通过优化腔体内部的气流导流结构,让废气在腔体内均匀分布,避免出现局部高速气流的情况,整套设备的总风阻可以控制在1500Pa以内。较低的系统风阻,意味着配套的引风机只需要很小的功率就能带动整个系统运行,大幅降低风机的用电能耗。很多劣质的RCO设备因为内部导流结构设计不合,气流分布不均,系统风阻超过3000Pa,不只风机的运行电费大幅增加,还很容易出现蓄热体局部被高速气流冲刷碎裂的问题,大幅缩短设备的整体使用寿命。碳钢RCO催化燃烧技术能够在较低的温度下实现高效的VOCs(挥发性有机化合物)去除。江苏RCO催化燃烧设备企业
不锈钢RCO催化燃烧设备对VOCs的去除率高达99%以上,能够明显降低有机废气的排放浓度。江苏RCO催化燃烧设备企业
科学的日常维护,是保证RCO催化燃烧设备长期稳定运行的关键。首先,要定期检查预处理系统的过滤器,及时清理或更换滤芯,防止粉尘进入催化床导致催化剂堵塞;其次,每季度对催化剂进行活性检测,通过分析进出口废气浓度差判断催化剂性能,当活性下降至80%以下时,需进行再生处理或更换;此外,每年应对蓄热体进行一次清理,去除附着在陶瓷表面的积灰与结焦,恢复蓄热体的换热效率。在设备停机期间,应保持风机低速运行,避免催化剂因受潮而失活;同时,要对阀门、管道等部件进行防腐检查,及时处理锈蚀部位。建立完善的维护档案,记录每次维护的时间、内容与设备运行参数,能够为设备的故障诊断与性能优化提供重要依据。江苏RCO催化燃烧设备企业