商机详情 -
橡胶行业RCO催化燃烧装置供应商
锂电池制造行业的涂布工序,会产生大量含有NMP溶剂的有机废气,这类废气成分单一,热值较高,是RCO催化燃烧的优的适配工况。锂电池企业的涂布机废气温度通常在80℃以上,直接送入RCO系统后,蓄热体可以充分回收废气自带的余热,高浓度的NMP在催化氧化过程中释放的大量热量,完全可以维持系统的反应温度,不需要额外开启任何辅助加热装置。部分锂电池企业还会在RCO后端加装余热回收锅炉,用反应后的高温热风生产热水或者蒸汽,供给生产线的其他工序使用,整套废气治理系统不只没有额外增加能耗负担,反而能向外输出富余的热能,实现环保治理环节的节能创收。大风量RCO催化燃烧设备在设计和制造过程中充分考虑到了稳定性和可靠性的因素。橡胶行业RCO催化燃烧装置供应商
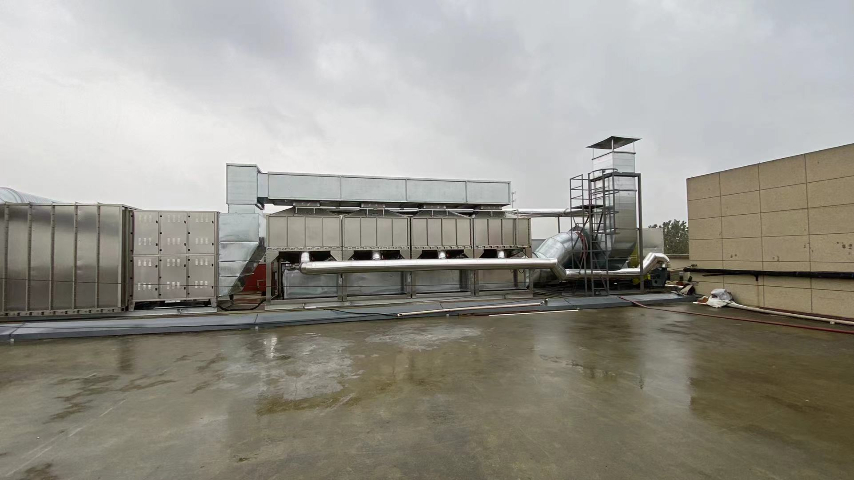
从双碳目标的维度来看,RCO催化燃烧是当前工业VOCs治理领域低碳属性极强的技术路线。和传统的直接燃烧、RTO工艺相比,RCO的运行能耗只为前者的一半左右,氮氧化物等温室气体类二次污染物的生成量不到前者的10%,运行过程中几乎不产生固态危废,催化剂还可以实现贵金属的回收再生。大量的实际运行数据显示,采用RCO催化燃烧替代传统高能耗废气治理工艺,每处理10000m³的工业有机废气,可以减少约80%的碳排放,完全符合当前国内工业领域节能降碳的发展方向,是制造企业在完成VOCs达标治理的同时,实现低碳环保升级的选择之一。无锡造粒行业RCO催化燃烧装置多少钱催化剂是大风量RCO催化燃烧技术的主要部件。

RCO催化燃烧设备的三床式结构是目前应用较广的构型,三个的蓄热腔体通过气动提升阀实现工况切换。正常运行时,一个腔体负责将常温废气预热到反应温度,第二个腔体完成催化氧化反应,第三个腔体则利用刚完成反应的高温蓄热体储存热量,同时用少量洁净空气吹扫腔体内部残留的未反应废气。这种交替循环的工作模式,既保证了95%以上的热回收效率,又避免了切换瞬间出现的废气短路直排问题,长期运行的总净化效率可以稳定维持在97%以上,完全满足国内大部分地区的工业废气排放一级标准。
RCO催化燃烧设备的冬季防冻设计,在北方寒冷地区是必不可少的配置。当环境温度低于0℃时,如果设备长时间停机,腔体内残留的水汽很容易出现结冰的情况,堵塞蓄热体的孔道,还可能损坏气动阀门的密封部件。专业的北方版RCO设备,在腔体外部加装了加厚的硅酸铝保温层,保温层厚度超过150mm,同时配套设置了停机伴热系统,当设备长期停机时,伴热系统会自动启动,将腔体内部的温度维持在5℃以上,避免出现内部结冰的问题。即使在-30℃的极寒地区,这套防冻设计也能保证RCO设备随时可以正常启动运行,不会因为低温环境出现设备损坏。相比传统的燃烧方法,RCO催化燃烧技术明显降低了能耗。

RCO催化燃烧的安全设计体系有着严格的行业规范,整套系统从废气入口到排气烟囱设置了多层安全联锁装置。废气管道上安装有高精度的LEL在线监测仪,实时监测废气的爆下限浓度,一旦浓度超过25%LEL,系统会自动开启新风稀释阀,将废气浓度降到安全区间。催化腔体和蓄热腔顶部都设置了定制化的泄爆片,当内部出现异常超压时,泄爆片会定向爆破释放压力,同时系统会立刻触发紧急停机程序,关闭所有进气阀门,开启惰性气体充入管路,从多个维度避免系统出现燃爆安全隐患。RCO催化燃烧技术在化工、印刷、涂装、制药等多个行业得到了普遍应用并取得了明显成效。常州不锈钢RCO催化燃烧设备源头厂家
大风量RCO催化燃烧设备具备操作简便和智能化的特点。橡胶行业RCO催化燃烧装置供应商
科学的日常维护,是保证RCO催化燃烧设备长期稳定运行的关键。首先,要定期检查预处理系统的过滤器,及时清理或更换滤芯,防止粉尘进入催化床导致催化剂堵塞;其次,每季度对催化剂进行活性检测,通过分析进出口废气浓度差判断催化剂性能,当活性下降至80%以下时,需进行再生处理或更换;此外,每年应对蓄热体进行一次清理,去除附着在陶瓷表面的积灰与结焦,恢复蓄热体的换热效率。在设备停机期间,应保持风机低速运行,避免催化剂因受潮而失活;同时,要对阀门、管道等部件进行防腐检查,及时处理锈蚀部位。建立完善的维护档案,记录每次维护的时间、内容与设备运行参数,能够为设备的故障诊断与性能优化提供重要依据。橡胶行业RCO催化燃烧装置供应商