商机详情 -
徐州工业RCO催化燃烧装置供应商
RCO催化燃烧的蓄热体材质选择直接决定了设备的热回收效率,目前主流的蓄热材料分为蜂窝陶瓷蓄热体和陶瓷矩鞍环两类。蜂窝陶瓷蓄热体的比表面积更大,气流通过的风阻更低,热交换速度更快,适合大风量的常规工况;陶瓷矩鞍环的抗冲击性能更强,不容易被高温气流冲刷碎裂,适合废气温度波动大、含有少量高温杂质的特殊工况。优的的蓄热体可以在-20℃到1000℃的温度区间内反复进行冷热交替循环,长期使用不会出现开裂、粉化的问题,能保证设备的热回收效率始终维持在90%以上,不会因为蓄热体性能衰减增加运行能耗。RCO催化燃烧设备集成了防火系统、防爆泄压系统、超温报警系统和先进的自动控制系统。徐州工业RCO催化燃烧装置供应商
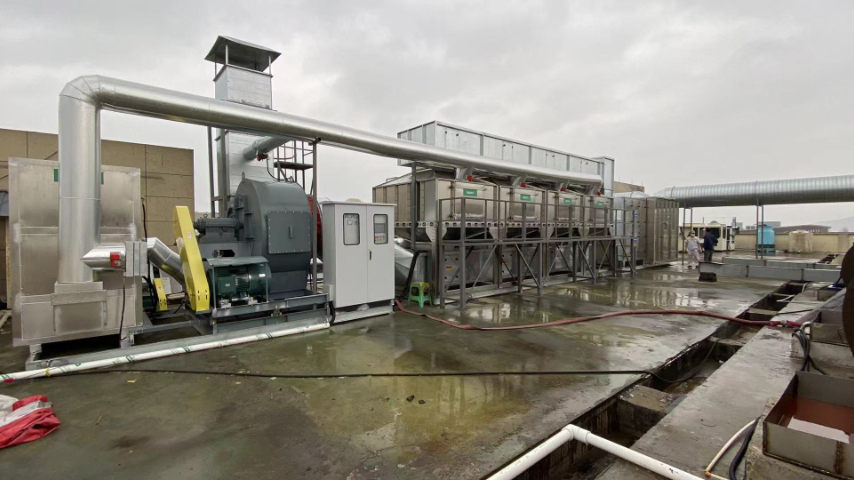
RCO催化燃烧的催化剂可以根据不同行业的废气特性进行定制化选型,除了常规的铂钯贵金属催化剂,还有针对含VOCs成分复杂工况的过渡金属催化剂,针对含低浓度硫成分废气的耐中毒催化剂,针对甲醛、乙醛等小分子污染物的高活性低温催化剂。不同类型的定制化催化剂,可以在对应工况下发挥出较优的净化效果,同时大幅提升对特殊杂质的耐受能力,避免催化剂快速失活。企业在选型阶段,将自身的废气成分、浓度范围、杂质类型提供给设备厂家,就能匹配到较适配的催化剂产品,较大化延长催化剂的使用寿命,降低长期运维成本。徐州工业RCO催化燃烧装置供应商RCO催化燃烧技术适用于处理多种类型的有机废气,如苯类、酮类等。
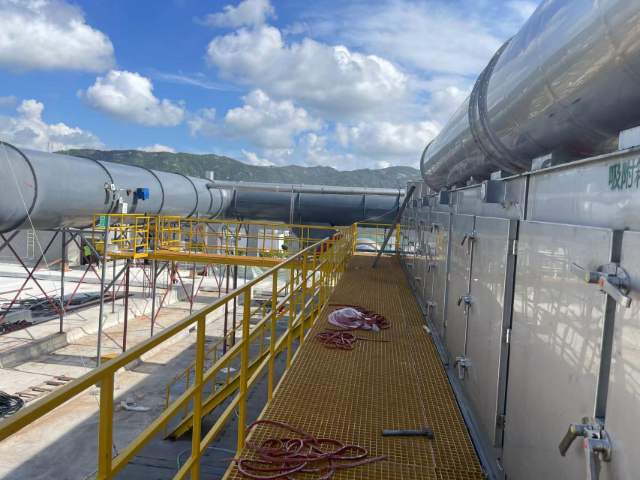
锂电池制造行业的涂布工序,会产生大量含有NMP溶剂的有机废气,这类废气成分单一,热值较高,是RCO催化燃烧的优的适配工况。锂电池企业的涂布机废气温度通常在80℃以上,直接送入RCO系统后,蓄热体可以充分回收废气自带的余热,高浓度的NMP在催化氧化过程中释放的大量热量,完全可以维持系统的反应温度,不需要额外开启任何辅助加热装置。部分锂电池企业还会在RCO后端加装余热回收锅炉,用反应后的高温热风生产热水或者蒸汽,供给生产线的其他工序使用,整套废气治理系统不只没有额外增加能耗负担,反而能向外输出富余的热能,实现环保治理环节的节能创收。
在工业生产的滚滚浪潮中,废气排放如同挥之不去的阴霾,时刻威胁着生态环境与人类健康。化工车间的刺鼻异味、涂装工厂的有机挥发物、印刷企业的溶剂废气……这些复杂多样的工业废气,不*会引发光化学烟雾、酸雨等环境灾害,更会通过呼吸、皮肤接触等途径,对人体的呼吸系统、神经系统造成不可逆的损伤。传统的废气处理技术,如活性炭吸附、喷淋洗涤等,要么存在二次污染风险,要么难以应对高浓度、大风量的废气排放。而RCO(蓄热式催化燃烧)技术的出现,为工业废气治理带来了全新性的突破。作为一种融合了蓄热换热与催化氧化的先进工艺,RCO催化燃烧设备能够在低温条件下将有机污染物彻底分解为二氧化碳和水,既实现了高效净化,又兼顾了节能降耗,成为当前工业废气处理领域的关键利器。RCO催化燃烧设备具有高效的能量回收系统。

RCO催化燃烧技术的广泛应用,为改善大气环境质量发挥了重要作用。据统计,一台处理风量为10000m³/h的RCO设备,每年可减少VOCs排放超过100吨,相当于种植了5000棵成年树木的净化效果。在京津冀、长三角等工业密集地区,大量企业引入RCO设备后,区域内的PM2.5浓度与臭氧浓度均得到了有效控制,空气质量明显改善。此外,RCO技术还能减少温室气体排放,通过高效的热量回收,降低了企业对化石能源的依赖,间接减少了二氧化碳的排放。某钢铁企业通过RCO系统处理焦化废气,每年不*减少VOCs排放300余吨,还回收热量折合标准煤超过2000吨,实现了环境效益与经济效益的双赢。小风量RCO催化燃烧设备在能耗方面表现出色。无锡RCO催化燃烧设备供应商
碳钢RCO催化燃烧装置能够有效处理这些废气,确保生产车间的空气质量达标。徐州工业RCO催化燃烧装置供应商
一套完整的RCO催化燃烧系统,是由多个功能单元精密协作的环保军团。前端的预处理单元是废气净化的“道防线”,通过除尘器去除颗粒物,通过冷凝器降低废气温度,通过除雾器分离水汽,为后续的催化反应创造稳定的工况。关键的催化燃烧单元则包含了蓄热室、催化剂床层、燃烧器等部件,负责完成废气的加热、氧化分解与热量回收。控制系统如同设备的“大脑”,通过传感器实时监测废气浓度、温度、压力等参数,自动调节阀门开度、燃烧器功率,确保设备始终处于较佳运行状态。此外,安全系统也是不可或缺的组成部分,防爆阀、泄爆口、温度报警装置等,能够在废气浓度超标、温度异常等紧急情况下迅速响应,保障设备与人员的安全。徐州工业RCO催化燃烧装置供应商