商机详情 -
无锡印染行业RCO催化燃烧装置厂家电话
RCO催化燃烧的在线监测系统,可以完全对接当地的环保部门在线监控平台。整套系统在废气入口、排气烟囱位置都设置了高精度的VOCs在线监测仪,同时还同步监测氮氧化物、排气温度、氧含量等多项环保参数,所有的监测数据都可以实时上传到环保监管平台。环保部门可以远程实时查看RCO设备的运行状态和排放数据,企业也可以在自己的中控室随时查看设备的净化效率变化,一旦出现排放数据异常,系统会立刻触发报警,提醒运维人员及时排查故障,完全满足当前国内环保部门对工业废气治理设备的在线监管要求。RCO催化燃烧设备的维护相对简单,降低了维护难度和成本。无锡印染行业RCO催化燃烧装置厂家电话
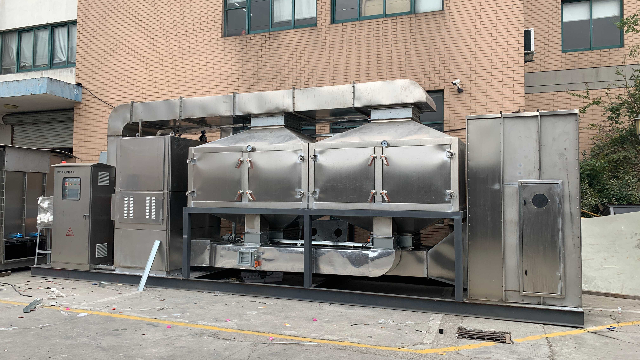
在环保投入日益增加的当下,企业不只关注废气处理的效果,更看重设备的运行成本。RCO催化燃烧设备在节能降耗方面的表现,堪称行业。通过蓄热系统的高效换热,设备能够回收95%以上的反应热量,使得废气浓度达到2000mg/m³以上时,即可实现自热运行,无需额外消耗燃料。即使处理低浓度废气,其能耗也只为传统直接燃烧法的1/5左右。某电子企业的RCO系统运行数据显示,处理10000m³/h的废气,每天只需消耗天然气不足100立方米,年节约能源费用超过80万元。此外,RCO设备的催化剂使用寿命可达3-5年,日常维护只需定期清理蓄热体、检查催化剂活性,维护成本远低于活性炭吸附等需要频繁更换耗材的技术。南京电子制造行业RCO催化燃烧设备厂家电话碳钢RCO催化燃烧技术具有较高的净化效率,一般可达95%以上,部分设备甚至能达到99%以上。
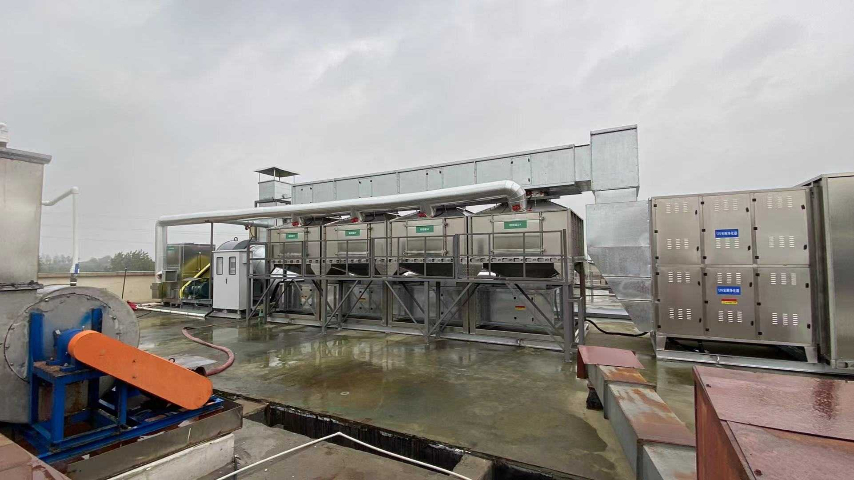
印刷行业的凹印废气含有大量乙酸乙酯、甲苯、丁等易挥发性有机物,这类废气的热值较高,非常适合用RCO催化燃烧进行治理。印刷机的烘干段废气温度通常在60-80℃,直接进入RCO系统后,蓄热体可以直接回收废气自带的余热,大幅降低电加热单元的启动时长。很多印刷企业还会将RCO反应后产出的200℃左右的洁净热风,通过余热管道送回印刷机的烘干循环系统,替代原本的蒸汽加热,不只实现了VOCs的达标治理,还能为整条印刷生产线节省30%以上的蒸汽能耗,真正实现了废气治理的资源化利用。
科学的日常维护,是保证RCO催化燃烧设备长期稳定运行的关键。首先,要定期检查预处理系统的过滤器,及时清理或更换滤芯,防止粉尘进入催化床导致催化剂堵塞;其次,每季度对催化剂进行活性检测,通过分析进出口废气浓度差判断催化剂性能,当活性下降至80%以下时,需进行再生处理或更换;此外,每年应对蓄热体进行一次清理,去除附着在陶瓷表面的积灰与结焦,恢复蓄热体的换热效率。在设备停机期间,应保持风机低速运行,避免催化剂因受潮而失活;同时,要对阀门、管道等部件进行防腐检查,及时处理锈蚀部位。建立完善的维护档案,记录每次维护的时间、内容与设备运行参数,能够为设备的故障诊断与性能优化提供重要依据。小风量RCO催化燃烧设备在能耗方面表现出色。

农药化工行业的生产废气,往往含有少量的有机磷、有机氯等容易造成催化剂中毒的组分,这类工况不能直接使用常规的RCO催化剂。针对农药行业开发的RCO耐中毒催化剂,在活性组分中添加了特殊的抗中毒助剂,能在催化剂表面形成一层防护层,阻挡磷、氯等杂质直接和贵金属活性位点接触,大幅提升催化剂对有毒杂质的耐受阈值。同时在RCO前端配套设置了的化学吸附过滤单元,可以将废气中90%以上的磷、氯类杂质提前拦截下来,双重防护之下,即使是农药化工这类复杂工况,RCO催化剂也能稳定运行3年以上,实现有机废气的长期稳定达标治理。RCO催化燃烧设备能够实现远程监控和集中管理,提高了设备的管理效率和便捷性。无锡印染行业RCO催化燃烧装置厂家电话
由于能耗低、维护成本低,RCO催化燃烧技术的运行成本相对较低。无锡印染行业RCO催化燃烧装置厂家电话
塑料制造行业的注塑、吹塑工序产生的有机废气,主要成分是苯乙烯、非甲烷总烃等物质,废气温度通常在40-60℃,浓度中等且连续稳定。这类工况非常适合搭配转轮浓缩+RCO的组合治理工艺,先通过沸石转轮将低浓度的大风量废气浓缩10-20倍,变成小风量的高浓度废气,再送入RCO催化燃烧单元进行分解。经过这套组合工艺处理后,不只可以大幅缩小RCO设备的处理体量,降低设备的初期投资成本,高浓度的浓缩废气还能让RCO快速进入自维持运行状态,几乎不需要开启辅助加热装置,整体的运行能耗比直接用RCO处理原气降低60%以上。无锡印染行业RCO催化燃烧装置厂家电话