商机详情 -
南京橡胶行业RCO催化燃烧装置出厂价格
RCO催化燃烧设备的烟囱排气温度通常可以控制在100℃以下,这是因为大部分的反应热量都被蓄热体回收用来预热新进的低温废气。这种低排气温度的特性,不只大幅降低了系统的整体热损失,提升了能源利用效率,还避免了高温排气直接排入大气造成的热岛效应。同时低温排气不需要做额外的耐高温烟囱防腐处理,烟囱的材质可以选用普通的碳钢或者PP材质,大幅降低了设备的配套投资成本。部分对排气温度有特殊要求的工况,还可以在排气端加装简易的气水换热器,进一步回收排气中剩余的少量余热,用来加热生产用的生活热水,实现余热的梯级利用。碳钢RCO催化燃烧设备主要由进气系统、催化燃烧室、热回收系统、排气系统和控制系统等部分组成。南京橡胶行业RCO催化燃烧装置出厂价格

RCO催化燃烧的催化剂再生技术,可以让活性出现衰减的催化剂重新恢复大部分催化性能。当催化剂因为表面积碳、轻度杂质覆盖导致活性下降时,不需要直接更换催化剂,只需要在专业人员的操作下,将催化腔体的温度逐步提升到500℃左右,通入少量的高温洁净空气,将催化剂表面附着的积碳和有机杂质彻底氧化烧掉。经过2-3小时的高温吹扫再生处理后,催化剂的活性可以恢复到全新状态的90%以上,大幅延长催化剂的整体使用寿命,为企业节省大量的催化剂更换成本,这种在线再生操作不需要将催化剂从设备中取出,操作过程简便安全。南京橡胶行业RCO催化燃烧装置出厂价格与传统的废气处理设备相比,碳钢RCO催化燃烧设备具有结构紧凑、占地面积小的特点。
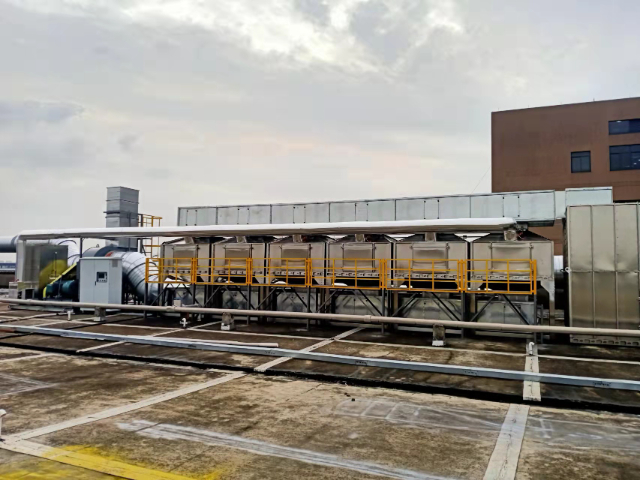
汽车制造行业的整车喷涂线废气,是典型的大风量、中低浓度VOCs废气,一条年产10万辆乘用车的喷涂线,废气风量可以达到100000m³/h以上。这类工况下使用的大型RCO催化燃烧设备,通常会采用多腔体并联的结构设计,每个腔体都配备的蓄热和催化模块,既可以保证超大风量下的废气均匀分布,避免出现气流短路的问题,还能在单腔体需要维护的时候,其他腔体继续保持运行,不会影响整条喷涂生产线的正常生产。经过RCO处理后的净化气,还可以将余热回收用来加热喷涂车间的送风系统,进一步降低整车厂的暖通系统能耗。
涂装行业是工业废气排放的大户,喷漆过程中产生的苯、甲苯、二甲苯等VOCs(挥发性有机化合物),不*气味刺鼻,更是强致物质。传统的活性炭吸附法需要频繁更换炭料,且存在脱附再生的二次污染风险;而直接燃烧法则能耗高昂,难以大规模应用。RCO催化燃烧设备的出现,为涂装行业的废气治理提供了完美解决方案。通过预处理系统去除漆雾颗粒后,含有机溶剂的废气进入RCO设备,在催化剂的作用下被彻底分解。某汽车涂装车间引入RCO系统后,废气处理效率达到98%以上,车间外的异味基本消除,每年还能节省近百万元的能源费用。同时,设备的自动化运行模式,也大幅降低了人工操作强度,实现了涂装生产与环境保护的协同发展。相比传统的燃烧方法,RCO催化燃烧技术明显降低了能耗。

随着工业4.0时代的到来,RCO催化燃烧技术正朝着智能化、定制化的方向快速发展。智能化方面,未来的RCO设备将集成物联网、大数据、人工智能等先进技术,实现对废气处理全流程的智能监控与预测性维护。通过传感器实时采集设备运行数据,利用大数据分析技术建立设备性能模型,提前预判催化剂失活、蓄热体堵塞等故障隐患,实现“未病先治”。定制化方面,针对不同行业、不同企业的废气特点,设备制造商将提供更加个性化的解决方案。例如,针对医药行业的低浓度、高纯度废气,开发的贵金属催化剂;针对煤化工行业的高硫废气,设计抗中毒的催化剂与预处理系统。此外,RCO技术与其他废气处理工艺的耦合也将成为趋势,如与吸附浓缩技术结合处理低浓度废气,与膜分离技术结合回收有用溶剂,进一步拓展RCO技术的应用范围。RCO催化燃烧设备具备高度自动化控制系统,能够实现设备的自动启动、运行和监控,无需人工频繁操作。南京橡胶行业RCO催化燃烧装置出厂价格
RCO催化燃烧设备配备了先进的自动化控制系统。南京橡胶行业RCO催化燃烧装置出厂价格
医药化工行业的原料药生产废气,往往含有成分复杂的有机污染物,部分工况还会夹带少量的粉尘和盐雾杂质。针对这类工况设计的RCO催化燃烧设备,在废气入口处专门加装了高效的旋风除尘+碱洗喷淋预处理单元,先将废气中的粉尘和酸性盐雾彻底去除,再送入后续的蓄热催化单元。同时选用的高活性贵金属催化剂,可以适应多种复杂有机组分的氧化分解,即使废气中含有少量难以降解的杂环类有机物,也能在300℃左右的温度下被彻底分解,不会出现不完全燃烧生成二噁英类二次污染物的问题,完全满足医药化工行业的严苛环保要求。南京橡胶行业RCO催化燃烧装置出厂价格