商机详情 -
上海除臭RCO催化燃烧哪家好
橡胶制品生产过程中产生的硫化废气,含有大量非甲烷总烃、恶臭类有机组分,这类废气风量波动大,浓度不稳定,常规治理工艺很难实现稳定达标。适配橡胶行业的定制化RCO催化燃烧设备,专门在催化腔前设置了均风换热腔,能让不同时段进入的波动废气快速混合均匀,避免局部出现温度骤变的情况。同时配套的耐中毒催化剂,可以耐受低浓度的硫化物长期冲击,不会快速出现活性衰减,经过RCO处理后的废气,不只非甲烷总烃排放浓度远低于国家标准,废气中的恶臭异味也能被彻底分解,完全满足橡胶企业的厂界恶臭排放要求。RCO催化燃烧设备的工作原理主要基于催化氧化反应。上海除臭RCO催化燃烧哪家好
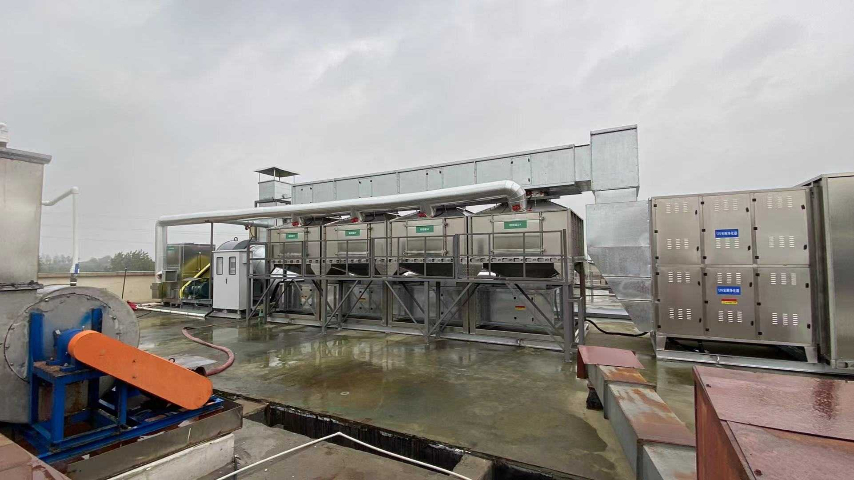
RCO催化燃烧和RTO蓄热式焚烧的关键差异,在于是否使用催化剂参与反应。RTO没有催化剂,需要将废气加热到760℃以上的高温才能完成氧化分解,炉膛长期处于高温状态,设备的外壳散热损失大,辅助燃料消耗高,还容易在高温区间生成氮氧化物等二次污染物。而RCO依靠催化剂的作用,在300℃左右的低温下就能完成无焰燃烧,不需要维持超高的炉膛温度,设备的运行能耗只为同风量RTO的40%-60%,氮氧化物的生成量不到RTO的10%,完全符合当前国内环保政策对低氮排放的要求,在大部分常规工业废气治理场景中,RCO的综合性价比远高于RTO。上海RCO催化燃烧哪家好不锈钢RCO催化燃烧技术凭借其高效、环保、节能等优势。
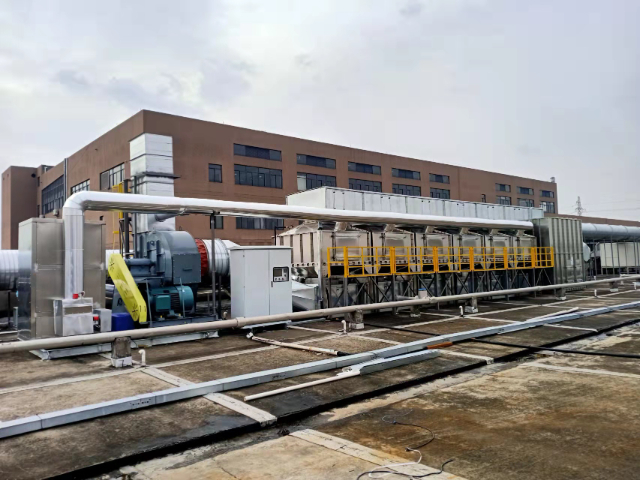
RCO催化燃烧的启动流程有着标准化的操作规范,设备开机后首先启动电加热模块,将催化腔体的温度逐步提升到280℃以上,这个预热过程通常需要1-2小时。在预热阶段,系统会用新鲜空气在腔体内部循环,避免低温废气直接进入未达到反应温度的腔体,出现有机物堆积的问题。当催化腔体的温度稳定达到设定的反应温度后,系统才会逐步切换阀门,将生产车间收集的有机废气引入蓄热腔体,经过蓄热体预热后进入催化腔完成氧化反应,整个启动过程由PLC系统自动控制,完全避免人工操作不当带来的安全隐患。
制鞋行业的粘胶工序会产生大量含有苯、甲苯、丙等有机组分的废气,这类废气风量分散,浓度偏低,很多小企业的废气风量只有几千立方米每小时。针对中小制鞋企业的小型模块化RCO催化燃烧设备,采用一体化撬装式设计,将蓄热体、催化腔、加热模块、控制系统全部集成在一个撬体内部,不需要复杂的现场安装,运抵现场连接废气管道和电源就能直接投入使用。这类小型RCO设备的运行功率很低,日常的用电成本只为传统活性炭吸附工艺的一半,还不会产生大量需要处置的废活性炭危废,非常适合中小制鞋企业这类规模不大、预算有限的废气治理场景。RCO催化燃烧设备具备高度自动化控制系统,能够实现设备的自动启动、运行和监控,无需人工频繁操作。
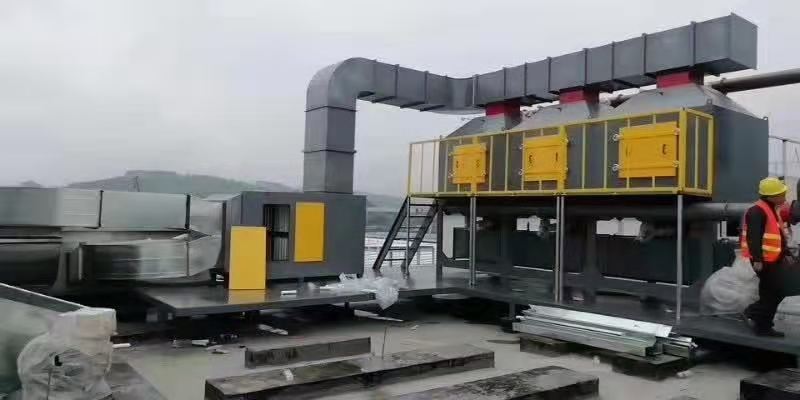
农药化工行业的生产废气,往往含有少量的有机磷、有机氯等容易造成催化剂中毒的组分,这类工况不能直接使用常规的RCO催化剂。针对农药行业开发的RCO耐中毒催化剂,在活性组分中添加了特殊的抗中毒助剂,能在催化剂表面形成一层防护层,阻挡磷、氯等杂质直接和贵金属活性位点接触,大幅提升催化剂对有毒杂质的耐受阈值。同时在RCO前端配套设置了的化学吸附过滤单元,可以将废气中90%以上的磷、氯类杂质提前拦截下来,双重防护之下,即使是农药化工这类复杂工况,RCO催化剂也能稳定运行3年以上,实现有机废气的长期稳定达标治理。由于能耗低、维护成本低,RCO催化燃烧技术的运行成本相对较低。江苏除味RCO催化燃烧废气治理厂家
RCO催化燃烧设备设计紧凑,占地面积小,适合各种场地安装。上海除臭RCO催化燃烧哪家好
RCO催化燃烧设备的三床式结构是目前应用较广的构型,三个的蓄热腔体通过气动提升阀实现工况切换。正常运行时,一个腔体负责将常温废气预热到反应温度,第二个腔体完成催化氧化反应,第三个腔体则利用刚完成反应的高温蓄热体储存热量,同时用少量洁净空气吹扫腔体内部残留的未反应废气。这种交替循环的工作模式,既保证了95%以上的热回收效率,又避免了切换瞬间出现的废气短路直排问题,长期运行的总净化效率可以稳定维持在97%以上,完全满足国内大部分地区的工业废气排放一级标准。上海除臭RCO催化燃烧哪家好