商机详情 -
常州涂装行业RCO催化燃烧装置出厂价格
锂电池制造行业的涂布工序,会产生大量含有NMP溶剂的有机废气,这类废气成分单一,热值较高,是RCO催化燃烧的优的适配工况。锂电池企业的涂布机废气温度通常在80℃以上,直接送入RCO系统后,蓄热体可以充分回收废气自带的余热,高浓度的NMP在催化氧化过程中释放的大量热量,完全可以维持系统的反应温度,不需要额外开启任何辅助加热装置。部分锂电池企业还会在RCO后端加装余热回收锅炉,用反应后的高温热风生产热水或者蒸汽,供给生产线的其他工序使用,整套废气治理系统不只没有额外增加能耗负担,反而能向外输出富余的热能,实现环保治理环节的节能创收。碳钢RCO催化燃烧设备几乎可以处理所有的烃类有机废气及恶臭气体,适合处理的VOCs浓度范围广。常州涂装行业RCO催化燃烧装置出厂价格

香精香料生产行业的废气成分十分复杂,含有大量的醛类、酯类、醇类等易产生强烈异味的有机组分,常规的喷淋、吸附工艺很难彻底去除异味。采用RCO催化燃烧工艺处理这类废气,在300℃左右的反应温度下,几乎所有的异味有机分子都能被彻底氧化分解为二氧化碳和水,处理后的排气几乎没有任何异味,完全满足香精香料企业的厂界异味控制要求。同时因为香精香料废气的有机物浓度普遍较高,RCO系统很容易进入自维持运行状态,不需要额外消耗大量的电能或者天然气,就能实现低成本的异味治理,解决香精香料企业长期面临的异味扰民难题。小风量RCO催化燃烧设备源头厂家RCO催化燃烧技术适用于处理多种类型的有机废气,如苯类、酮类等。
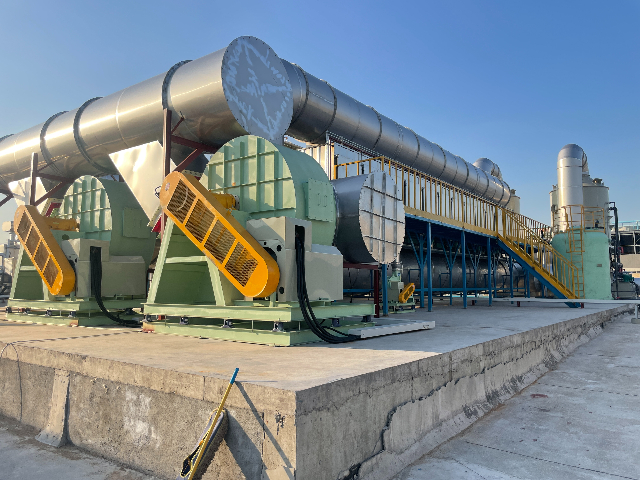
催化剂是RCO催化燃烧设备的关键部件,直接决定了废气处理的效率与稳定性。目前常用的催化剂主要分为贵金属催化剂(如铂、钯)和非贵金属催化剂(如锰、铜的氧化物)两大类。贵金属催化剂具有活性高、起燃温度低的优点,能够在250℃左右启动反应,特别适合处理低浓度废气;非贵金属催化剂则以成本低廉、抗中毒性强著称,更适用于含有少量杂质的工业废气。催化剂的载体同样至关重要,蜂窝陶瓷、金属丝网等载体不*能提供巨大的比表面积,让催化剂均匀分布,还能增强气流的扰动效果,提高气固接触效率。为了延长催化剂的使用寿命,设备通常会配备预处理系统,通过过滤、降温、除杂等手段,去除废气中的粉尘、重金属、硫磷化合物等有害物质,避免催化剂中毒失活。
RCO催化燃烧设备的烟囱排气温度通常可以控制在100℃以下,这是因为大部分的反应热量都被蓄热体回收用来预热新进的低温废气。这种低排气温度的特性,不只大幅降低了系统的整体热损失,提升了能源利用效率,还避免了高温排气直接排入大气造成的热岛效应。同时低温排气不需要做额外的耐高温烟囱防腐处理,烟囱的材质可以选用普通的碳钢或者PP材质,大幅降低了设备的配套投资成本。部分对排气温度有特殊要求的工况,还可以在排气端加装简易的气水换热器,进一步回收排气中剩余的少量余热,用来加热生产用的生活热水,实现余热的梯级利用。大风量RCO催化燃烧技术作为一种绿色处理技术,符合环保和可持续发展的要求。
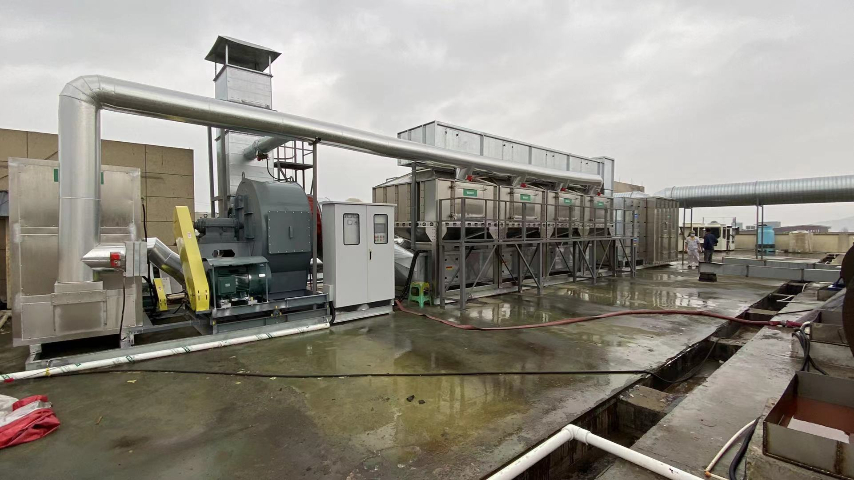
相较于传统的活性炭吸附脱附工艺,RCO催化燃烧的长期运行稳定性优势十分突出。活性炭吸附工艺在运行2-3年后,吸附材料会逐渐出现吸附饱和、性能衰减的问题,需要频繁更换活性炭,不只产生大量危废,还会增加企业的危废处置成本。而RCO只要做好前端预处理,催化剂可以稳定运行3-5年,蓄热体的使用寿命更是可以达到8年以上,运行过程中几乎不产生固态危废,只有的少量废催化剂也属于可回收的危废品类,大部分贵金属可以通过专业厂家回收再生,整体的全生命周期运维成本远低于活性炭吸附工艺。RCO催化燃烧设备的去除率可达99%以上,远高于传统的废气处理方法。泰州涂装行业RCO催化燃烧
碳钢RCO催化燃烧装置具有较高的净化效率,一般可达95%以上,部分设备甚至能达到99%以上。常州涂装行业RCO催化燃烧装置出厂价格
RCO催化燃烧的关键奥秘,在于催化剂与蓄热系统的精妙配合。当含有有机污染物的废气进入设备后,首先会经过蓄热室,被陶瓷蓄热体加热到250-400℃——这是催化剂发挥作用的温度区间。在催化剂的催化作用下,有机分子的化学键被快速打破,与氧气发生氧化反应,生成二氧化碳和水,同时释放出大量热量。这些高温烟气随后进入另一个蓄热室,将热量传递给蓄热体后,以较低的温度排出。当蓄热体的温度达到设定值后,设备通过阀门自动切换气流方向,让新进入的废气被已蓄热的陶瓷体加热,而反应后的高温烟气则进入另一侧的蓄热室释放热量。这种交替蓄热、换热的过程,使得设备能够回收95%以上的反应热量,大幅降低了辅助能源的消耗,真正实现了“以废治废”的循环经济理念。常州涂装行业RCO催化燃烧装置出厂价格