商机详情 -
徐州制药行业RCO催化燃烧装置源头厂家
为了鼓励企业采用先进的废气处理技术,国家出台了一系列支持政策。在税收方面,企业购置RCO等环保设备可享受企业所得税抵免政策,抵免额可达设备投资额的10%;在财政补贴方面,多地对采用RCO技术的企业给予一次性补贴,补贴金额从几万元到几十万元不等。此外,环保部门还将RCO技术纳入重点推广的环保技术目录,在项目审批、排污许可等方面给予优先支持。这些政策的出台,不*降低了企业的环保投入成本,更引导了工业企业向绿色生产转型。未来,随着环保标准的不断提高,RCO技术的政策支持力度将进一步加大,推动更多企业采用这一先进技术,共同构建绿色工业体系。RCO催化燃烧设备的主要在于其高效的催化燃烧过程。徐州制药行业RCO催化燃烧装置源头厂家
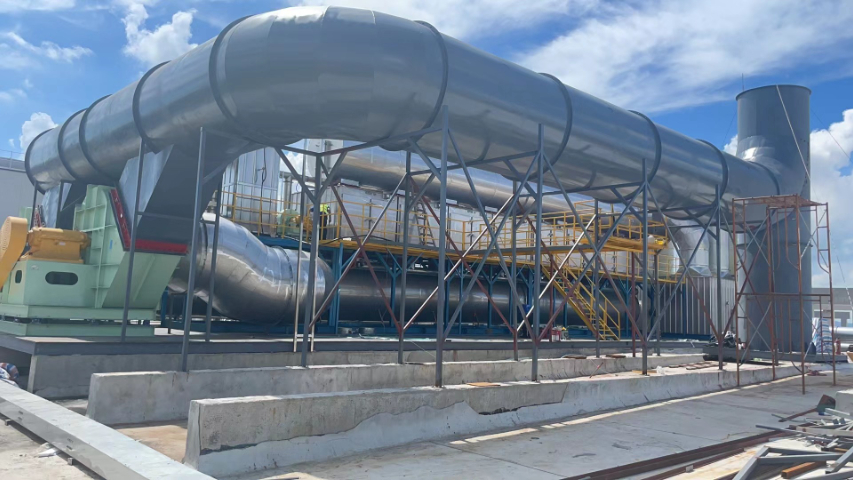
RCO催化燃烧设备的气动阀门是整套系统的关键运动部件,阀门的密封性能和动作响应速度直接决定了设备的净化效率。目前行业内主流的RCO提升阀,采用耐高温的硅橡胶密封材质,在200-300℃的长期工况下也不会出现密封老化变形的问题,阀门的动作响应时间可以控制在0.5秒以内,切换过程中几乎不会出现废气泄漏的情况。优的的气动阀门可以保证连续开关动作100万次以上无故障,正常工况下3-5年不需要进行大规模的维护更换,能长期维持RCO系统的低泄漏率,避免因为阀门密封不严导致的净化效率下降问题。不锈钢RCO催化燃烧装置出厂价不锈钢RCO催化燃烧设备采用一体化设计,结构紧凑、占地面积小。

化工行业的废气成分复杂、浓度波动大,常常含有硫化氢、氨气、醛酮等有毒有害物质,治理难度极大。RCO催化燃烧设备凭借其强大的适应性,成为化工废气处理的选择技术之一。对于高浓度有机废气,RCO设备能够利用反应自身释放的热量维持运行,无需额外补充能源;对于低浓度废气,则通过蓄热系统回收的热量进行预热,大幅降低能耗。在某精细化工企业,RCO系统成功处理了含有乙酸乙酯、甲醇等成分的混合废气,净化效率稳定在99%以上,不*满足了严格的排放标准,还通过热量回收为生产车间提供了部分热水,实现了废气治理与资源利用的双重效益。此外,RCO设备的模块化设计,能够根据化工企业的生产规模和废气排放特点进行定制化配置,确保设备与生产工艺无缝对接。
日化用品制造行业的香精调配、灌装工序,会产生大量含有醇类、酯类的有机废气,这类废气异味强烈,直接排放会严重影响周边区域的空气质量。采用RCO催化燃烧工艺处理这类废气,在低温无焰燃烧的过程中,所有的香精类有机分子都会被彻底氧化分解,处理后的排气没有任何香味残留,完全解决日化企业的异味排放问题。同时这类废气的有机物浓度较高,RCO系统很容易实现自维持运行,不需要额外消耗大量能源,部分日化企业还会将RCO回收的余热用来加热生产用的配料水,进一步降低生产环节的蒸汽消耗,实现环保和节能的双重收益。RCO催化燃烧技术具有较强的适应性,能够处理多种类型的有机废气。

RCO催化燃烧和RTO蓄热式焚烧的关键差异,在于是否使用催化剂参与反应。RTO没有催化剂,需要将废气加热到760℃以上的高温才能完成氧化分解,炉膛长期处于高温状态,设备的外壳散热损失大,辅助燃料消耗高,还容易在高温区间生成氮氧化物等二次污染物。而RCO依靠催化剂的作用,在300℃左右的低温下就能完成无焰燃烧,不需要维持超高的炉膛温度,设备的运行能耗只为同风量RTO的40%-60%,氮氧化物的生成量不到RTO的10%,完全符合当前国内环保政策对低氮排放的要求,在大部分常规工业废气治理场景中,RCO的综合性价比远高于RTO。碳钢RCO催化燃烧技术使用的催化剂和热储存材料均具有较高的稳定性和抗中毒性。南通RCO催化燃烧装置出厂价格
不锈钢RCO催化燃烧设备具有普遍的适用范围。徐州制药行业RCO催化燃烧装置源头厂家
印刷行业在生产过程中会产生大量含有苯系物、酯类、酮类的废气,这些废气不*会影响车间工人的身体健康,还会对周边环境造成污染。传统的废气处理方法,如水洗法、活性炭吸附法,要么处理效率低,要么运行成本高,难以满足日益严格的环保要求。RCO催化燃烧技术的应用,为印刷行业实现绿色生产提供了有力保障。某大型印刷企业在引入RCO设备后,成功解决了胶印、凹印等工序的废气排放问题。设备能够根据印刷机的启停状态自动调整运行参数,在保证处理效率的同时较大限度地节约能源。经过处理后的废气,各项污染物指标均远低于国家标准,车间内的空气质量得到了显着改善,工人的职业健康得到了有效保障,企业也因此获得了“绿色印刷示范企业”的称号。徐州制药行业RCO催化燃烧装置源头厂家